



Мастерство мониторинга износа цепей: создание надежной программы для промышленных цепей
Мониторинг износа цепей является частью программ надежности оборудования с момента ковки первого звена. Это настолько неотъемлемая часть программы надежности организации, что вошло в отраслевой сленг в фразе: «Цепь так же сильна, как ее слабое звено».
Цепи являются частью почти каждого промышленного процесса. Они находятся в транспортных системах перемещения материалов завода, ключевых компонентах работы подъемников и кранов, или как часть соединения, управляющего устройством безопасности.
Независимо от функции, отказ любого компонента, составляющего цепь, дорого обходится владельцу, если не катастрофически. Даже если мы все согласны, что отказ цепи нежелателен, современный промышленный мониторинг износа цепей остается разнообразным в своем подходе и частоте.
Обычно инспекции надежности цепей применяются через процедуру периодической выборки или график замены. Визуальные инспекции обычно применяются для выявления износа цепи, что трудоемко и чрезвычайно зависит от опыта, отношения и знаний инспектора.
Существуют технологии, делающие этот дорогой подход больше не единственным доступным путем для мониторинга цепей современными отделами обслуживания. Применение инфракрасных фотоэлектрических оптических систем позволяет проводить инспекции, которые более точны, менее дороги и дают трендовую информацию для сокращения возможностей отказа.
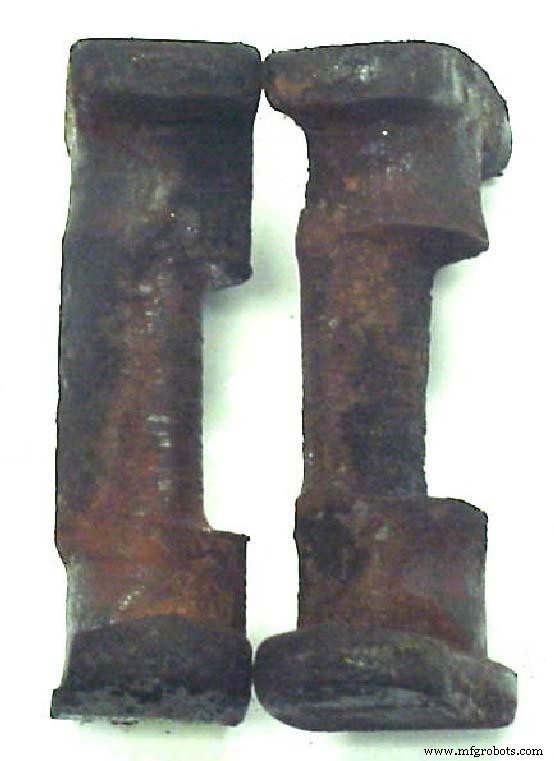
Примеры изношенных пальцев цепи, выявленных с помощью инфракрасной фотоэлектрической системы мониторинга износа цепей.
Объяснение фотоэлектрического процесса
Инфракрасная фотоэлектрическая технология используется во многих аспектах нашей повседневной жизни, о которых большинство из нас даже не подозревает. Примеры фотоэлектрических детекторов включают сенсорные компоненты самых передовых систем безопасности, системы контроля закрытия дверей лифтов и транзитных систем, а также мониторы уровня наполнения бутылок в высокопроизводительных розливных линиях.
Применения этой технологии безусловно обширны и разнообразны. Основной принцип опирается на инфракрасный источник света (передатчик), генерирующий пульсирующий ИК-луч к серии инфракрасных сенсоров (приемников), которые в свою очередь мониторят этот луч. Сочетание передатчика и приемника называется фотоэлектрическим детектором.
Передатчик и приемник устанавливаются на противоположных сторонах зоны мониторинга, и сигнал генерируется, когда приемник обнаруживает затухание пульсирующего инфракрасного луча. Автомобильная фара и фотоэлемент могут быть использованы в школьном проекте для создания очень примитивного фотоэлектрического детектора.
Добавление инфракрасного света в этот процесс обусловлено его повышенной чувствительности приемника и проникновением. Инфракрасный свет — форма электромагнитного излучения, подобная радиосигналам, видимому свету и рентгену. Хотя инфракрасная энергия похожа на видимый свет и разделяет многие его характеристики, она невидима для человеческого глаза из-за разницы в длинах волн. Инфракрасная энергия имеет длины волн от 0,75 микрон до 1 миллиметра.
Кожухи фотоэлектрических детекторов сделаны из специальных материалов, предназначенных для блокировки видимого света при максимальном проникновении ИК-энергии. Это позволяет использовать инфракрасные фотоэлектрические детекторы на хорошо освещенном заводском полу или даже на прямом солнечном свете.
Историческая перспектива
Если бы большинство компаний документировали свои программы мониторинга цепей, не удивительно бы найти заявления вроде: «Заменять цепь, когда конвейер выходит из строя во время производства», или «Последняя замена цепи была около пяти лет назад, и она должна». Даже то, что считается проактивной программой мониторинга износа цепей, исторически использовало метод выбора произвольной выборки номинального 10-футового участка цепи и физического измерения его на растяжение, что указывало на износ. Очевидно, в этом подходе значительная степень риска.
Планы выборки зависят от того, предоставляет ли выборка информацию, согласованную с состоянием всей системы. Ограничение инспекции 10-футовым участком цепи в 1000-футовой системе создает ситуацию, где вероятность фактической выборки зоны худшего износа дает шансы на обнаружение, которые даже лас-вегасский игрок сочтет неприемлемыми.
Другая проблема — насколько точно производятся измерения, когда измерительным устройством является обычная строительная рулетка. Историческая альтернатива — визуальная инспекция цепи — определенно может выявить износ цепи, но может ли производственный график выдержать экстремальный простой такого трудоемкого подхода, требующего неподвижной цепи для адекватной инспекции? Многие типы цепей смазаны или покрашены, и те же покрытия, защищающие цепь от износа и коррозии, маскируют типичные индикаторы износа при визуальных инспекциях.
Последний часто используемый подход — периодическая замена на основе возраста цепи. Эта система обеспечения надежности цепи может помочь сократить производственный простой, но стоимость замены надежной цепи только потому, что «настало время», никогда не может быть возвращена.
Инфракрасный фотоэлектрический мониторинг износа цепей
Инфракрасные фотоэлектрические приборы, специально разработанные для мониторинга износа цепей, обычно используют референсную технологию для точного измерения расстояния между передними краями каждого центрального звена цепи. С точными измерениями звено-к-звену эти мониторы могут легко выявлять отдельные звенья или пальцы, показывающие признаки ненормального износа.
Прибор на фото ниже — портативное батарейное устройство, способное мониторить все комбинации цепей 3, 4 и 6 дюймов. Доступны альтернативные блоки, разработанные для одношаговых цепей. Эти мониторы способны на in-motion мониторинг цепи, позволяя проводить инспекцию без прерывания производства.
Если используются стационарно установленные блоки, непрерывный мониторинг цепи может осуществляться мгновенно, выявляя любые звенья цепи, превышающие запрограммированные пределы. И блоки мониторинга статуса, и постоянно установленные блоки выявляют любое звено, выходящее за пределы заданных размеров, через свечение сигнальных ламп, идентифицирующих конкретную проблемную зону. Большинство блоков предоставят оператору варианты обработки данных, включая альтернативные пути мониторинга, просмотра данных и выявления проблемных зон.
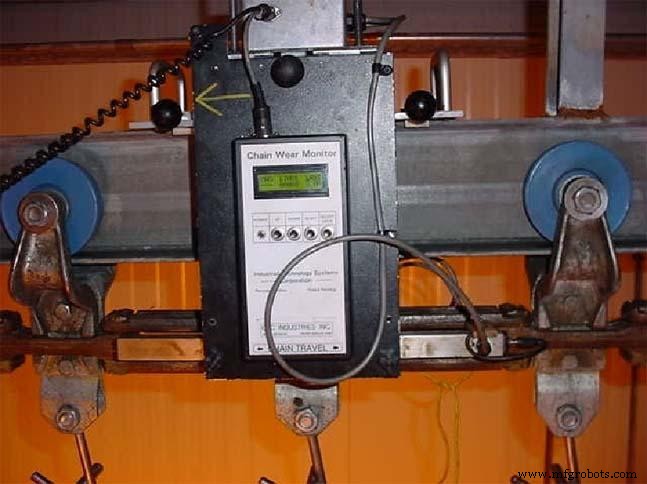
Портативная инфракрасная фотоэлектрическая система мониторинга износа цепей, установленная на конвейере.
Автоматизированные системы выявления и маркировки аномалий идентифицируют каждое звено, превышающее порог износа, и если объединить их с программным обеспечением трендового анализа для периодического или непрерывного сканирования, это позволит планировать замену цепи только тогда, когда она действительно нужна. Трендовое ПО требует определенной точки старт/стоп для точных сравнений. Обычно это достигается через уникально идентифицированное звено, установленное в системе.
Вариант идентификации старт/стоп звена может быть выполнен путем постоянной установки магнитного комплекта в самой цепи, который автоматически сигнализирует блоку о начале и завершении сессий записи данных каждый раз, когда магнит проходит сенсоры блока. Этот вариант обеспечивает легко понятное представление данных.
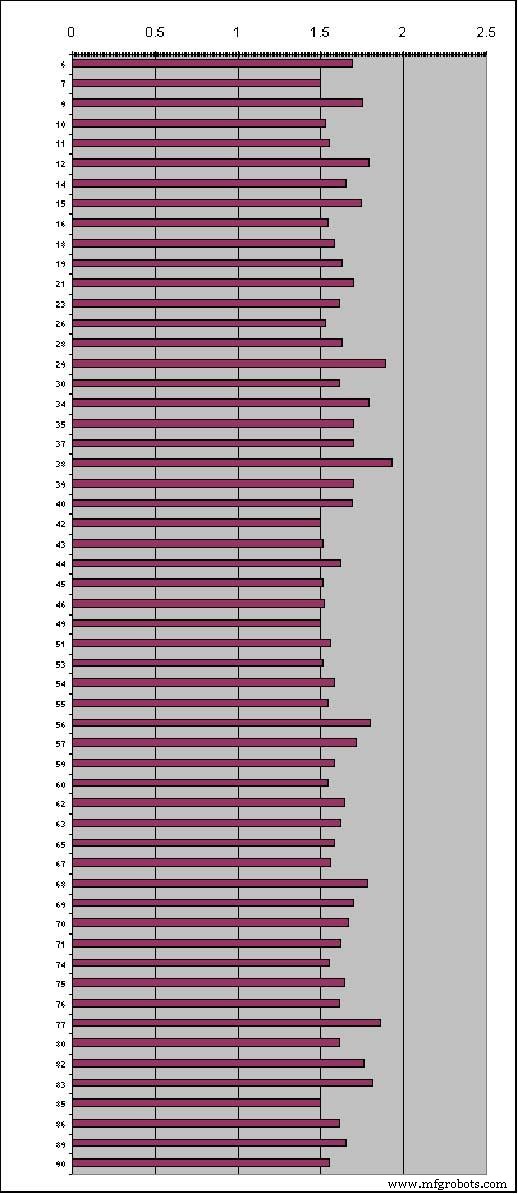
Пример отчетного ПО, показывающего гистограмму измерений наборов звеньев.
Несколько уникальных функций, доступных в специально разработанном ПО, позволяют ценные инструменты анализа, такие как настраиваемые критерии допуска длины пролета, диапазоны измерений записи данных (отдельное звено, наборы звеньев или 10-футовые участки), наложение трендов и варианты построения графиков.
Точность
В нормально используемой цепи большинство износа происходит в точках трения. Точки трения — это области, где палец вступает в центральное звено. Износ происходит на самом центральном пальце, на внутренней стороне центрального звена или в большинстве случаев комбинации обоих. Производители поставляют диаграммы роста замены, предоставляющие значение для определения максимальной длины «роста цепи», рекомендуемой как руководство для замены цепи. Обычно это основано на данных инспекции, собранных при обычно выполняемой технике номинального 10-футового измерения. Пример: 10-футовый участок новой цепи, измеренный в 120 дюймов, должен быть заменен, когда он достигнет 124–124,5 дюймов в длине.
Проблема, которую следует признать: износ может быть или не быть равномерно распределенным по измеряемому участку цепи. Износ на одном звене может быть гораздо более серьезным, чем на соседнем. Такой тип условия создает возможность цепи на грани отказа измеряться в пределах допустимых толерансов.
Использование технологии измерения отдельных звеньев устраняет этот тип ошибки, повышая надежность инспекции и снижая риск катастрофического отказа цепи. Сканирующая инфракрасная фотоэлектрическая система обеспечивает точность в пределах 0,02 дюйма. Это еще более значимо, когда пользователь вспоминает, что это измеряется на движущейся цепи.
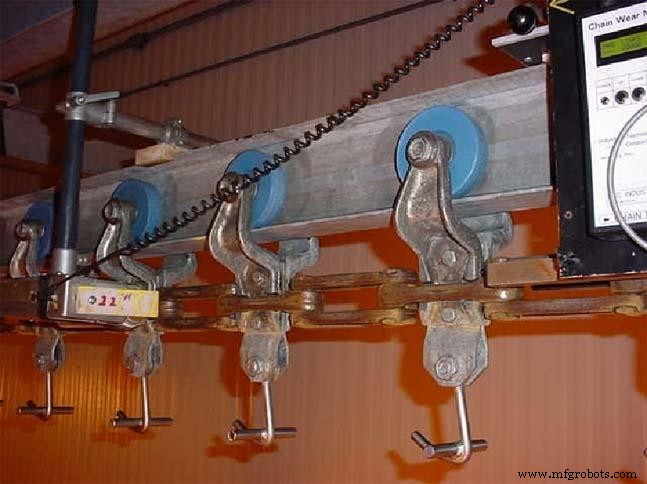
Эта система оснащена автоматической системой маркировки краской, предназначенной для маркировки отдельных звеньев, не находящихся в пределах допустимых пределов толеранса.
Операционный персонал
Хотя работа стандартных инфракрасных фотоэлектрических систем мониторинга цепей не намного сложнее работы обычного настольного ПК, есть соображения, которые должны оцениваться при эксплуатации такого типа системы. Первое и самое важное — безопасность. Всякий раз, когда персонал обязан физически работать вокруг движущегося промышленного оборудования, существуют вопросы безопасности, которые нужно тщательно контролировать. Минимум — обучение безопасности OSHA и заводской обзор безопасности. Процедуры блокировки-маркировки также должны соблюдаться для предотвращения движения цепи во время установки и снятия монитора.
В зависимости от типа инспектируемого блока, обучение оператора должно охватывать эксплуатацию цепевых блоков с приводом (конвейеры, краны, подъемники и т.д.), установку блока, требования прохода по линии, работу с ПО, хранение и восстановление файлов, и интерпретацию данных. Часто двусторонний доступ к цепи невозможен и может требовать прорези для обзора. Эта операция требует человека, понимающего нагрузочные требования различных типов блоков для предотвращения структурного ослабления необходимых опор. Поскольку этот тип инспекции основан на надежности и не является кодовым требованием, критерии приемки должны быть установлены для предоставления полезных данных.
Разработка максимальных толерансов роста требует людей с опытом в их разработке. Рекомендуемое обучение и опыт могут варьироваться, но хорошим руководством было бы 30 часов аудиторного обучения, охватывающего все связанные темы, и минимум шести месяцев практического опыта перед тем, как считать человека квалифицированным для независимого проведения инспекций.
Использование инфракрасной фотоэлектрической технологии для мониторинга цепей — это качественный скачок в этой важной части программы надежности компании. Одной только экономии затрат достаточно для обоснования исследования применимости этой технологии.
Недавний пример экономии затрат был разработан мясоперерабатывающей компанией, которая использовала номинальную 10-футовую технику измерения для инспекции до внедрения этой технологии. За двухлетний период их инциденты поломок снизились на 100 процентов (со средних семи поломок за 12-месячный период до нуля не плановых поломок).
Рассчиталось, что каждая поломка обходила компании в $2416 затрат на ремонт, $3765 в потерянном рабочем времени и $1184 в производственном доходе. Общая стоимость для компании составляла $51 555 ежегодно. Дополнительная экономия была реализована в продлении срока службы цепи, сокращении запасов запчастей, планировании планового обслуживания и продлении замены цепи.
Это лишь один из многих примеров, где, если надежность цепи критична для производственного объема завода или безопасности персонала, использование методов инспекции отдельных звеньев самоокупается в своем применении.
Техническое обслуживание и ремонт оборудования
- Как инфракрасная термография Weyerhaeuser сэкономила $30 000 и подняла надежность
- Мастерство планирования обслуживания: от реактивных ремонтов к проактивному успеху
- Строительство успешной программы ПО на прочном фундаменте
- Мониторинг состояния: катализатор успеха предиктивного обслуживания
- Внедрение Total Productive Maintenance (TPM): Проверенный 12‑шаговый план для нулевых поломок
- Разработка надежной программы электрического обслуживания: практическое руководство
- Как программы, основанные на надежности, повышают безопасность на рабочем месте и снижают затраты
- Поддержание надежности: превращение пиковой производительности в долгосрочный успех
- Запуск программы надежности: проверенная дорожная карта
- Запуск успешной программы ученичества в производстве: практическое руководство