



Раскрытие операционного превосходства: стратегическое преимущество оптимизированного планирования обслуживания
Менеджеры обслуживания мастера заставляют существующие расписания работать, но это не значит, что расписание оптимально. Во многих объектах штатные планы унаследованы, скопированы с соседнего сайта или созданы после того, как производственные требования уже установлены. Эффективное расписание должно балансировать бизнес-приоритеты, предпочтения сотрудников и требования безопасности. Оно начинается с четкого определения того, что такое расписание — и чего оно не является.
Определение расписания
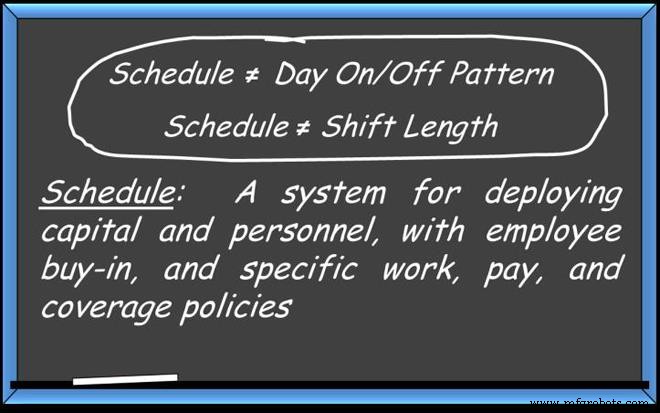
Многие лидеры приравнивают расписание к длине смены или дням покрытия. Хотя эти элементы важны, расписание фундаментально — это система развертывания капитала и персонала. Чтобы преуспеть, оно должно завоевывать buy-in сотрудников и отражать реальную работу, оплату и правила покрытия. Расписание понедельник-пятница, исключающее выходные, драматически отличается от того, которое заставляет рабочих покрывать субботы и половину воскресений — хотя на бумаге они могут выглядеть идентично.
Рассмотрите завод, где техники работают 40 часов в неделю, только чтобы логировать овертайм каждые выходные. Проблема двояка: в будни оборудование используется операторами, оставляя команды обслуживания без дела, а на выходных они растянуты на пределе. Даже в 24/7 операциях такой паттерн неустойчив. Более стратегический подход — выровнять штат с операционным темпом — полностью укомплектовано во время остановок и lean во время пикового производства, но никогда не перегружая команды, когда самая критичная работа происходит.
Обслуживание в стиле pitstop
Подумайте о pitstop: высокообученная команда работает под жесткими таймлайнами, чтобы вернуть гоночный автомобиль на тракку. Тот же принцип применяется к производству. Концентрируя выделенную команду обслуживания на конкретных зонах каждый день, можно достичь быстрой, сфокусированной работы, быстро восстанавливающей производство.
Например, среднезападный бутлинговый завод с пятью производственными линиями и несколькими зонами поддержки нуждался примерно в дне обслуживания еженедельно. С поддержкой руководства они создали pitstop-команду, посещавшую каждую зону раз в неделю, с понедельника по субботу. Десять часов в неделю покрывали большинство проблем, в то время как воскресенья и плановые остановки адресовали крупные работы.
Рабочие пакеты были предварительно подготовлены; инструменты и части были сстейджены. Если линия №2 требовала обслуживания во вторник, ночная смена рано ее останавливала, и pitstop-команда была готова начать немедленно. OEM были доступны по телефону, супервизоры оставались на связи для одобрения дополнительного времени. Этот подход держал производство на полной мощности, минимизируя простой.
Команда состояла из 36 техников — 18 механиков, 18 электро/приборостроения. Выделяя 18 в pitstop-команду и развертывая оставшиеся 18 по трем сменам, завод поддерживал полное покрытие в будни, позволяя pitstop-команде оперировать с полными ресурсами во время запланированных окон обслуживания.
Опросы показали, что менеджеры оценивали эффективность pitstop-команды на 25–75% выше, чем техников, работающих в нормальных сменах. С полностью нагруженной ставкой $46.96 в час, этот буст продуктивности переводился в $400 000 – $1 млн ежегодной экономии, будь то через улучшенные результаты обслуживания или снижение штатных потребностей.
Сотрудники также выиграли. Ротая персонал через pitstop-команду, рабочие зарабатывали больше выходных и более длинные уикенды. Дневные смены работали минимум 50% времени, позволяя кросс-обучение и поддержание пула хорошо обученных кадров для покрытия задних смен.
Для линий с ограничениями мощности процесс был еще более целевым. Бутлинговые линии останавливались последовательно: упаковка продолжалась пока сервился наполнитель, и пред-наполнительное оборудование входило онлайн пока завершалось обслуживание упаковки. Эта секвенцирование максимизировало операционный аптайм.
Другие соображения
Более длинные смены могут бустить трудовую эффективность за счет сокращения стартов/остановок, смены инструментов и других простоев. Типичные приросты эффективности 15–20% сообщаются при переходе на более длинные смены, при условии базовых метрик продуктивности для обоснования смены.
Дизайн смены также должен учитывать более высокую вероятность отказа оборудования во время запуска и остановки. Понимание этих паттернов критично для планирования обслуживания, выровненного с производственными требованиями.
Избегайте жесткого планирования обслуживания по произвольным календарям. Например, 10-дневный интервал обслуживания, выполняемый еженедельно, дает 52 события в год — на 15 больше необходимых — ведущий к ненужным трудовым и запчастным затратам. Продвинутый анализ с использованием кривых Вейбулла может выявить оптимальные окна обслуживания, как продемонстрировал юго-западный рудник, сэкономивший более $600 000 ежегодно за счет корректировки расписаний замены лайнеров.
Эффективные менеджеры обслуживания задают больше вопросов, чем получают ответов. Многие расписания — это патчворк легаси-правил — овертайм, выходное покрытие, ротация смен — которые могут больше не служить своему первоначальному назначению. Цель — совместить мощность рабочей силы с потребностями нагрузки.
Эта статья ранее публиковалась в материалах конференции Reliable Plant 2019.
Техническое обслуживание и ремонт оборудования
- Как развивалось промышленное обслуживание: от реактивного к предиктивному
- Как предиктивное обслуживание повышает эффективность и сокращает простой
- Эволюция практики обслуживания: от реактивных исправлений к проактивным, основанным на риске стратегиям
- Контрактирование обслуживания: когда аутсорсить, а когда оставить внутри (Часть I)
- Сила ясной, лаконичной визии: двигатель лидерского успеха
- Когда допустимо отклоняться от графика обслуживания?
- Как успех планирования (Schedule Success) движет производительность обслуживания
- Что сейчас приоритизируют лидеры обслуживания и надежности
- Как ясное видение движет успехом в обслуживании и надежности
- Ключевые факторы, влияющие на частоту обслуживания дизель-генераторов