



Ручка двери: история, дизайн и современное производство
Основы
В США насчитывается 114 млн дверных проемов, с примерно двумя миллионами новых ежегодно. Двери с подходящей фурнитурой запечатывают эти проемы, защищая внутренние пространства от стихий. Ранние двери были простыми шкурами или текстилем; деревянные двери стали обычными в Древнем Египте и Месопотамии, также использовали камень, металл, стекло и даже бумагу. Двери работают на распашную, складную, раздвижную или катящуюся, и большинство распашных дверей оснащены ручкой или рычагом для легкого управления.
Ручки дверей используются во всем мире веками, впервые произведенные в США в середине XIX века. Хотя сферические или шаровидные ручки труднее вращать, они остаются самыми распространенными. Яйцевидные ручки, напротив, легче для большинства пользователей. Материалы варьируют от дерева, керамики, стекла, пластика до различных металлов; латунь особенно популярна за превосходную коррозионную стойкость.
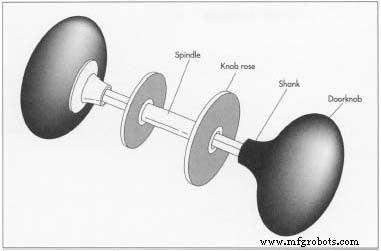
Средняя ручка двери имеет диаметр 2,25 дюйма (5,715 см). Её ключевые компоненты: розетка ручки, шток, шпиндель и вершина ручки. Вершина — верхняя, большая часть, которой хватает рука. Шток выступает из ручки, имея отверстие или гнездо для шпинделя. Розетка — круглая пластина или шайба, служащая гнездом ручки, крепится к поверхности двери. Шпиндель — металлический вал, поворачивающий защелку замка.
История
Американский дизайн и материалы ручек дверей эволюционировали драматически. Колониальная фурнитура была деревянной, с простыми защелками и веревками. Круглые ручки появились около независимости, декоративная фурнитура — включая ручки — возникла после Стенowego юбилейного выставки 1876 года. До того 95% фурнитуры импортировали в 1838 году.
Стеклянные ручки были редки до внедрения экономичного метода прессования. Прессованное стекло доминировало 1826–1850, за ним следовало фасеточное стекло до 1910. Деревянные ручки вошли на рынок в конце 1800-х, но вышли после 1910. Керамические ручки в основном импортировали из Франции и Англии до середины 1800-х, когда выдан первый американский патент на глиняные ручки.
До 1846 металлические ручки собирали из двух паянных или трех паянных деталей. Литые металлические ручки появились около 1846. В конце 1800-х ввели композитные металлические ручки — чугунные или стальные корпуса с венерированием бронзой или латунью — как более доступный вариант. Вторая половина XIX века принесла множество патентов на способы крепления шпинделя и декоративные дизайны. В 1870 технику компрессионной литья ускорила декорирование фурнитуры.
Викторианские ручки часто были литой бронзой с орнаментальными узорами. В эту эру двенадцать крупных фирм и множество мелких производили сотни орнаментальных дизайнов в литой и ковкой металлике, стекле, дереве и керамике. 1830–1873 выдали более 100 американских патентов на ручки. Коллекторы каталогизировали более 1000 антикварных дизайнов в 15 типов по форме, материалу и узору, высшие сорта — обычно литая бронза или латунь.
Около 1900 года литые металлические и стеклянные ручки включили шарикоподшипники в штоках, снижая трение и устраняя люфт. Начало 1900-х предпочитали бронзу и фарфор.
Большинство ручек включают запирающий механизм. Производство стальных замков началось в 1896. Сегодня пружинный замок — простая кнопка в центре ручки — остается самым распространенным приватным замком, управляемым пальцем, кулаком или локтем. Некоторые замки сочетают пружинный замок с ключевым запирающим ригель, другие используют электронные системы вроде программируемых чипов для аутентификации пользователей.
Дизайн
Выбор фурнитуры обычно движим эстетикой, стоимостью и доступностью, редко функцией. Для обеспечения удобства дизайнеры должны оценивать не только внешность, но и размер, форму, текстуру и эргономику ручки. Идеальные черты: отсутствие острых краев, легко хватаемая форма, текстурное или антискользящее покрытие, шток достаточно длинный для размещения руки пользователя за ручкой.
Когда нужен новый дизайн, создают 2D-модель в CAD. Затем изготавливают 3D-прототип для производства формы или матрицы. Для литья металла используют деревянную или глиняную модель для создания формы.
Сырье
Большинство ручек — металлические, латунь наиболее распространена. Латунь — сплав меди и цинка, обычно поставляется прутком или заготовкой, которую станочнут до нужной длины. Сырье должно соответствовать стандартам ASTM (Американское общество испытаний и материалов) по физическим, механическим, химическим, термическим и микроструктурным свойствам для каждого процесса.
Процесс производства
Производство металлических ручек включает несколько методов. Латунные ручки обычно ковкуют — процесс, принуждающий нагретый металл в форму под высоким давлением, дающий детали до на 250% прочнее литья и часто более экономичные.
Ковка
- 1 Заготовку нагревают до 1400°F (759,9°C) в газовой печи для размягчения металла. Помещают в специально спроектированные стальные штампы, соответствующие профилю продукта. Пресс прилагает высокое давление, заставляя заготовку заполнить полость штампа и формировать форму ручки.
- 2 После извлечения ручку охлаждают, обтачивают, отпускают и чистят от нагаря.
Подготовка поверхности
- 3 Ручка проходит серию финишных операций — калибровку, фрезеровку, сверление, нарезание резьбы — для подготовки поверхности к полировке.
 Затем ручку полируют до блестящего финиша.
Покрытие
- 4 Для дополнительной защиты наносят органическое или неорганическое покрытие множественными процессами. Органические варианты: полиуретаны, акрилы, эпоксиды, хотя растворители могут создавать опасности. Многие производители теперь предпочитают неорганические покрытия — гальваническое напыление или физическое паровое осаждение (PVD) — на основе инертных металлов.
- 5 PVD использует спуттеринг и термические испарители в герметичной камере, откачанной до высокого вакуума (менее миллионной доли атмосферного давления). Латунную поверхность тщательно очищают, затем гальванически напыляют полудрагоценными материалами перед осаждением.
Контроль качества
Состав сырья должен соответствовать спецификациям ASTM для ковки. На протяжении производства параметры процесса мониторят и контролируют, чтобы готовая ручка соответствовала размерным, шероховатости и функциональным стандартам, часто диктуемым строительными кодами.
Побочные продукты/Отходы
Ковка дает минимальные отходы по сравнению с другими методами, так как детали ковкуют близко к конечной форме. Процесс также дает единый состав, размеры и структуру, снижая брак.
Будущее
Системы безопасности и контроля доступа для дверей станут все более изощренными по мере удешевления электроники. Хотя механическая фурнитура всегда будет нужна, электронная фурнитура ожидает более быстрый рост, подталкивая новые строительные коды для её размещения.
Классическая ручка двери останется жизненно важной в строительной отрасли, и реставрационные проекты будут поддерживать спрос на антикварные ручки или точные репродукции.
Производственный процесс
- Искусство и ремесло надгробий: история, материалы и современное производство
- Наука и производство снотворных: от древних средств к современной фармакологии
- Спорк: эволюция, материалы и современное производство
- Эволюция и мастерство современного купальника: от древних ванн к высокотехнологичным тканям
- Искусство и эволюция штопора: от древнего инструмента к современной инженерии
- Эволюция галош: от средневековых сапог к современным инновациям
- Карусель: от древних вращающихся аттракционов к современному мастерству
- История, ингредиенты и производство зефира
- Диван: от древней роскоши к современному комфорту — подробное руководство
- От бронзы к нержавейке: история, мастерство и будущее столовой посуды