



От бронзы к нержавейке: история, мастерство и будущее столовой посуды
История
Приборы из серебра, посеребрённых металлов и нержавейки появились лишь после того, как серебро стало доступно и технологии плавки продвинулись. В Северной Европе потребовалось несколько веков, чтобы изысканные латинские манеры стола вытеснили грубые англосаксонские обычаи.
Во времена Генриха VIII аристократы срывали большие куски жаркого прямо на доску-тренчер, жували и глотали руками. Это грубое этикет сохранялось до появления руководств Кастилионе (1478–1529) и Пичем (1576–1643), введших изысканные правила. К концу XVI века английский двор принял серебряные блюда, кубки с серебряными накладками, ножи и ложки с серебряными рукоятками. Низшие сословия ещё столетие ели руками.
Ложка — вероятно, самый ранний прибор для еды, восходит к первым ритуалам горячих напитков. В Северной Европе первые ложки резали из дерева, затем — из рогов рогатого скота, слоновой кости, бронзы, а позже — из благородных металлов: серебра и золота. Первое библейское упоминание металлических ложек — в книге Исход: Моисею велели изготовить чаши и ложки из чистого золота для Скинии.
Египетские ложки часто ливали как закрытые сосуды с носиками — элегантно, но неудобно. Греческие и римские ложки уже походили на современные. Римская «скрипичная» ложка I–II вв. н.э. с квадратным переходом рукояти — ближайший предок современных.
Первые английские ложки — из рога или дерева — вероятно, копировали римские образцы. Англы исаксы ввели грушевидную чашечку, а к XIV веку литьё бронзы, латуни, Оловы и олова стало обычным.
Нож эволюционировал от кременных лезвий к металлу. Его признак — острая кромка. Ещё сегодня изгиб кончика и заточка отражают ранние традиции. Изначально рукояти были достаточно длинными только для твёрдого хвата при нарезке.
В 1630-х французский премьер-министр герцог Ришельё предписал всем домашним ножам иметь тупые кончики для придворной службы. Это популяризировало нож как повседневный столовый прибор у аристократии.
Вилки пришли на западные столы во время Крестов (начала XII в.), когда венецианский доже Домедзио Силви поставил вилку рядом с каждой тарелкой на банкете. Принятие затянулось на ~300 лет: едоки предпочитали руки — иногда пять пальцев, иногда три.
Даже после появления вилок гости всё ещё приносили свои ножи. Этикет эволюционировал к минимизации места, занимаемого ножом и вилкой в отдыхе, а вилки иногда служили рукоятками для ложек.
После 1650 г. в Англии началось крупномасштабное производство столовой посуды, улучшившего этикет и качество. Строгие законы обязывали ювелиров штамповать имя, место и дату на каждом изделии. Термин «стерлинг» стал означать «непревзойдённое качество». К 1670 г. в домах английской аристократии рутинно были серебряные ложки, часто передававшиеся по наследству. Американские ювелиры переняли дизайны — первые американские серебряные изделия были ложками. Стальные столовые ножи появились в ту эпоху, но серебряные вилки и изысканные сервировочные сосуды оставались редкостью до конца XVIII века.
До XVII века серебро ковали вручную на накували или прессами типа «прачечной манглы». Закаленная лента ломалась, поэтому ремесленники отпускали её нагревом до ~540 °C с последующей закалкой в холодной воде для восстановления ковкости.
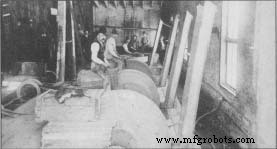 Рабочие за шлифовальным кругом, Rockford Cutlery Co., ок. 1900 г.
Термин silverware (столовые приборы из стерлингового серебра или посеребрённых) стал синонимом столовых приборов в середине XIX века. Посуда из железа производят веками. Шеффилд (Англия) славится качественной посудой с XIII века, а XVIII-вековое посеребрение дало термин Sheffield plate.
Американские производители, в частности Russell Manufacturing Co. (Тёрнерс-Фолл, Массачусетс), снизили себестоимость механизацией и упрощением процессов. К 1871 г. у Рассела было 16 операций, расход: 700 т стали, 200 т шлифовальных камней, 22 т шлифовальной крошки, 150 т какао-дерева для рукояток. Несмотря на прирост производительности, здоровье рабочих страдало: шлифовщики часто болели силикозом.
Боуи-нож — знаковый американский дизайн: длинное тяжёлое лезвие для охоты и боя. Джеймс Буоу популяризировал его, и массовое распространение заставило несколько штатов в 1830-х ограничить оборот законодательно.
Уильям С. Претцер
Ювелиры перешли на водяные колёса и конные вальцы для тонких равномерных листов, в XVIII веке заменённых паровыми машинами. Специальные молотки без острых углов выбивали плоские листы в полые формы. Рукояти ложек, вилок и ножей лили: вставляли модель в двухчастную рамку, засыпали липучей смесью, выпекали, затем вливали расплавленное серебро.
Шеффилдское посеребрение: тонкий слой стерлинга на медной подложке, вальцовали в листы и обрабатывали как чистое серебро. В 1842 г. гальваническое посеребрение вытеснило этот метод, осаждая стерлинг на базазовые металлы электролизом.
Сырьё
Столовые приборы делают из нержавейки, стерлингового серебра или посеребрённой металл (базовый сплав, обычно качественная медь, с серебряным покрытием). Лучшая нержавейка — 18/8: 18% хрома, 8% никеля — ценится за долговечность и низкую стоимость.
Серебро — в основном побочный продукт плавки свинца, меди и цинка. Парксовый процесс извлекает серебро из свинцового буллиона добавлением расплавленного цинка: на поверхности формируется цинково-серебряная корка, её снимают и рециклируют цинк. Дальнейшая аффинация в купеляционной печи: воздух окисляет свинцовые примеси в шлак, оставляя высокочистые анодные блоки для электролитической очистки. Стерлинг — 92,5% серебра + 7,5% меди, пропорция, закреплённая законом для гарантии качества.
Посеребрение получают сваркой чистого серебра (чище стерлинга) с прочным базовым металлом — посуда выглядит как серебро, но дешевле.
Производственный процесс
Выборка заготовок
- Начинают с плоских заготовок из нержавейки, стерлинга или сплава для посеребрённой посуды. Крупные рулоны штампуют в отдельные заготовки формы готового изделия.
Вальцовка
- Заготовки проходят серию поперечных и продольных вальцов для заданной толщины и формы. Ложки, например, толще у основания рукояти для сопротивления изгибу. Результат — грубая форма для дальнейших операций.
Отжиг
- Между операциями заготовки термообрабатывают для размягчения металла перед дальнейшей обработкой. Точный температурный контроль обеспечивает устойчивость к изгибу и структурную цельность при тиснении.
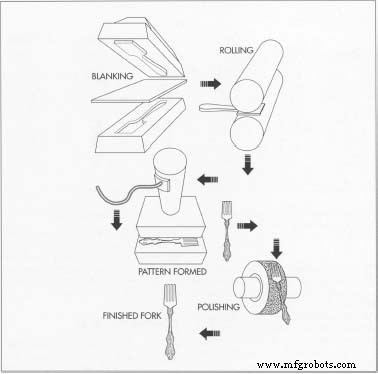
Первый этап: выборка, вальцовка, отжиг. Они готовят основу для тиснения и полировки.
Вырезка по контуру
- Операторы кладут провальцованные заготовки в пресс для обрезки лишнего металла, формируя изделие. Лом переплавляют и рециклируют, обеспечивая точную посадку на след. стадию.
Нанесение узора
- У каждого изделия свои закалёные стальные штампы — для лицевой и обратной сторон. Падающий молот с 200-тонным гидравлическим давлением впресовывает металл в каждую деталь, тисня узор и закаляя изделие. Лишний металл обрезают.
Специфические операции для ножей, ложек и вилок
- Ножи: две полоски металла формируют полую рукоять; паяют, шлифуют и полируют до невидимых швов. Лезвие и рукоять неразрывно соединяют прочным клеем.
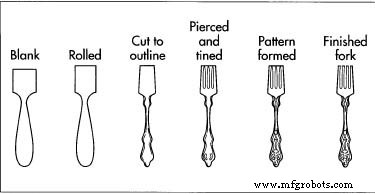
Иллюстрация вилки после каждой операции. Зубы пробивают до тиснения, соединительная полоска удаляется после.- Ложки: после тиснения рукояти чашечку формируют двумя ударами молота. Обрезают лишнее, оставляя малый заусенец для финального удаления.
- Вилки: зубы формируют до тиснения, затем соединительная полоска удаляется после нанесения узора.
Посеребрение
- Посеребрённые детали шлифуют для удаления дефектов поверхности, чистят до 12 химическими растворами, затем гальванически осаждают серебряный слой на базовый металл.
Шлифовка и полировка
- Ножи, вилки, ложки доводят до твёрдости 10 Дж, затем полируют. Зависит от узора: зеркальный блеск, сатинированный, матовый или флорентийский финиш.
Контроль качества
Финальный осмотр проверяет на сколы, царапины, шероховатости, потертости, окрашенность и другие дефекты от штамповки, формовки или полировки.
Будущее
Нержавейка доминирует на современном рынке и представляет будущее производства столовой посуды. По словам старшего исполнительного директора Oneida — последнего крупного американского производителя серебряной и посеребрённой посуды — спрос на стерлинг и посеребрённые изделия падает два десятилетия, а на нержавейку растёт.
Производственный процесс
- Искусство и ремесло надгробий: история, материалы и современное производство
- Наука и производство снотворных: от древних средств к современной фармакологии
- Спорк: эволюция, материалы и современное производство
- Эволюция и мастерство современного купальника: от древних ванн к высокотехнологичным тканям
- Искусство и эволюция штопора: от древнего инструмента к современной инженерии
- Футбэг: от древнего тренажера к глобальному спорту
- Эволюция галош: от средневековых сапог к современным инновациям
- Карусель: от древних вращающихся аттракционов к современному мастерству
- История, ингредиенты и производство зефира
- Диван: от древней роскоши к современному комфорту — подробное руководство