



Оптимизация дизайна подрезов (undercut) для успешного литья под давлением
Литье под давлением с подрезами (undercut injection molding) — процесс создания деталей со сложными формами и элементами, препятствующими извлечению детали из формы без повреждения. Подрезы в литье под давлением обычно увеличивают общую сложность дизайна и связанные затраты. Поэтому лучше избегать их, когда возможно.
В статье подробно рассмотрим, когда подрезы возникают в литье под давлением и различные методы их создания.
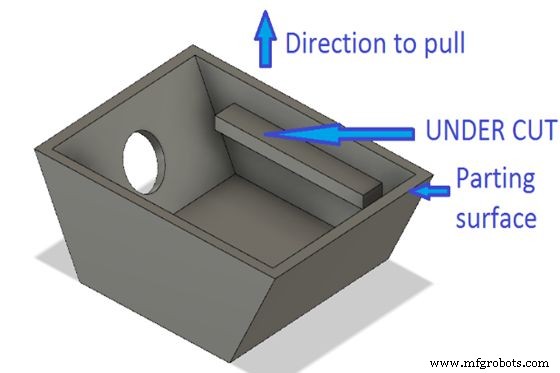
Какие ситуации делают подрезы необходимыми?
Существует много сценариев, где литье с подрезами становится необходимым, но вот частые:
1. Кастомные вкладыши (Custom Inserts)
Процессом литья с подрезами можно создавать кастомные вкладыши, вписывающиеся в более крупные детали. Станочники часто используют их в медицинских приборах или продуктах, требующих точной посадки. Также подрезные вкладыши могут служить альтернативой винтам или заклепкам при соединении двух деталей.
2. Боковые отверстия (Side Holes)
Подрезы позволяют создавать боковые отверстия, трудные для традиционных методов. Используются для монтажа компонентов или их крепления к другому оборудованию. Также для эстетических целей — дизайнерский элемент или вентиляция тепла внутри изделия.
3. Вертикальные резьбы (Vertical Threads)
Частое применение подрезов — вертикальные резьбы. Встречаются на болтах и винтах, но можно использовать в сборках, где несколько деталей должны завинчиваться вместе для работы как единое целое.
4. Барб-фитинги (Barb Fittings)
Для барб-фитингов мужская часть должна иметь подрез для формирования бортика, удерживающего женскую часть фитинга.
5. Замковые элементы (Interlocking Features)
При проектировании замкового элемента (например, «ласточкин хвост» / tongue and groove) нужно сделать подрез по одной стороне «языка», чтобы он мог впасть в паз на другой детали.
Проблемы, связанные с подрезами в литье под давлением
Основные вызовы подрезов исходят из дизайна, выбора материалов и эстетических требований к детали.
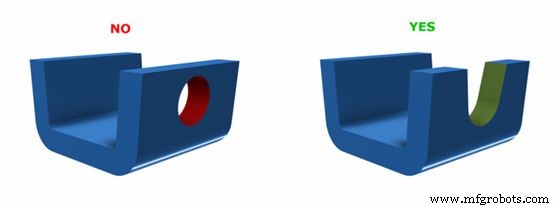
1. Недостаток уклонов (Lack of Draft)
Чем сложнее расположение, тем больше проблем с дизайном подреза. Все начинается оттуда. Лучше контролировать углы уклонов, углы полостей и другие сложные углы для максимальной производительности. Для снижения риска трудностей при извлечении нужно правильно подобрать покрытие на ручной вкладыш (hand load).
2. Трудность извлечения материала из формы
Включение подрезных характеристик может быть сложным для некоторых материалов. Например, пластики с стекловолоконной наполнителем труднее извлекать. По общему правилу: чем тверже материал, тем больше трудностей при извлечении. Поэтому используйте максимально возможные уклоны с такими материалами. Решение для максимизации подрезного литья зависит от общей гибкости и эластичности материала.
3. Эстетические соображения
Эстетические требования проекта могут создать серьезный препятствие. Например, вариант дизайна подреза будет иметь ограничения, если работаете с деталью, где нежелательна заметная линия разъединения или другие эстетические проблемы. Придется решать дополнительные сложности.
Разные способы успешного использования подрезов в литых деталях
Успех с подрезами требует небольших изменений формы и высокой компетенции. Некоторые дизайны, помогающие минимизировать дефекты и износ формы:
1. Использование ручных вкладышей (Hand-Loaded Inserts)
Станочники применяют ручные вкладыши, когда нужно включить подрез для сложных элементов вроде бортика с острым углом. Также полезны, когда дополнительный элемент (неудобно расположенное отверстие) делает невозможным стандартное решение вроде бампофа (bumpoff).
Оператор укладывает один или несколько металлических кусков в форму перед впрыском пластика. Количество и положение зависят от числа подрезов. Металлические куски эффективно создают полость, предотвращая текучесть пластика в занимаемое ими пространство.
После открытия формы оператор должен физически извлечь ручные вкладыши. Недостаток: увеличивает стоимость и время цикла, так как оператор загружает и выгружает каждую полость вручную.
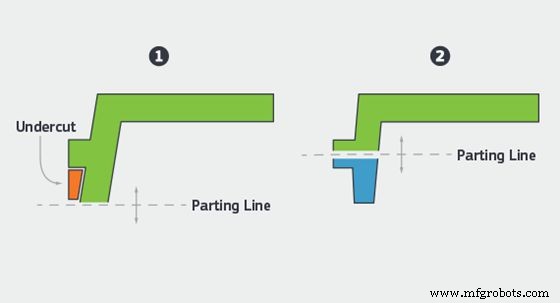
2. Размещение линии разъединения (Part Lines Placement)
Перенос линии разъединения формы на перекрытие подреза — иногда простейший способ. Логика: когда элемент разбит пополам линией разъединения, оператор может извлечь компонент без подреза. Станочники могут зигзагообразно вести линию разъединения для совмещения с разными элементами, устраняя необходимость в подрезах. Есть ограничения: геометрия и текучесть пластика.
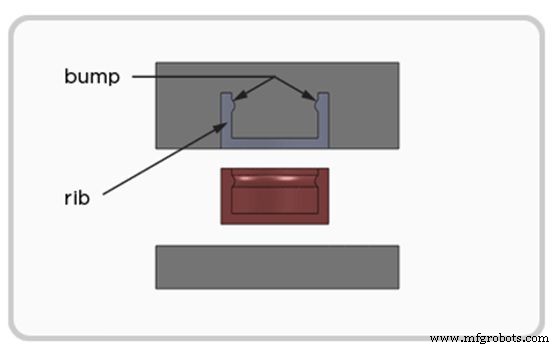
3. Бампофы с вкладышами (Insert Bumpoffs)
Бампофы — хороший выбор для гибких и эластичных материалов. Процесс отличается от стандартного добавлением одного вкладыша. Оператор удаляет этот вкладыш первым после завершения. Оставленная вакуумная полость дает детали «простор для маневра». После извлечения вкладыша можно достать деталь из формы. «Простор для маневра» позволяет слегка согнуть деталь при извлечении даже с подрезом.
Хотя бампофы кажутся простыми, их применение требует учета: деталь должна быть достаточно эластичной, чтобы не ломаться при изгибе оператором. Угол наклона должен быть 30–40 градусов.
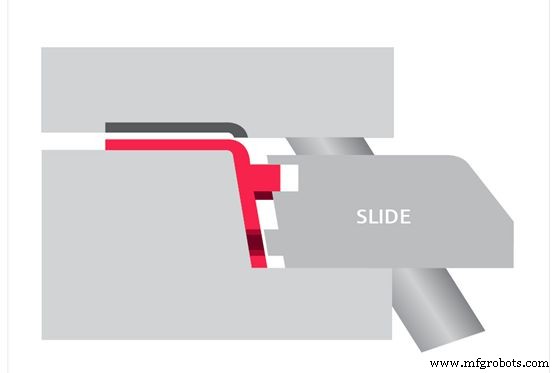
4. Боковые подвижные элементы (Side Actions)
Когда подрез неизбежен, боковое подвижное ядро (side-action core) помогает сохранить функциональность детали. Вкладыш вводится перед впрыском пластика. При впрыске материал не заполняет объем, занятый вкладышем. Станочник затем выдвигает вкладыш после завершения формовки.
В отличие от бампофов, где вкладыш удаляют до детали, боковые ядра удаляют после извлечения детали. Лучше работают с жесткими материалами, не прилипающими к поверхности формы. Недостаток: каждый вкладыш требует индивидуального проектирования, усложняя процесс.
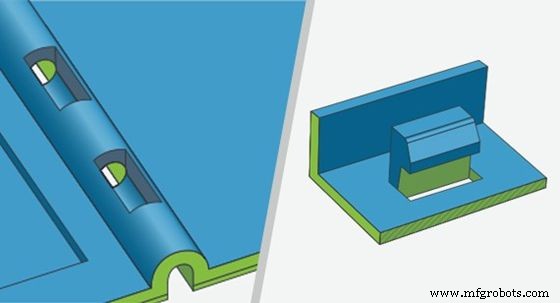
5. Использование затворов (Shutoffs)
Скользящие затворы (sliding shutoffs) используются, когда элемент (крюк, выходящий сбоку из формовки) нельзя легко сделать другим способом. Вкладывают скользящий затор через отверстие в стенке основного компонента для создания подреза и крюка. Другая полуформа создает остальную часть крюка.
Проблема: затворы должны быть чрезвычайно точными. Нельзя допускать вытекание пластика за пределы формы элемента, если они используются как два сопадающих участка инструмента. Иначе возникнет сильное трение при открытии/закрытии. Кроме того, все эти поверхности должны иметь уклон ~3° для предотвращения повреждения формы, что быстро привело бы к деталям с неприемлемой отделкой. Необходимо, потому что полный металл-металл контакт происходит только при полном закрытии формы и формировании механической уплотнения между гранями.
Применение подрезов в литье под давлением
Литье с подрезами широко используется во многих секторах благодаря способности производить изделия с подрезными характеристиками. Рассмотрим несколько отраслей.
Потребительская электроника
Используют другие методы для формирования элементов вроде кнопок и фланцев, трудных для обычных способов. Подрезы создают полости для электронных компонентов в гаджетах: мобильные телефоны, ноутбуки.
Медицинские приборы
Используя другие методы вроде литья или обработки, подрезы создают сложные геометрии, труднополучимые иначе. В медицинских приборах (шприцы, катетеры) подрезы формируют канавки вдоль длины для правильной работы.
WayKen помогает эффективно решать проблемы с подрезами
Процесс литья с подрезами может быть сложным и требовать большого опыта. В WayKen, будь то литье с подрезами или обработка с подрезами, мы решаем все ваши требования и стабильно доставляем лучшие результаты.
WayKen также предоставляет высококачественные услуги быстрого инструментария и прототипного литья под давлением для быстрой и эффективной разработки продукта. Обратитесь за мгновенным расчетом и получите DFM-анализ для оптимизации дизайна детали и минимизации сложностей.
Заключение
Существует множество причин использовать подрезы в процессе проектирования. Во-первых, определение формовочности компонентов жизненно важно при проектировании любой детали для литья под давлением. Будь то прямой стенки или подрез, вы должны строить геометрию по точным спецификациям, чтобы пластик текал правильно и производил деталь с минимальными дефектами.
FAQ
Что такое подрезы в литье под давлением?
Подрез в формовке — впадина или выступ в форме, препятствующий извлечению из одночастной формы. Подрезы на литых компонентах мешают прямому извлечению из пресса. Могут быть внутренними или внешними — внешние снаружи компонента, внутренние внутри.
Что такое подрезный процесс?
При извлечении компонента из формы нужны механизмы для регулировки части формы, контактирующей с подрезом, чтобы извлечь деталь, так как она не извлекается напрямую без устройства. Это и есть подрезный процесс.
Что такое «линия разъединения» в литье под давлением?
Линия разъединения обозначает направление линии разбора формы или точку, где станочник разделяет две полуформы без вреда детали. Обычно проходит по центру детали, но меняется в зависимости от формы детали.
Промышленные технологии
- Реакционное литьё под давлением (RIM): процесс, преимущества и применения
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Термоформирование vs реакционное литьё под давлением (RIM): выбор правильного процесса для кастомных литых прод…
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Литье в формы против литья реакционной инъекции (RIM): ключевые различия в производстве термореактивных полиур…
- Шесть типов впусков литья под давлением и как выбрать правильный
- Освоение допусков литья под давлением: 4 проверенные стратегии для точности и экономии
- Освоение дизайна затвора литья под давлением: полное руководство к безупречным пластиковым деталям
- Освоение углов наклона в литье под давлением: принципы дизайна и проверенные лучшие практики
- Освоение литья под давлением с подрезами (Undercuts): стратегии дизайна для сложных деталей