



Оптимизация малосерийного литья под давлением: лучшие практики точности и эффективности
Малосерийное литье под давлением (Low Volume Injection Molding) — новый взгляд на устоявшееся обычное литье под давлением. Долгое время оно ассоциировалось с массовым производством: от 500 000 до нескольких миллионов деталей. Однако новые технологии ЧПУ, тактильные зонды и другие инновации позволили создавать инструментарий для малосерийных партий.
Конструирование инструментария для литья под давлением
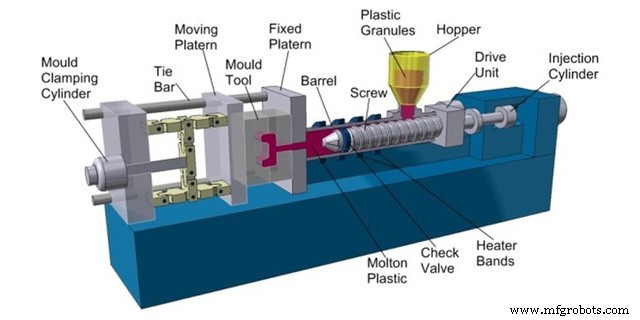
Сначала посмотрим, как конструируется обычное литье под давлением, чтобы понять, что мы изменили для перехода в область малосерийного производства. Процесс и инструменты обычного и малосерийного литья на самом деле довольно похожи.
Инструментарий состоит из трех основных элементов: пресс-формы, придающей расплавленному пластику желаемую форму; зажимной системы, удерживающей полуформы вместе и предотвращающей их смещение с образованием дефекта «ступенька»; системы питания пластика. Система питания состоит из винта питания, обогреваемого нагревателями, и бункера с гранулами пластика.
Процесс литья под давлением
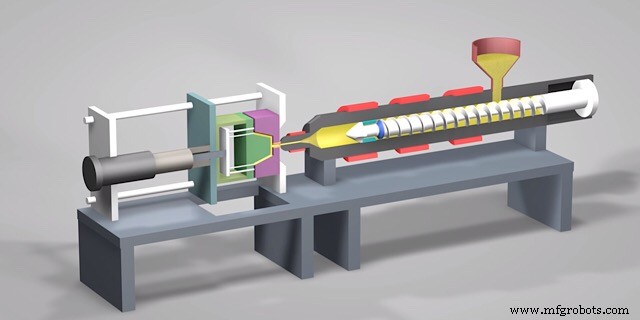
Процесс идет так. Гранулы из бункера попадают на винт и одновременно плавится и подаются в полость формы. Полость заполняется жидким пластиком до достижения требуемого давления. После остывания детали зажимная система разжимает форму, и деталь извлекается. Лишние элементы механически удаляются, и процесс можно повторять. При налаженном цикле изготовление каждой детали занимает всего несколько минут.
Малосерийное vs обычное литье: отличия
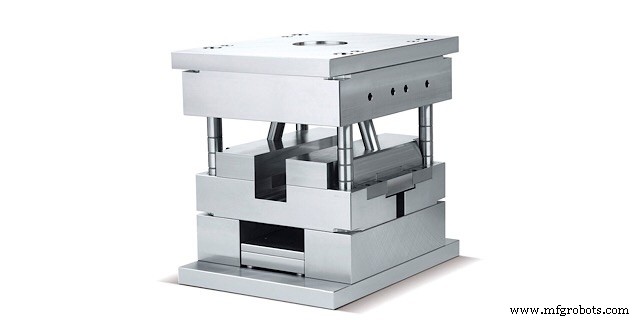
Теперь вы знаете, как работает обычное литье, но в чем разница с рапид-вариантом? Самая дорогая часть системы — форма с полостью изделия. Обычно её делают максимально долговечной. Используют специальные закаленные стали, термическую обработку для достижения высокой твердости, точности и чистоты поверхности. Не забывайте: полость сложна в обработке — крупные резцы не везде проходят, мелкие ломаются. Полуформы должны точно сочетаться, иначе деталь получит смещение по срединной линии.
Стоимость закаленной стальной формы колоссальна, время изготовления значительно. Результат — деталь близкая к идеалу по качеству, но выгодно это становится только при распределении стоимости формы на огромный объем продукции.
И тут на сцену выходит рапид-литье (RIM), бьющее в слабое место обычного литья. RIM направлено на снижение стоимости формы. Обычно делают из более мягких металлов (алюминиевые сплавы) и с большим числом стыков. Результат: форма существенно дешевле, но служит меньше — идеально для малосерийного, недорогого литья.
Преимущества быстрого литья под давлением (RIM)
Даже рапид-формы довольно сложны в изготовлении. Однозначно сложнее, чем силиконовые формы для литья или 3D-печать. Однако RIM обладает рядом преимуществ, недоступных другим процессам быстрого прототипирования.
Точные элементы
Формы для литья подвергаются очень высокому давлению. Это заставляет пластик внутри формы укладываться плотнее по сравнению с другими методами малосерийного производства. Это позволяет производить детали с очень тонкими стенками и мелкими деталями. Из-за интенсивного давления пластик лучше заполняет полость, пузырьки воздуха не остаются.
Повышенная эффективность
Сам процесс литья под давлением выполняется значительно быстрее других пластиковых технологий. После изготовления форм на каждую деталь требуется меньше часа. И это при более высоком качестве по сравнению с другими процессами. К тому же, несмотря на то что форма не достаточно прочна для миллионов циклов, она все равно выдерживает десятки тысяч.
Улучшенная прочность
При литье под давлением можно использовать наполнители (специальные мелкодисперсные частицы для усиления пластика). Наполнители помогают снизить плотность пластика при формовке и добавляют прочность готовой детали. В участках, где детали должны быть прочными, литье под давлением дает преимущества, недоступные другим процессам. Прессов позволяют производить одну деталь из нескольких материалов без существенных изменений в системе.
Отличная гибкость
RIM известен повышенной гибкостью. Полость формы обычно отдельная деталь, поэтому изменить её дизайн при необходимости гораздо проще. Это делает RIM хорошим вариантом для прототипирования на поздних стадиях, когда производится пробная партия для натурных испытаний. Кроме того, алюминиевые формы легче корректировать, чем закаленные стальные.
Материалы для малосерийного литья
LVIM копирует обычное литье по материалам. Алюминиевые сплавы имеют более высокую точку плавления и термическую стабильность, чем любой промышленный пластик. Наиболее распространенные материалы: полипропилен (PP), акрилонитрил-бутадиен-стирол (ABS), полиамид (нейлон), полиэтилен высокой плотности (HDPE), поликарбонат (PC). Гибкость процесса позволяет использовать одну форму для нескольких пластиков без изменения дизайна — меняются только параметры литья.
Проектирование для малосерийного литья под давлением
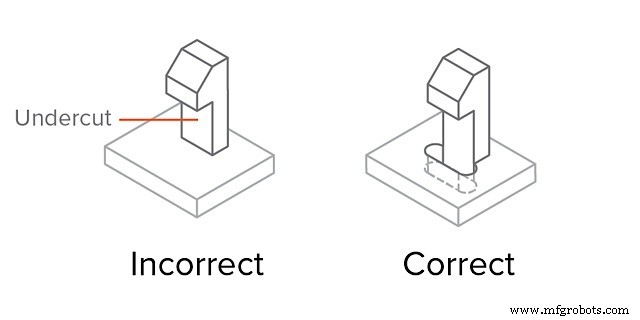
Дизайн для малосерийных пластиковых деталей похож на проектирование для обычных процессов. Главное — сохранять равномерную толщину стенок, чтобы избежать полостях, но одновременно не делать стенки слишком толстыми. Важно помнить об элементах для извлечения детали. Вертикальные стенки должны иметь уклон 85–87° вместо 90°, а каждый острый угол — фаску. Другие важные моменты: подрезы и затворы (shutoffs). Это элементы, висящие над вертикальной стенкой или вертикальные карманы. Их нужно предотвращать любой ценой. Лучше сделать отверстия для исключения подрезов, чем оставлять эти элементы.
Анализ затрат
Как уже упоминалось, основные первоначальные затраты — стоимость формы, переменные — материал. Второе трудно минимизировать: нельзя снизить стоимость материала без жертв качеством, а отходы при литье минимальны. Однако первоначальные затраты можно варьировать для достижения целевой стоимости.
Способы контроля первоначальных затрат: переменное качество и прочность формы. Если выбираем более мягкий алюминиевый сплав для полости, обрабатываемость растет, сроки готовности сокращаются, но ресурс формы снижается. Кроме того, форму можно сделать сборной из полости и блока для установки в пресс. Тогда можно изготавливать части формы одновременно, сокращая сроки. Но качество детали ухудшается из-за пониженной точности дополнительных стыков. По сути, придется выбирать между тремя связанными параметрами: срок готовности, ресурс формы, качество детали.
Что мы можем сделать
В WayKen вы можете заказать услугу малосерийного литья под давлением для создания деталей из специфических материалов за 2–5 недель. Благодаря высокоскоростной обработке, ЭОС и широкому выбору материалов вы получите сложные детали быстрее и дешевле. Поэтому быстрое литье под давлением действительно экономично и эффективно.
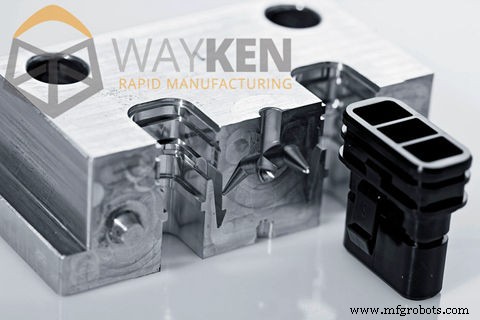
Существует ситуация, когда клиент просит дать конструктивные предложения для производства при расчете стоимости, чтобы изменить дизайн и упростить изготовление формы и извлечение детали. Например, если толщина стенки слишком велика, предложим сделать её тоньше; при слишком большой толщине деталь даст усадку при извлечении. Некоторые клиенты считают это допустимым, тогда нам понадобится ограниченный образец усадки для будущего контроля качества при массовом производстве.
Промышленные технологии
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Точная оценка затрат на литье под давлением: руководство
- Литьё под давлением против механической обработки пластиков: как выбрать процесс для кастомных крепежей
- Топовые компании по литью под давлением используют цифровой маркетинг для расширения возможностей
- 10 частых дефектов литья под давлением и советы по их предотвращению
- Реакционное литьё под давлением (RIM): процесс, преимущества и применения
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Шесть типов впусков литья под давлением и как выбрать правильный
- Малосерийное литье под давлением: ключевые ограничения и практические решения