



Укрепление литых под давлением деталей: 3 проверенных дизайнерских совета
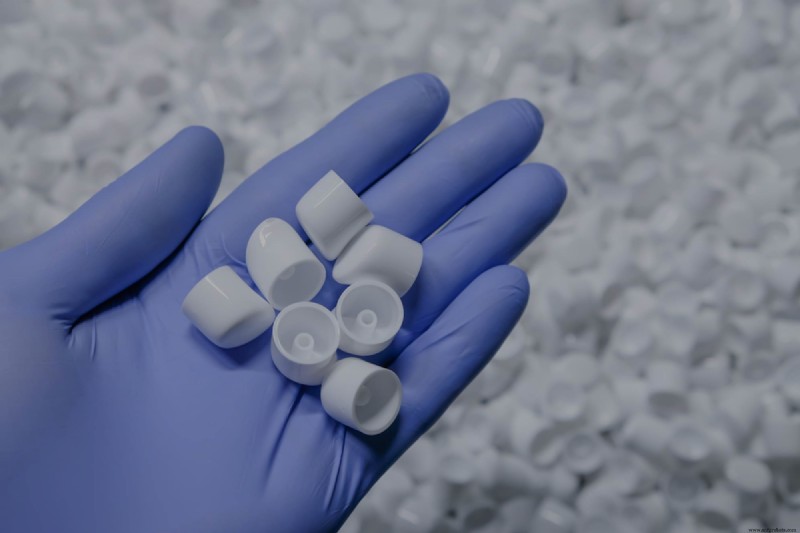
Литье под давлением — универсальный производственный процесс, который обычно включает закачку расплавленной пластиковой смолы в долговечные металлические формы, что позволяет производить большие объемы идентичных деталей. Хотя литье под давлением может быть невероятно стоимоэффективным в масштабе, пластиковые детали обычно проходят дизайн-ревью, 3D-печать, симуляции и тестирование перед литьем конечного продукта. Вот несколько советов, которые стоит иметь в виду при проектировании пластиковых деталей для литья под давлением, чтобы улучшить прочность конечного изделия.
Выбор материала: фундамент создания прочных деталей
Сначала краткое замечание о выборе материала. Это может показаться очевидным, но конкретные материалы, из которых сделаны ваши компоненты, будут иметь значительное влияние на долговечность, прочность и вязкость конечной детали или сборки. Один простой способ улучшить прочность ваших деталей и сборок? Используйте более прочные термопласты. Вот несколько распространенных материалов для литья под давлением, которые стоит рассмотреть, если вы специально хотите улучшить прочность ваших литых под давлением деталей.
ABS
Акрилонитрилбутадиенстирол (ABS) — ударопрочный инженерный термопласт, имеющий как бытовые, так и промышленные применения — от пультов ДУ и корпусов электроники до компрессоров и производственных небулайзеров можно изготовить из этой доступной смолы. Однако ABS восприимчив к выветриванию и напряженному растрескиванию при контакте с определенными химикатами.
Поликарбонат
Также известный как PC, этот пластик предлагает невероятную ударную стойкость (даже выше, чем у ABS) и может быть сделан прозрачным, что делает его распространенной альтернативой стеклу. Потребительские товары вроде защитных очков, фейс-щитков, внутренней и внешней вывесок и окон производятся из этой смолы, которая также иногда используется для защиты фасадов зданий. Несмотря на устойчивость к ударам, PC склонен к царапаниям и дорог в обработке.
Нейлон
Нейлоны — универсальное семейство пластиков, хорошо подходящее для применений, требующих низкий коэффициент трения в сочетании с хорошей износостойкостью, химической и тепловой устойчивостью. В то время как незаполненный нейлон имеет определенную степень гибкости и жесткости, стабилизаторы и добавки могут быть включены в материал для оптимизации конкретных свойств детали. Стекловолокно, например, улучшает предельную прочность на сжатие, жесткость и температуру дефлекции тепла материала, делая его при этом более хрупким. Нейлон склонен к впитыванию влаги из окружающей среды и легко повреждается УФ-лучами без использования стабилизаторов.
Ацеталь
Ацеталь ценя за свою жесткость, низкий коэффициент трения и устойчивость к абразивному износу, воде и химикатам. Ацеталь обычно используется для производства электроники, молний и шестеренок, автомобильных компонентов, деталей для пищевой промышленности и многих других применений. Ацеталь несовместим с аддитивными производственными технологиями и поэтому реже используется для прототипирования, чем нейлон. Он также плохо подходит для косметических деталей или тех, что требуют покраски или печати.
Дизайнерские советы для создания более прочных деталей
Избегайте толстых секций
Время охлаждения, обычно самый долгий этап процесса литья под давлением, определяется самыми толстыми участками детали. Более длительное время охлаждения означает более длительный цикл, что в свою очередь увеличивает стоимость производства. Более толстые поперечные сечения также повышают риск того, что разные участки детали остынут с разной скоростью, что может привести к дефектам вроде искривления и усадок.
Литье под давлением как процесс обычно стабильно и последовательно при производстве деталей с толщиной стенок от 0,040 дюйма (1,016 мм) до 0,140 дюйма (3,556 мм), но идеальная номинальная толщина стенки будет варьироваться по материалу. Детали с толщиной стенки более 0,120 дюйма (3 мм) обычно отливаемы, но часто требуют дополнительного внимания для обеспечения заполнения полости формы за каждый цикл. Примерно при 0,150 дюйма (3,8 мм) поперечные сечения становятся склонными к развитию усадок, делая дополнительные процессы или поддержку необходимыми для поддержания жизнеспособности детали.
Укрепляйте стенки или боссы ребрами
Стенки и боссы — две особенности, которые часто превышают вышеуказанные рекомендации по максимальной толщине стенки, отчасти потому, что они должны быть достаточно прочными для правильной работы. Ребра добавляют прочность ключевым областям, требующим большей номинальной толщины стенки, вытянутым элементам и высоким стенкам — все это без влияния на время цикла. В некоторых случаях включение большего количества ребер в дизайн детали может сократить расход материала.
Для минимизации риска усадок или пустот при остывании детали толщина стенки босса должна составлять 40–60% номинальной толщины стенки компонента. Боссы должны быть зафиксированы на месте ребрами или скруглениями для минимизации искривления. Боссы могут вводить дополнительные точки напряжения, но они могут фактически укреплять точки напряжения в дизайне детали, если правильно включены.
Используйте скругления и радиусы для укрепления углов
Острые углы — ничему не друг в производстве, особенно для литых под давлением деталей. Решение для обхода углов? Радиусы скруглений (fillet radii) и внешние радиусы (round radii). Они похожи — радиусы скруглений это заругление внутреннего угла, а внешние радиусы — заругление внешних углов детали.
Заругление внутренних углов дает ряд преимуществ, включая улучшение несущей способности детали и смягчение концентрации напряжений. Это также обеспечивает более равномерное заполнение полости во время производства, что помогает предотвратить расширение материала в углах и трещины в качестве детали. Радиусы скруглений можно добавить между боссами и ребрами, соединяя их с близкими стенками для дополнительной прочности. Заругление внешнего угла дополнительно помогает увеличить несущую способность, снижает вероятность переломов и удаляет труднозаполняемые углы из дизайна детали, облегчая гарантирование более последовательных заполнений формы.
Улучшите прочность ваших литых под давлением деталей с опытным экспертом
Долговечность и вязкость не единственные материаловые свойства, за которыми охотятся команды разработчиков — поиск правильного баланса между прочностью, функциональностью, доступностью и другими желаемыми материаловыми характеристиками жизненно важен. Иначе вы рискуете получить деталь, которая слишком гибкая или слишком хрупкая.
Работа с опытным производственным партнером вроде Fast Radius означает, что вы можете быть спокойны. Наша команда упорно работает, чтобы помочь каждому из наших клиентов оптимизировать их дизайны и обеспечить инсайты, необходимые для того, чтобы каждая деталь, которую мы производим с вами, превосходила ожидания в вопросах прочности детали, производственного графика и стоимости. Готовы начать? Свяжитесь с нами сегодня, чтобы узнать больше о наших услугах литья под давлением.
Промышленные технологии
- Эффективный онбординг поставщиков: 5 проверенных советов для плавного процесса
- Передовое роботизированное литье под давлением для функционализированных композитных компонентов
- Топ-5 материалов для реакционного литья (RIM): основные типы для лучшего дизайна
- Проверенные дизайн-стратегии для литья в формы с термореактивными полиуретанами
- Выбор правильного инструментала: мягкое vs жесткое литье под давлением
- Освоение углов наклона в литье под давлением: принципы дизайна и проверенные лучшие практики
- Революция в производстве: литье под давлением встречает 3D-печать для сложных деталей
- Выбор инструментальных материалов для литья под давлением: ключ к успеху
- 7 экспертных советов для создания высокоточных деталей ЧПУ-обработки
- Экспертные рекомендации по дизайну для качественного литья под давлением