



Передовая державка инструментов и закрепление деталей: решения для повышения производительности и качества
Разнообразие новых систем закрепления деталей и державок инструментов дает производителям множество опций в металлообработке. Вот новые системы, которые могут помочь улучшить как качество деталей, так и вашу итоговую строку.
Кто стоял перед ЧПУ-центром обработки достаточно долго, признает важность высококачественных режущих инструментов. Они также знают, что, если вы не ведете эти сверла, концевые фрезы и другие фрезерные резаки эффективной траекторией и соответствующими подачами и скоростями, результаты будут менее желательными.
К сожалению, слишком много наладчиков и программистов принимают статус-кво на остальной части уравнения обработки. Они мирятся с боковыми державками (sidelock holders), генерирующими инструмент-убирающее биение, например, или делают вид с уставшими токарными тисками, которые лучше служили бы якорями для рыболовных лодок.
Допустимо, наладчики часто в ладони у людей в передней офисе и должны обосновывать любые новые затраты на оснастку. Хорошая новость в том, что эта обременительная задача не должна быть сложной. Даже незначительное улучшение производительности или качества детали часто достаточно для создания неоспоримого аргумента за инвестиции в технологии, и как вы увидите в следующих примерах, окупаемость обычно измеряется в месяцах и иногда неделях, а не годами.
Проблема с державками инструментов
Рассмотрите державки инструментов. Уельдонов шанк был изобретен в 1918 году инструментальщиком Карлом Бергстремом после того, как он обнаружил, что его другое изобретение — концевой фрез с 30-градусной спиралевидной лонжиной — имел тенденцию вырываться при тяжелых резах. Бергстрем сделал то, что сделал бы любой наладчик: он заточил небольшую плоскость на шанке концевой фрезы, сверлил и нарезал резьбу в боку державки и использовал зажимной винт для фиксации концевой фрезы. Проблема решена.
Столетие позже, эта базовая потребность в державке не изменилась. Фактически, она даже больше, так как наладчики сегодня берут более тяжелые резы и фрезеруют более твердые материалы, чем Бергстрем мог представить. Что изменилось, однако, — это тот факт, что шпиндели сегодня вращаются на скоростях до 100 раз быстрее, чем Цинциннати и Гарвин в дни Бергстрема. Это означает, что относительно высокое количество биения и дисбаланса, за которые известны боковые державки, сильно усиливается, ведущее к плохому ресурсу инструмента и качеству детали. Хуже, такой дисбаланс неизбежно ведет к повреждению шпинделя, легко перевешивая любые опасения по инвестициям в новые державки.
Хорошая новость? Несколько отличных альтернатив Уельдоновским плоским концевым фрезам и боковым державкам доступны. Все более сбалансированы и большинство предлагают эквивалентное или лучшее сопротивление вырыванию инструмента, и они наверняка улучшат фрезеровку и сверловку, неважно, насколько сильно вы давите на инструмент.
Вот два примера:
Небесная гидравлика: Гидравлические державки инструментов
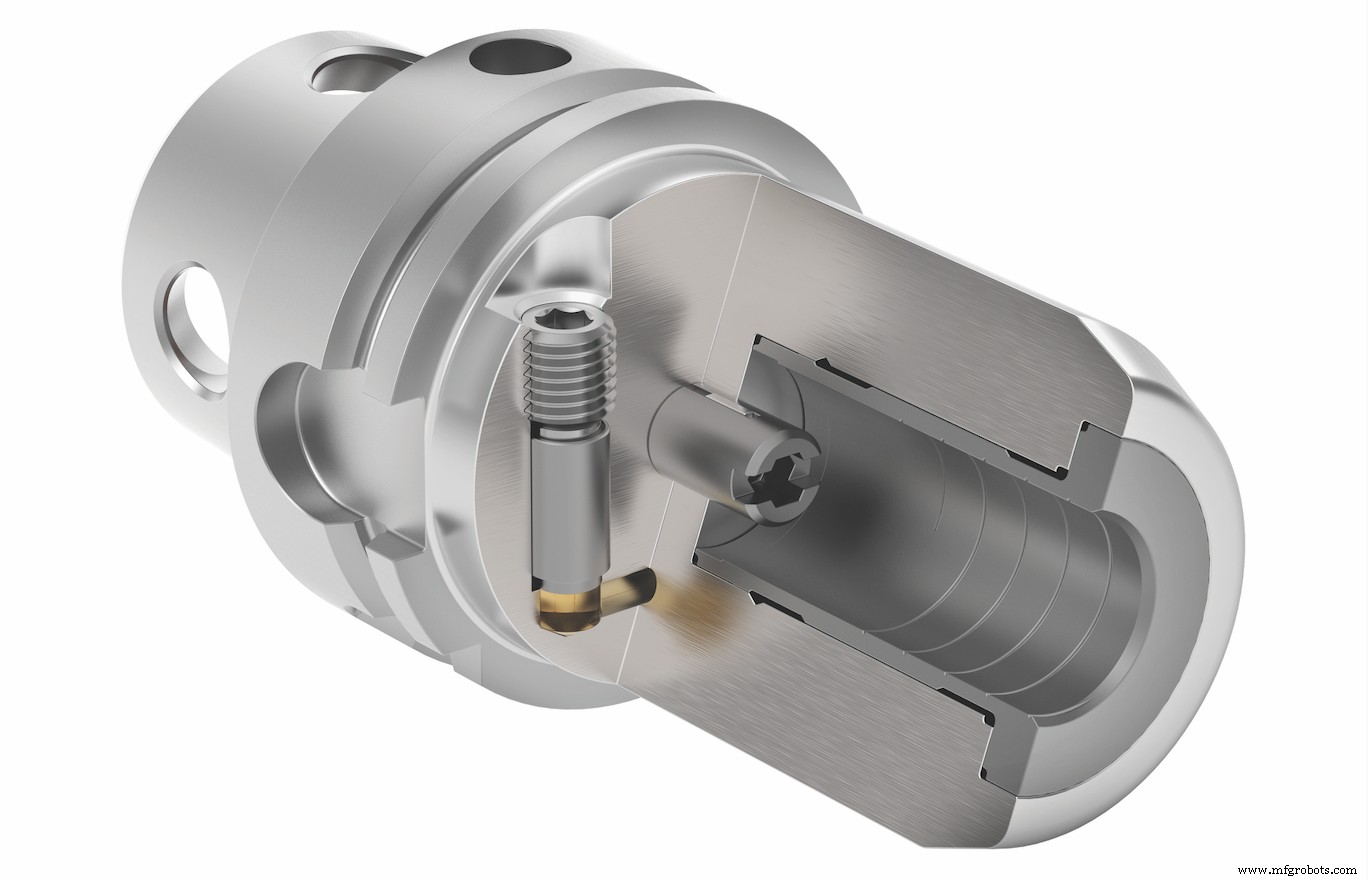
Рональд Вест, старший глобальный менеджер по продукту систем оснастки в Kennametal Inc., объясняет, что компания предлагает три варианта гидравлических державок вместе с удлинителями и редукционными втулками.
Благодаря более высокой силе зажима, он рекомендует первый из них — HydroForce — как лучший выбор для фрезерования цельными концевыми фрезами, сверловки и растачивания, за которыми следуют High-Performance и Slim Lines для сверловых применений. Он также рекомендует выбирать максимально практичный диаметр втулки патрона для применения и сажать его вниз под инструмент. Это снижает затраты на оснастку, увеличивает хват и максимизирует гибкость, позволяя адаптеру использоваться для множества других применений в цехе. «Пока все гидравлические патроны Kennametal имеют одинаковые особенности, я считаю HydroForce с его превосходной силой зажима и точностью конечным державкой», — говорит он.
Никакого горячего воздуха: Термосадка (Shrink Fit) державка инструментов
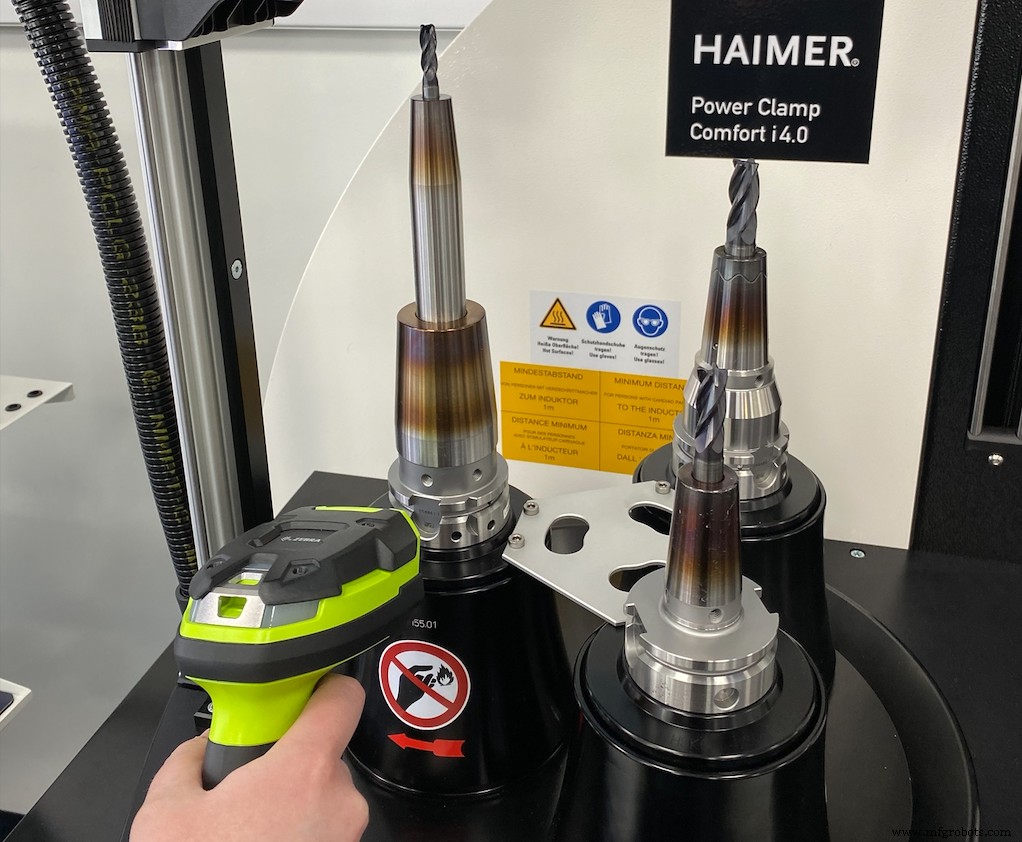
Брэндт Холден полностью согласен с необходимостью хорошо сбалансированных державок, независимо от метода зажима.
Президент Haimer USA, он предлагает полную линейку оборудования для балансировки инструментов, а также широкий выбор державок, большой процент которых — термосадка (shrink-fit).
«Мы лидер отрасли в индукционном нагреве для термосадки и имеем более 30 моделей термосадочных машин», — говорит он, добавляя, что процесс термосадки сильно изменился с момента своего введения в начале 90-х. Где первые машины использовали горячий воздух для нагрева державки и расширения втулки достаточно для вставки инструмента, современное термосадковое оборудование полагается вместо этого на индукционный нагрев, который в зависимости от диаметра державки может быть всего в два секунды. Термосадка экстремально легка в использовании, указывает Холден, и предлагает точность в пределах 3 мкм (0,0001") или лучше, экстремально высокие силы зажима и исключительный баланс. Кроме того, державки могут быть оснащены RFID чипами для отслеживания обработки и данных инструментов для тех, заинтересованных в стратегии Industry 4.0.
Важно отметить, что Haimer и Kennametal также предлагают механические державки, такие как ER коллеты и фрезерные державки, как и многие другие производители. Как упоминалось ранее, что важно — это тестировать доступные опции и оценивать, какие будут лучше работать в вашем цехе. То же можно сказать и о системах закрепления деталей. Хотя высококачественный, хорошо обслуживаемый токарный тиски имеет свое место, есть более быстрые, более сильные и более точные опции.
Обнуление (Zeroing In)
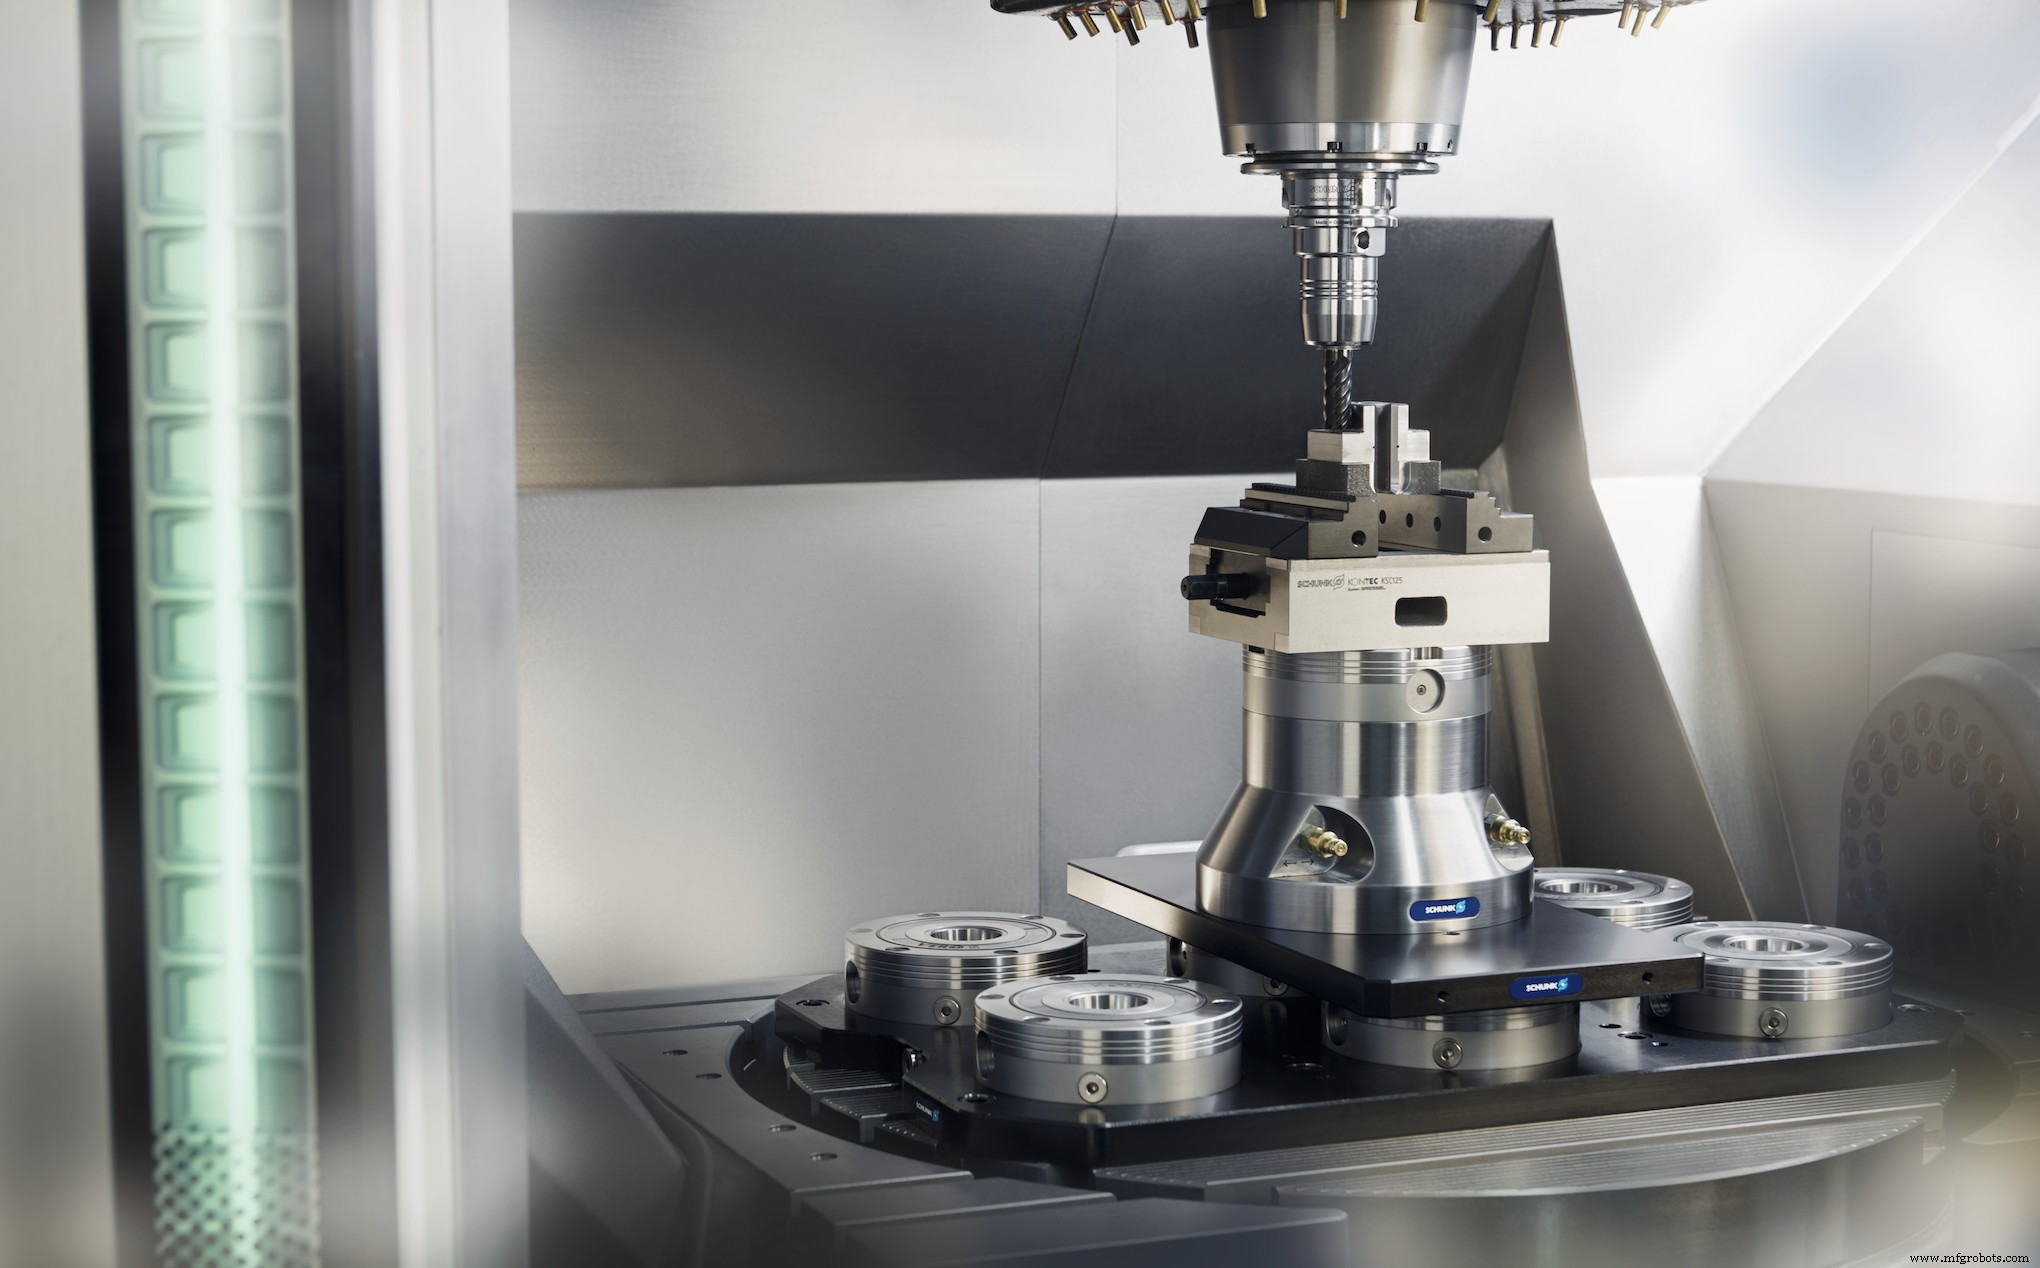
Одно из них приходит из Schunk Inc., где лидер команды по стационарному закреплению Брэд Эванс указывает на технологию быстрой смены VERO-S инструмента. Вы можете знать ее как нулевую точку (zero-point).
Она использует удерживающий гайк, напоминающий тот, что виден в хвостовой части любого державки инструмента ЧПУ-центра обработки, который может быть присоединен непосредственно к детали, приспособлению или тискам. Это сопрягается с зажимным механизмом, который в свою очередь крепится к базовой пластине, смонтированной на станке. Система предлагает локационную повторяемость < 5 мкм (0,0002") стандарт и 2 мкм с SPG зажимным штифтом. Воздушная и ручная активация доступны, и в зависимости от размера детали, даже одиночный VERО-S патрон может быть достаточно для надежного удержания заготовки. Тем не менее, два или более — предпочтительный подход, размер позволяя. Сайт Schunk рекламирует более 1000 вариантов зажима.
Мастерство паллетизации
«Довольно обычно использовать VERO-S систему в паллетизационных применениях», — говорит Эванс. «Здесь вы монтируете тиски или приспособление на паллету, присоединяете некоторые нулевые гайки к дну паллеты, и затем просто зажимаете все это к столу с VERO-S. Эта опция особенно популярна с 5-осевыми центрами обработки. Паллету может сменить оператор за секунды, или если у станка прикреплен робот, может быть полностью автоматизирована смена заготовок и/или паллет. Я знаю клиентов, которые настраивают стеллаж из 30 или 40 паллет и гонят свои 5-осевые станки все выходные беспилотно. Мы также видели некоторые цехи, которые прикрепляют RFID тег к паллете, затем сканируют его, чтобы подтянуть программу детали и информацию об смещениях инструмента. Как бы ни использовали их, нулевая точка и паллетизация — огромная экономия времени и наладки, и цикловых времен».
Принятие вызова
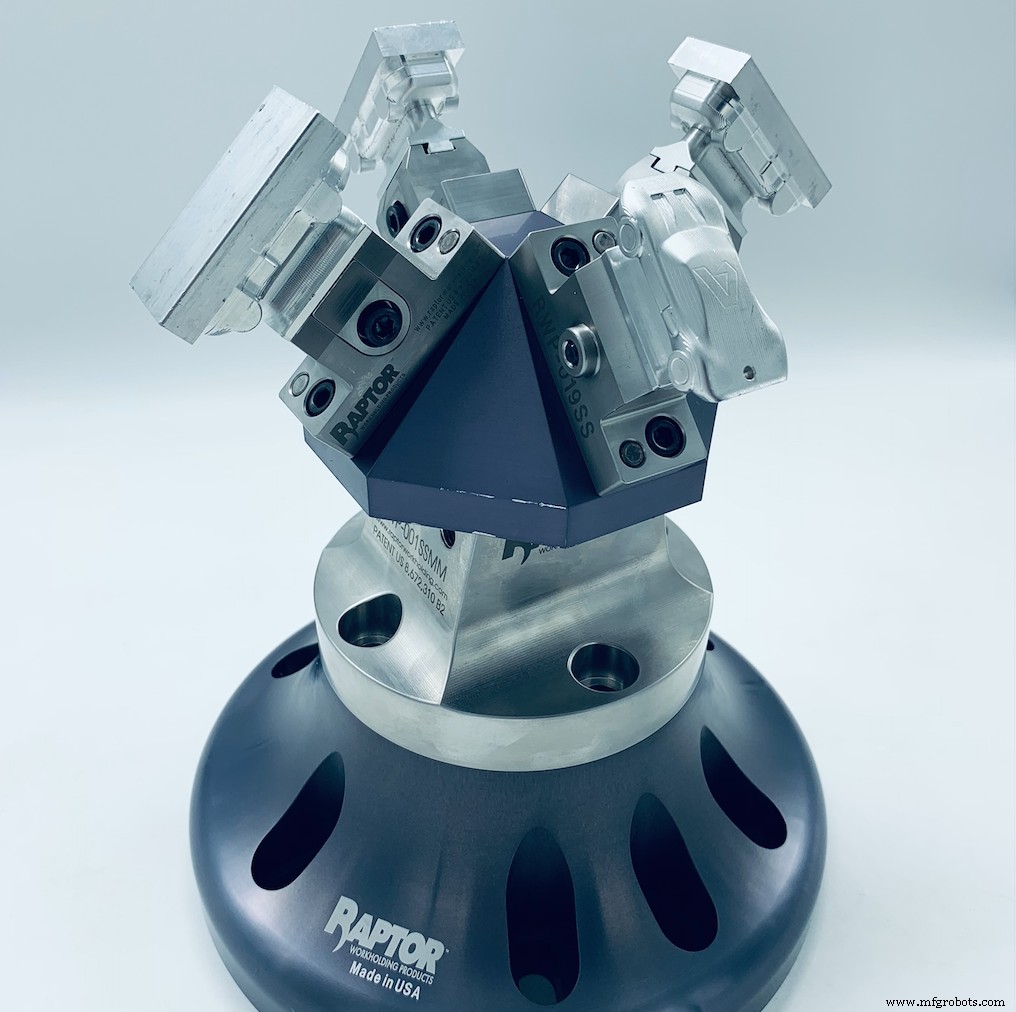
Кто знает всё о 5-осевой обработке — Рэй Стрикленд, вице-президент по продажам и маркетингу Raptor Workholding Products Inc.
Компания известна своей широкой линейкой хвостовиковых приспособлений, райзеров и адаптеров, всех спроектированных с высоким достижением и компактным следом, нужным для 5-осевой работы. Стрикленд говорит, что наибольший спрос последнее время приходит от цехов, желающих втиснуть больше деталей на свои столы станков. «Пару лет назад мы запустили Raptor 720 Challenge», — говорит он. «В месяце 30 дней и 24 часа каждый день, и наша цель была помочь цехам держать их шпиндели вращающимися насколько возможно из тех часов. У нас теперь несколько клиентов, у которых значительно более 680 часов в месяц времени работы».
Стрикленд атрибутирует этот успех использованию паллетизированных мульти-приспособлений Raptor. Благодаря уникальному дизайну клиенты могут загрузить дюжину или более деталей в 5-осевую фрезерную машину и вернуться позже той смены или даже на следующий день к готовым заготовкам. И благодаря скоро-выпускаемой линейке продуктов нулевого зажима компании, операторы смогут менять все приспособление за секунды. «Всё о том, чтобы держать станок занятым производством стружки, пока вы не там», — говорит он.
Используете ли вы последние инновации в державках и закреплении?
Новые системы закрепления деталей и державки инструментов дают производителям множество опций в металлообработке.
Эти новые системы могут помочь улучшить как качество деталей, так и вашу итоговую строку.
Какие вы внедряете? Примите участие в нашем опросе, чтобы поделиться инсайтами.
Какие из следующих технологий вы используете?
Как вы выжимаете максимум из последних систем державок и закрепления? Делитесь мыслями и инсайтами в комментариях ниже.
Промышленные технологии
- Macintosh Moment: использование UX и Design Thinking для следующей IoT-революции
- Инженерные инновации 2017: лучшие новые продукты
- Решоринг производства в США: текущие тренды и влияние
- Глобальный рост через экспорт: как продажи за рубежом стимулируют инновации производителей
- Повышение продуктивности цеха: проверенные стратегии максимизации эффективности сотрудников
- Цифровой хлопок и 3D-одежда: ключевые тренды моды 2021 года
- Возрождение Китая и кочевое снабжение: тренды пандемийных цепочек поставок, которые остаются
- Как стандарты AS9100 повышают рентабельность в авиационном производстве
- Трансформация производственных процессов с помощью инновационных мобильных приложений
- Сократите простои, повысьте производительность: проверенные стратегии