



Освоение устранения неисправностей Wire EDM: частые проблемы и практические решения
1. Проволока Сорвана
(1) Плохое состояние разряда — снизьте значение P. Если значение значительно снижено, а проволока все еще рвется, рассмотрите уменьшение значения I до непрерывности проволоки. Эта операция снизит эффективность обработки. Если проволока рвется часто, обратитесь к следующему, чтобы найти причину разрыва проволоки.
(2) Состояние промывки не хорошее, например, верхняя и нижняя насадки не могут быть плотно прижаты или открытая обработка. Обычно разрыв проволоки в зоне обработки — снизьте значение P и проверьте, не повреждены ли колпаки верхней и нижней насадок, если повреждены, замените их.
(3) Токопроводящий блок сильно изношен или слишком грязный. Обычно место разрыва проволоки находится рядом с токопроводящим блоком — поверните или замените токопроводящий блок и очистите его.
(4) Часть направляющей проволоки слишком грязная, вызывающая сдирание проволоки. Обычно разрыв проволоки находится рядом с частью направляющей — очистите детали направляющей проволоки.
(5) Натяжение проволоки слишком высокое — снизьте натяжение проволоки FW в параметрах, особенно при резке с конусом.
(6) Тип электродной проволоки и качество материала заготовки — замените электродную проволоку; уменьшите значения P и I до непрерывности проволоки.
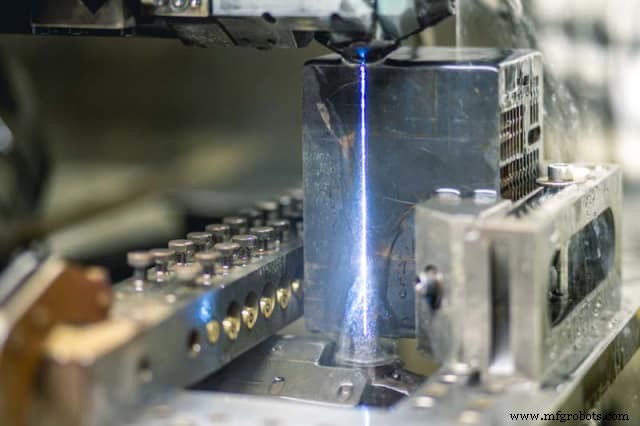
(7) Проволока в ведре для отходов переполняется, вызывая короткое замыкание. Обычно проволока рвется сразу после начала обработки — отходная проволока, контактирующая с землей, возвращается в ведро для отходов для устранения короткого замыкания.
(8) При подравнивании режущей проволоки смещение может быть неуместным, вызывая неподвижность подравнивания и разрыв проволоки — уменьшите запас между смещениями.
(9) Разрыв проволоки на заднем намотном колесе — проверьте отношение натяжения проволоки намотного колеса, стандартное значение 1:1.5.
(10) Охлаждающая вода токопроводящего блока недостаточна, обычно разрыв проволоки находится рядом с токопроводящим блоком — проверьте контур охлаждающей воды.
(11) Проводимость деионизированной воды слишком высока. Обычно разрыв проволоки в зоне обработки. Если превышает стандартное значение 10 мкС, деионизированную воду рециклируют до стандартного значения или ниже перед обработкой. Если стандартное значение все еще не достигнуто, замените смолу.
(12) Качество деионизированной воды плохое. Обычно разрыв проволоки в зоне обработки — вода в баке мутная или с посторонним запахом. Замените фильтрующий картридж и воду.
(13) Проволока сорвана, в нижнем керамическом направляющем колесе нижнего рычага встроена отходная проволока или работа негибкая — очистите и перерегулируйте и установите керамическое направляющее колесо, при необходимости проверьте износ насадки направляющей и замените её.
(14) Чрезмерная вибрация натяжного колеса (нестабильная подача проволоки) — используйте натяжомер для коррекции натяжения проволоки.
2. Проблема скорости обработки
(1) Не по стандартному процессу, верхняя и нижняя насадки находятся более чем на 0,1 мм от заготовки — максимально возможная плотная обработка.
(2) Созданный TEC-файл неверен — введите соответствующие технологические данные правильно для получения верного TEC-файла.
(3) Изменение параметров обработки, особенно если значения P и I слишком сильно снижены, скорость обработки сильно снизится. Требуется разумная модификация.
(4) Состояние промывки не хорошее, стандартное давление промывки не соответствует стандарту. Если плотная обработка действительно невозможна, скорость обработки должна быть правильно понята.
(5) Деформация заготовки приводит к нестабильному состоянию разряда при обработке, особенно при подравнивании — контролируйте деформацию.
(6) Если ACO (Автоматическая оптимизация энергии) отмечена в параметре, в некоторых случаях эффективность обработки сильно снизится. В случае стабильной резки функцию ACO можно отключить.
(7) Для заготовок с множеством углов высокую точность можно получить, используя параметры высокой точности. Основная резка по умолчанию str 55, но это снизит эффективность — уменьшите значение угловой стратегии str (например, 33) или отмените (установите 0) для увеличения скорости обработки.
(8) Скорость подравнивания медленная — относительный объем обработки каждого среза можно немного уменьшить. Если увеличить скорость подравнивания, смещение основной резки можно уменьшить на 0,01-0,02 мм.
(9) Необходимо проверить, нормальна ли охлаждающая вода токопроводящего блока, особенно есть ли охлаждающая вода нижнего токопроводящего блока.
(10) Эффективность основной резки ниже, чем раньше — рассмотрите очистку нижнего посадочного места направляющей проволоки.
3. Проблемы с линиями на поверхности
(1) Проблема с качеством электродной проволоки — рекомендуется заменить на брендовую электродную проволоку.
(2) Проблема типа материала заготовки или заготовка содержит примеси — замените материал заготовки.
(3) Освобождение локальных внутренних напряжений во внутренней структуре заготовки вызовет появление следов проволоки в отдельных позициях заготовки.
(4) Температура рабочей жидкости слишком высока или изменение температуры слишком велико — должен использоваться холодильник для контроля температуры жидкости и обеспечения подходящей окружающей температуры.
(5) Внешняя среда станка суровая и вибрация велика — улучшите внешнюю среду.
(6) Токопроводящий блок сильно изношен — поверните или замените.
(7) Недостаточно охлаждающей воды для верхних и нижних токопроводящих блоков — очистка соответствующих частей.
(8) Часть направляющей проволоки слишком грязная — очистка.
(9) Рабочая жидкость слишком грязная — очистите бак и рабочую зону, замените рабочую жидкость.
(10) Наблюдайте, стабильно ли состояние разряда и есть ли явление отхода при коротком замыкании при подравнивании — при необходимости значение UHP можно увеличить на 1~2.
(11) Если кромка темнее — можно изменить параметр подравнивания Smode на 10 и увеличить значение UHP на 2.
(12) Если ток и напряжение разряда нормальны при подравнивании, но скорость очень низкая — относительное смещение можно уменьшить.
(13) Состояние промывки не хорошее, стандартное давление промывки и форма струи не соответствуют стандарту — проверьте, не повреждены ли верхняя и нижняя насадки.
(14) Нестабильное натяжение проволоки — откалибруйте скорость и натяжение проволоки при необходимости.
4. Поверхность заготовки не полирована
(1) Относительное смещение слишком мало — соответствующим образом увеличьте относительное смещение.
(2) Деформация заготовки приводит к неравномерной скорости резки при подравнивании — контролируйте деформацию.
(3) Качество электродной проволоки плохое — рекомендуется заменить на брендовую электродную проволоку.
(4) Часть направляющей проволоки слишком грязная — очистка.
(5) Токопроводящий блок сильно изношен — поверните или замените.
(6) Неверный выбор технологических параметров — выберите правильный TEC.
(7) Состояние промывки не хорошее, стандартное давление промывки и форма струи не могут быть достигнуты — проверьте, не повреждены ли верхняя и нижняя насадки.
(8) Нестабильная подача проволоки — проверьте и отрегулируйте.
5. Большая ошибка формы резания
(1) Гистерезис электродной проволоки при резке углов вызовет обвал углов. Для заготовок, требующих высокой угловой точности, следует выбирать TEC-параметры с угловыми стратегиями.
(2) Для предотвращения деформации крупных деталей технологию обработки можно улучшить —
- 1) Матрица: Сделайте два основных среза, сначала увеличьте смещение основного среза на 0,1—0,2 мм с одной стороны, выполните первый основной срез для снятия напряжений, а затем используйте стандартное смещение для второго основного среза.
- 2) Пунктир: Должно остаться два или более временных мостиков, и он обрабатывается путем открытия контура при программировании.
- 3) Подходящая стартовая позиция и поддерживающая позиция; старайтесь перфорировать как отверстие для нити.
(3) Натяжение проволоки не хорошее — натяжение проволоки выполняется снова.
(4) Внешняя среда станка суровая и вибрация велика — улучшите внешнюю среду.
(5) Тип электродной проволоки и качество материала заготовки слишком плохие — выберите подходящую электродную проволоку и заготовку.
(6) Расстояние между позицией закрепления заготовки и верхней и нижней насадками слишком велико — отрегулируйте способ закрепления.
(7) Скорость проволоки или натяжение проволоки аномальны — отрегулируйте или откалибруйте.
(8) Условия промывки изменились значительно, вызывая сильную вибрацию нити. Возможная причина — повреждение верхней и нижней насадок — замените, если повреждены;
(9) Столкнулись ли ось и верхние и нижние рычаги станка, вызывая изменение механической точности станка.
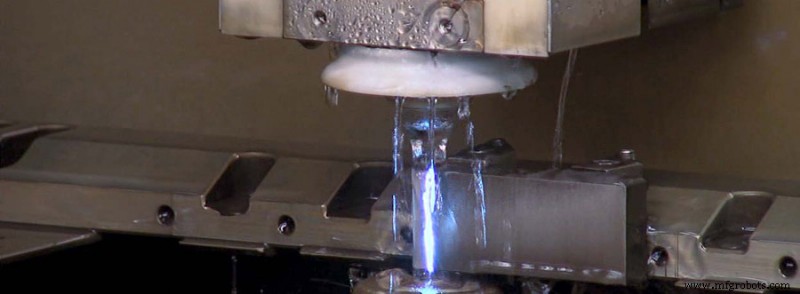
6. Заготовка вогнута или выпукла
(1) Оптимизируйте параметры — в случае вогнутости, значение Ssoll параметров основной резки и подравнивания можно уменьшить, скорость проволоки и натяжение можно увеличить, скорость постоянного резания последнего среза можно увеличить, и интервал между подравниванием 1 и основным срезом можно увеличить относительное смещение.
(2) Способ обработки при выпуклости противоположен вогнутости.
7. Конусная ошибка прямой заготовки
(1) Качество электродной проволоки плохое — рекомендуется заменить на брендовую электродную проволоку.
(2) Оптимизируйте параметры — увеличьте скорость проволоки и слегка увеличьте натяжение проволоки.
(3) Подходящая конусная компенсация добавляется в ISO-программу — используйте функцию конусной компенсации при программировании.
(4) Отрегулируйте расход воды низкого давления верхней и нижней — правильно отрегулируйте расход промывочной жидкости низкого давления при подравнивании.
8. Следы подающей линии
При обработке вогнутых матриц на режущем крае часто появляются вмятины. Для некоторых точных матриц требования к точности и поверхности очень высоки. Вмятины на поверхности заготовки напрямую влияют на качество поверхности продукта.
- Можно улучшить, приняв метод дугового входа и дугового выхода для продвижения и отвода. При программировании введите радиус дугового входа и выхода, 0,4-0,5 нормально.
- В автоматически генерируемой программе код для ввода смещения резания и выхода из резания — H000, значение по умолчанию 0. Поэтому вход и выход в одной точке, образуя вторичный разряд, в результате чего вмятина в несколько микрон. Можно избежать этого явления, приняв косоугольный вход и косоугольный выход для разнесения точек входа и выхода. Вам просто нужно назначить значение H000 в программе, обычно 0,03-0,06.
9. Частый разрыв проволоки при поиске края
Проверьте, часто ли рвется проволока при использовании электродной проволоки 0,15 мм или 0,1 мм для поиска края:
Натяжение проволоки в конфигурации станка неверно — система по умолчанию устанавливает натяжение для поиска края в 12. Если вы переключаетесь на электродную проволоку 0,15 мм или 0,1 мм, вы должны уменьшить это значение натяжения, иначе в процессе натяжения проволоки произойдет разрыв.
FW для 0,1 мм электродной проволоки отрегулировано на 3; FW для 0,15 мм электродной проволоки отрегулировано на 7.
10. Авария ошибки соединения дуги и дуги
Поскольку некоторые файлы чертежей матриц — UG, Master CAM и другое 3D ПО конвертируются в 2D чертежи, некоторые углы, дуги и фактические размеры конвертированных 2D чертежей неверны, и точность программного обеспечения соединения. После завершения программы симулируется имитационная обработка. Иногда будет авария о том, что дуга и дуга соединены неверно.
(1) Увеличьте или уменьшите значение дуги I или J в строке программы аварии на 0,001.
(2) При использовании программного обеспечения Fikus для программирования, можно изменить файл конфигурации пост-обработки из исходных трех знаков после запятой на четыре. Конкретные шаги:
- 1) Найдите папку Metalcam установочного файла Fikus, дважды кликните, чтобы найти папку Fikusvisualcam.
- 2) Найдите папку post, дважды кликните, чтобы найти папку cfg.
- 3) Найдите файл пост-обработки edmAGIE-CA Frontier-G61.cfg.
- 4) Измените 3 в пункте 5 на 4
Производственный процесс
- Цифровой компас в реальном времени на Arduino и Processing
- Волокно проката стального стержня и проволоки: точные методы холодной деформации
- Премиальные прутки и прокатные станы — высококачественная стальная прокатка для промышленных применений
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- 5 ключевых преимуществ и применений технологии проволочной ЭЭО (Wire EDM)
- Sinker EDM vs Wire EDM: ключевые различия и практические применения
- Станки электроэрозионной резки проволокой: преимущества и недостатки
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- Понимание ЭДМ-производства: точность и сила в удалении материала
- Проволочная электроэрозионная резка: преимущества, недостатки и оптимальные области применения