



Мастерство G41 и G42 на CNC-токарных станках: Практическое руководство для точной компенсации инструмента
Точная обработка сложных профилей на CNC-токарном станке требует внимания к истинной геометрии режущего инструмента. Токарные пластины изготовлены с конечным радиусом кончика для повышения прочности и продления срока службы, а не идеальной точкой. Игнорирование этой реальности приводит к размерным неточностям на конусах, фасках и дугах, когда контроллер предполагает воображаемый кончик инструмента.
Решение лежит в кодах компенсации режущего инструмента, G41 и G42. Хотя они часто ассоциируются с фрезерованием, эти коды так же необходимы для профилирования и контурирования на токарных станках. Это руководство доставляет четкое, техническое пошаговое руководство по применению G41/G42, построению надежного рабочего процесса и обходу ошибок, которые превращают хорошие детали в брак.
Что такое G-коды G41 и G42?
В CNC-точении G41 и G42 инструктируют контроллер автоматически смещать траекторию инструмента, компенсируя радиус кончика инструмента. Контроллер смещает инструмент перпендикулярно направлению движения на значение радиуса, хранящееся в таблице смещений станка.
- G41 (Компенсация режеца влево): Применяется, когда инструмент движется к левому краю запрограммированного контура детали, глядя в направлении движения инструмента.
- G42 (Компенсация режеца вправо): Применяется, когда инструмент движется к правому краю запрограммированного контура детали, относительно направления движения инструмента.
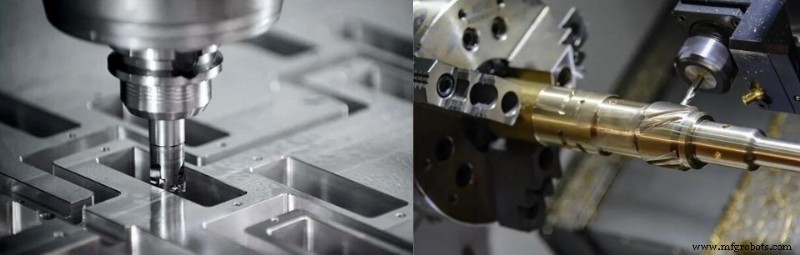
Когда использовать радиальную компенсацию на CNC-токарных станках
Радиальная компенсация не нужна для простых прямых резок — таких как обычное цилиндрическое точение или фугование — потому что радиус инструмента не меняет параллельные поверхности. Но для следующих операций G41 и G42 необходимы:
- Обработка сложных внешних или внутренних контуров, где требуются точные угловые или изогнутые размеры.
- Финишные проходы для обеспечения точного допуска формы и шероховатости поверхности.
- Стандартизация программ для их независимости от незначительных изменений инструмента или размера.
Быстрое сравнение: G41 против G42 в точных операциях
Выбор кода зависит от компоновки револьвера (передний или задний) и направления движения инструмента. Предполагая стандартную заднюю компоновку револьвера, применение обычно разбивается следующим образом:
G-код Направление относительно траектории инструмента Типичное точное применение
G41 Левая сторона траектории Внутреннее точение, растачивание и фугование левой стороны
G42 Правая сторона траектории Внешнее точение (OD) и профилирование справа налево
Пошаговый рабочий процесс: Как реализовать G41 и G42
Реализация компенсации режеца требует скоординированных усилий между написанной программой и значениями, хранящимися в физическом контроллере станка. Следуйте этим четырем операционным шагам:
Шаг 1: Определите радиус кончика инструмента в таблице смещений
Перед выполнением программы введите точный радиус кончика пластины в таблицу смещений инструмента станка. Например, для стандартного точного инструмента на Инструменте 1 запишите радиус 0,4 мм или 0,8 мм в поле геометрического смещения и установите код ориентации инструмента, указывающий направление кончика.
Шаг 2: Определите правильное направление компенсации
Изучите траекторию инструмента, чтобы решить, какой код использовать. Для конвенциональной резки справа налево к зажиму:
- Используйте G42 для внешнего точения, потому что инструмент остается справа от поверхности.
- Используйте G41 для внутреннего точения или растачивания, потому что инструмент остается слева от внутренней поверхности.
Шаг 3: Активируйте компенсацию с линейным движением
Активируйте G41 или G42 только во время линейного рабочего перемещения — это стартовый блок. Станок требует физического движения для плавного применения смещения, поэтому никогда не включайте компенсацию, пока инструмент находится внутри заготовки.
Шаг 4: Отмените компенсацию с помощью G40
После завершения резки отмените компенсацию с G40. Это выключает логику смещения и возвращает контроллер в номинальную систему координат.
Распространенные ошибки, которых следует избегать с компенсацией режеца
Ошибки в компенсации инструмента могут привести к катастрофическим авариям станка или размерному браку. Обратите пристальное внимание на эти частые проблемы:
- Пропуск значения радиуса в контроллере: Если в таблице смещений станка радиус указан как ноль, контроллер не рассчитает никакой компенсации, делая G41 или G42 неэффективными.
- Активация компенсации на быстрых перемещениях: Включение компенсации во время быстрого перемещения вызывает непредсказуемое поведение станка, потому что контроллер пытается рассчитать смещение при движении на максимальной скорости, часто приводя к аварии.
- Оставление компенсации активной: Забывание использования G40 для отмены кода может заставить инструмент двигаться в неожиданных направлениях при оттягивании или смене инструмента.
- Перепутывание G41 и G42: Использование неверного направленного кода заставит инструмент срезать лишний радиус в детали или полностью пропустить намеченный размер.
Практические инсайты для промышленных токарных станков
При работе с или обучении на специализированном оборудовании таком как серии токарных станков SC-CNC, процесс программирования интуитивен. Эти контроллеры нативно поддерживают G41/G42 и предлагают предустановленные параметры компенсации, позволяя ученикам наблюдать реальные корректировки координат без борьбы со сложными настройками. Освоение этих кодов гарантирует последовательные, точные детали на различных производственных установках.
FAQ
В1: Почему мой CNC-токарный станок режет неверные углы, когда я не использую G41 или G42?
О1: Без компенсации контроллер рассчитывает траекторию инструмента на основе одной точки, где геометрия инструмента пересекается. Поскольку физический кончик инструмента имеет радиус, фактическая точка контакта смещается во время конусов или радиусов, оставляя лишний материал или резая слишком глубоко.
В2: Могу ли я активировать G41 или G42, пока инструмент неподвижен?
О2: Нет. CNC-контроллеры требуют команды физического движения для применения вектора компенсации. Вы должны запрограммировать код компенсации в тандеме с линейным координатным движением, чтобы дать станку пространство для безопасного расчета смещения.
В3: Что происходит, если я забуду запрограммировать G40 в конце резки?
О3: Если вы пропустите шаг отмены, станок останется в режиме компенсации. Когда инструмент движется в безопасную позицию или оттягивается для смены инструмента, он будет следовать смещенному пути, что может вызвать неожиданное движение инструмента или физическое столкновение с заготовкой или компонентами станка.
Промышленные технологии
- Раскройте рост: ценность Peer Council групп для калифорнийских производителей
- B2B Производители: Проверенные стратегии укрепления отношений с клиентами
- Понимание объемного удельного сопротивления полиуретана для передовых дизайнов продуктов
- Революционизация цепочек поставок здравоохранения: раскрытие полного потенциала ИИ
- Революция эффективности цепочки поставок с технологиями умного производства
- Raspberry Pi 3 Starter Kit: полное руководство по сборке, установке ОС и первым шагам
- Почему разделение запасов критично для брендов любого размера
- Революция последней мили в 2024: робототехника, коллаборация и превосходный клиентский опыт
- Kepware vs MachineMetrics: выбор оптимальной платформы для сбора промышленных машинных данных
- 25 лидеров складского бизнеса делятся проверенными методами точного учета запасов