



Экспертное руководство по обработке, обслуживанию и обращению с латунными CNC-деталями
Латунь — сплав меди и цинка — продолжает быть краеугольным камнем точного производства. Её высокая теплопроводность, надежная коррозионная стойкость и естественный блеск делают латунные CNC-детали незаменимы в отраслях от автомобильных подсборок до высококлассной электроники. Однако доставка деталей, соответствующих жестким допускам и безупречным финишам, требует дисциплинированной обработки, тщательного обслуживания и осторожного обращения. Без профессионального ригора производители могут столкнуться с износом инструмента, деформацией заготовки или потемнением поверхности, которые компрометируют производительность и эстетику.
Что движет успешной латунной CNC-обработкой? Три столпа подкрепляют каждый высококачественный латунный компонент: выбор правильного марки сплава (например, C360, C464), оптимизация скоростей резки и подач и обеспечение строгого контроля загрязнений, дефекта тонкостенных деталей и обращения.
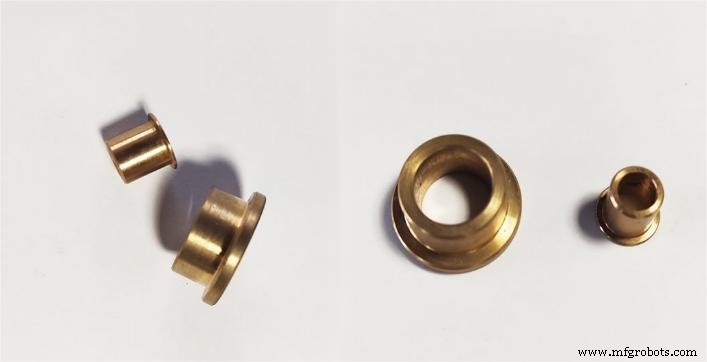
Мастерство латунной обработки требует глубокого понимания поведения материала и применения точных механических техник. Как инженеры по CNC-материалам, мы балансируем механику инструмента с металлургическими чертами для максимизации выхода и структурной верности.
Выбор правильной марки латуни
Выбор подходящей марки латуни — первый решающий шаг. Латунь поставляется во многих марках, каждая с уникальной обрабатываемостью, прочностью и экологической устойчивостью:
| Марка латуни | Общее название | Ключевые характеристики и лучшие применения |
|---|---|---|
| C360 | Свободно-режущая латунь | Отличная обрабатываемость; следы свинца обеспечивают встроенную смазку — идеально для высокоскоростных операций. |
| C385 | Архитектурная бронза | Хорошая обрабатываемость и коррозионная стойкость — подходит для декоративных и структурных применений, требующих точности. |
| C464 | Морская латунь | Высокая прочность и исключительная коррозионная стойкость — идеально для морских сред и деталей тяжелой промышленности. |
Выбор инструмента и геометрия
Дизайн инструмента управляет термодинамическими и механическими напряжениями, испытываемыми латунью. Инструменты из быстрорежущей стали (HSS) или твердых сплавов предпочтительны для их долговечности и износостойкости. Положительные углы среза и острые режущие кромки снижают силы резки и улучшают удаление стружки. Покрытые инструменты — такие как TiN или TiCN — продлевают срок службы и снижают трение, предотвращая локальный нагрев.
Скорости резки и подачи
Высокая теплопроводность латуни позволяет высокие скорости резки. Типичные значения Vc варьируются от 120 до 300 м/мин (400–1000 фут/мин), в зависимости от материала инструмента и операции. Подачи должны балансировать производительность и шероховатость поверхности:
- Черновка: 0,1–0,3 мм/об (0,004–0,012 дюйм/об) для быстрого удаления материала.
- Финиш: 0,05–0,15 мм/об (0,002–0,006 дюйм/об) для достижения тонких значений Ra.
Оптимизация тонкостенных латунных деталей
Тонкостенная латунь склонна к деформации под зажимными силами из-за более низкого модуля упругости. Используйте кастомные губки или мягкие оснастки для равномерного распределения нагрузки и избежания давящих напряжений. Снизьте параметры резки до нижнего предела диапазона: мелкая глубина резки, консервативная подача и минимальные радиальные силы. Разделяйте черновые и финишные циклы — агрессивные срезы удаляют объем, когда жесткость высока, а мелкие проходы (0,5–2 мм) сохраняют структурную целостность на финальных этапах.
Охлаждение, контроль стружки и зажим
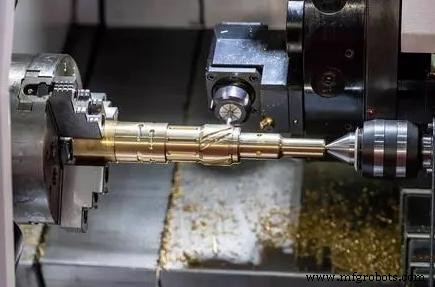
Водорастворимые СОЖ управляют теплом и смягчают износ инструмента; для требовательных работ неферрозные режущие масла снижают трение. Контроль стружки критичен — инструменты со встроенными ломателями стружки предотвращают длинные, нитеобразные стружки, которые могут навиваться на шпиндель. Своевременное удаление стружки защищает заготовку от микронадрезов. Мониторинг в реальном времени и адаптивные системы управления автоматически корректируют параметры на основе износа инструмента, сил и вибраций.
Обслуживание латунных CNC-деталей
Долговечность и производительность зависят от прилежного обслуживания: сохранения финиша поверхности, предотвращения коррозии и применения эффективной чистки и хранения.
Финиш поверхности и коррозионная стойкость
- Полировка: Механическая полировка использует прогрессивно более мелкие абразивы для зеркального финиша. Химическая полировка с ортофосфорной кислотой или латунно-специфическими соединениями удаляет микроскопические слои, улучшая блеск.
- Шлифовка: Мягкие шлифовальные круги с мелкими пастами дают высокоглянцевый финиш; равномерное давление и согласованное движение избегают перегрева.
- Гальваническое покрытие: Тонкий слой никеля или хрома повышает твердость и защиту. Тщательная очистка перед покрытием обеспечивает адгезию и предотвращает отказы.
Защитные покрытия и пассивация
- Лаки и лазурь: Прозрачное покрытие предлагает долговечную защиту. Детали должны полностью высохнуть перед распылением или кистью и затем отвердеть без прерывания.
- Восковые покрытия: Легко наносимые и удаляемые, воск обеспечивает временную защиту — идеально для декоративных латунных изделий.
Чистка и долгосрочное сохранение
Регулярная чистка останавливает накопление грязи и оксидации. Используйте мягкие, неабразивные чистители для латуни или теплое мыльное решение, тщательно промойте и вытрите мягкой тканью. Для потемнений паста из уксуса и муки или коммерческий удалитель потемнений восстанавливает первоначальный блеск. Храните в сухой среде: включайте пакетики силикагеля, антипотемнительную бумагу и амортизирующую пену или пузырчатую пленку. Поддерживайте контролируемый уровень влажности и проводите регулярные инспекции, документируя все действия по обслуживанию.
Обращение с латунными CNC-деталями
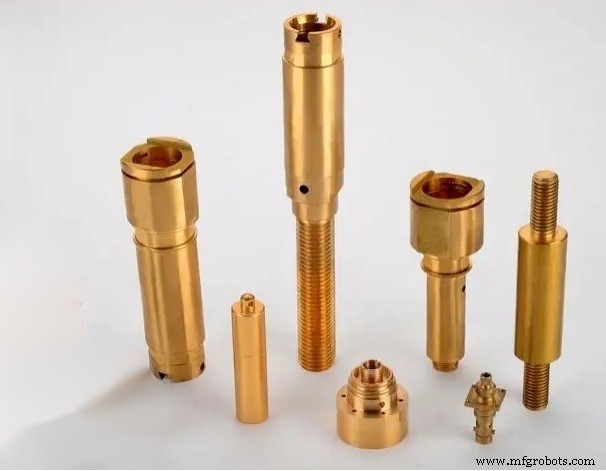
Правильное обращение сохраняет целостность и функцию. Неправильное обращение может вызвать физическое повреждение или загрязнение, подрывающее производительность.
Меры безопасности и руководящие принципы для операторов
Операторы должны носить СИЗ: нитриловые или латексные перчатки для предотвращения пятен от кожного сала, очки безопасности для защиты от фрагментов и, для электронных применений, ESD-безопасные перчатки, заземляющие ремни и заземленное рабочее место. Держите рабочие зоны чистыми и организованными, чтобы избежать случайных царапин.
Устранение распространенных производственных проблем
| Проблема | Корневая причина | Решение |
|---|---|---|
| Заусенцы и острые кромки | Сдвиг при выходных резах | Удалите заусенцы ручными инструментами, напильниками или абразивными накладками; рассмотрите вибрационное тумбление, откалиброванное для латуни. |
| Размерные несоответствия | Термический дрейф, износ инструмента, вибрация | Регулярно калибруйте CNC, внедряйте FAI и в-процесс инспекции. |
| Царапины и вмятины на поверхности | Неправильная укладка или грубое обращение | Используйте мягкие, неабразивные прокладки; избегайте прямой укладки без защиты. |
| Загрязнение поверхности | Остатки от жидкостей или рук | Очищайте инструменты и детали обезжиривающими агентами; обеспечивайте тщательное промывание перед сборкой. |
Заключение
Соблюдение этих лучших практик повышает эффективность обработки, продлевает срок службы деталей и сохраняет эстетическую привлекательность. Выбор правильного сплава, применение оптимальных техник обработки и внедрение строгих протоколов обслуживания и обращения вместе доставляют высококачественные латунные компоненты. Непрерывное улучшение — адаптация практик к вашей конкретной среде — еще больше улучшает производственные результаты.
Ищете надежного партнера по CNC-обработке латуни? Высокоточные, тонкостенные латунные детали требуют опытной экспертизы и передовых возможностей. Свяжитесь с JTR Machinery для качественных продуктов и посвященной поддержки, адаптированной к вашим инженерным спецификациям.
Связанные статьи
Промышленные технологии
- Трансформация закупок перевозчиков: как данные обеспечивают точность и гибкость в RFP
- SCADA против HMI: ключевые различия и роль в Индустрии 4.0
- Точное производство: критическая роль метрологии в обеспечении качества и соответствия
- Понимание главной соединительной перемычки (MBJ): определение, размещение и рекомендации по размеру
- Как сопротивление амперметра влияет на измерения: анализ и решения
- Ключевые компоненты топливных систем, движущие инновационные автобусы New Flyer
- Универсальный модулятор света: прорывная лазерная архитектура для точного управления материей
- Мостовые схемы: Вейтстоун, Кельвин и их роль в точных электрических измерениях
- Преодоление барьеров внедрения автономных мобильных роботов в промышленности
- Лазерная резка vs классические методы: выбор лучшей технологии для листового металла