



Лазерная резка и гибка против сварки: Что более стоимоэффективно для листового металла?
Кастомные оболочки или кронштейны традиционно собираются сваркой, но развивающиеся технологии листового металла приглашают к свежему взгляду на эту условность.
Во многих случаях сочетание лазерной резки с CNC-гибкой обеспечивает сопоставимую структурную целостность при снижении общей стоимости. Ключ — определить, когда этот подход действительно окупается.
Это руководство разбирает истинные стоимостные контрасты, выделяет семейства деталей, которые больше всего выигрывают, и описывает, как оценить лучший путь фабрикации перед началом производства.
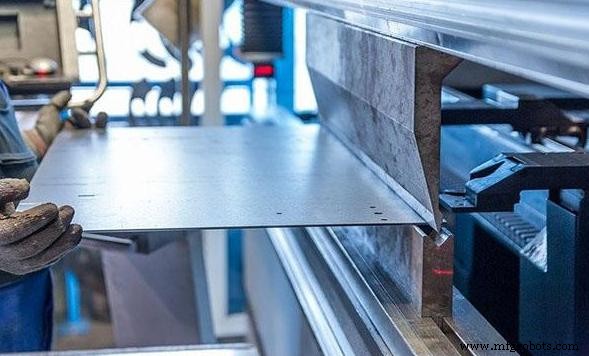
Почему больше производителей пересматривают традиционные сваренные сборки
Для чего угодно более сложного, чем плоский кронштейн, сваренные сборки десятилетиями были стандартом. Однако два сходящихся тренда толкают инженеров к пересмотру.
Растущие затраты на производственный труд
Сварка — высококвалифицированная дисциплина. Найм и удержание экспертных сварщиков стало дороже за прошлое десятилетие, и этот тренд только ускоряется.
Сварочное производство также требует наладки оснастки, послесварочной шлифовки и множественных инспекций перед тем, как деталь может покинуть цех. Эти скрытые шаги надувают итоговую цену далеко за пределы первоначальной котировки.
Прогресс в технологиях лазерной резки и гибки
Современные волоконно-лазерные системы могут вырезать сложные геометрии с жесткими допусками на беспрецедентных скоростях. Одновременно CNC-пресс-гнутовые прессы обеспечивают равномерные гну с минимальным вмешательством оператора.
Синергия этих инструментов расширяет диапазон геометрий, которые могут быть произведены без единой сварки и по конкурентной стоимости.
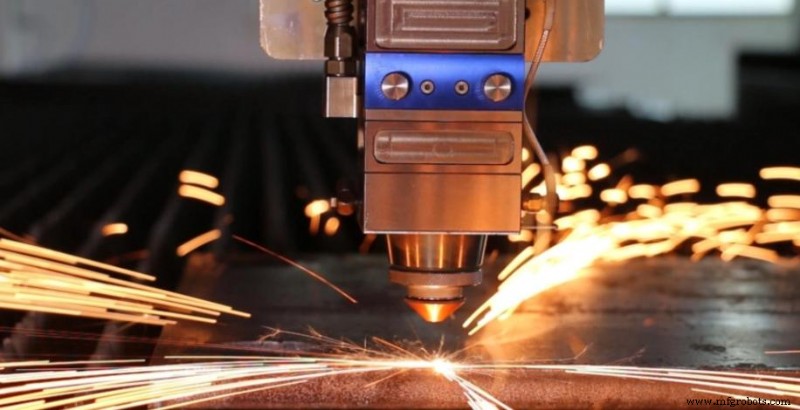
Лазерная резка + гибка против сваренных сборок: Откуда на самом деле идут затраты
Чтобы сравнить справедливо, помогает проследить, где каждый метод накапливает расходы.
Драйверы затрат сваренной сборки
- Множественные компоненты: Каждая отдельная деталь должна быть вырезана, зачищена и закреплена в оснастке перед началом сварки.
- Сварочный труд: Крупнейший единичный драйвер затрат, включающий квалифицированное время, расходники и процессный надзор.
- Поверхностная отделка: Сварки редко оставляют стол чистым; шлифовка, зачистка и покрытие добавляют время и стоимость.
- Сложность сборки: Больше стыков — больше возможностей для несоосности, размерного дрейфа и переделки.
Драйверы затрат согнутой листовой металлической детали
- Использование материала: Один плоский бланк вырезается и формируется в форму, уменьшая отходы и обрезки.
- Затраты на услуги лазерной резки: Предсказуемые и конкурентные, особенно для повторных заказов со стабильными дизайнами.
- Операции гибки: CNC-управляемые пресс-гнутовые прессы предлагают стабильные циклы и снижают вариабельность наладки.
- Соображения по инструментарию: Большинство гну обрабатываются стандартным инструментарием; необычные профили могут потребовать кастомные матрицы.
Вот быстрое сравнение по ключевым факторам стоимости:
Таблица сравнения
Фактор стоимости | Лазерная резка и гибка | Сваренная сборка
Количество компонентов | Ниже | Выше
Сборочный труд | Минимальный | Значительный
Сварная стоимость | Нет | Требуется
Поверхностная отделка | Ограниченная | Часто требуется
Усилия инспекции | Ниже | Выше
Риск переделки | Ниже | Выше
Когда геометрия позволяет, сокращение количества деталей дает большую экономию, чем просто оптимизация сварочного процесса.
Какие детали лучше подходят для гибки вместо сварки?
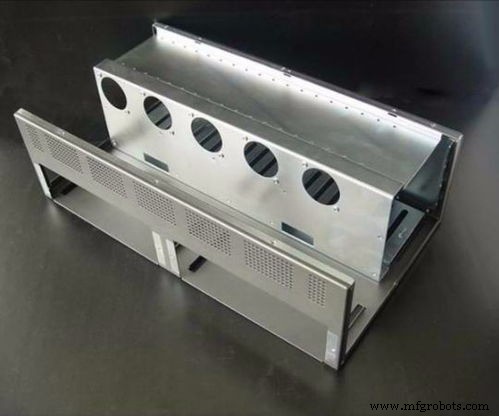
Детали, которые больше всего выигрывают от лазерной резки и гибки
- Электрические оболочки и ящики управления: Коробкообразные дизайны с равномерными стенками и фланцами идеальны для многослойного формирования из одного бланка.
- Крышки оборудования и шкафы: Их равномерная форма может быть получена с минимальным количеством стыков.
- Крепежные кронштейны и корпуса: Часто достаточно простые, чтобы сварка добавляла стоимость без структурного преимущества.
Эти типы деталей разделяют геометрию, которую можно произвести из листа через последовательность прямых гну, устраняя или сокращая сборку.
Характеристики дизайна, благоприятствующие гибке
- Прямые гну: Избегайте кривых или составных гну для сохранения простоты формирования.
- Последовательные радиусы гибки: Единообразные радиусы снижают корректировки инструментария во время прогона.
- Умеренная толщина материала: Большинство установок лучше работают в диапазоне 0,5–6 мм.
- Доступные места гибки: Элементы, которые матрица пресс-гнутого пресса может достичь без интерференции от смежной геометрии.
Ситуации, где сварка остается лучшим выбором
- Очень толстые материалы, где сила гибки становится непрактичной.
- Крупные структурные рамы, предназначенные для поддержки тяжелых нагрузок.
- Сложные 3D-геометрии, которые не могут быть развернуты из плоского бланка.
- Высоконагруженные приложения, где сварное усиление структурно необходимо.
За пределами стоимости: Сравнение производственной производительности
Стоимость жизненно важна, но время выполнения и согласованность качества часто определяют, останется ли проект в графике.
Время выполнения и производственная эффективность
- Лазерная резка + гибка: Меньше процессных этапов значит меньше времени на перемещение между операциями, более короткие очереди и быстрее прототипирование.
- Сварка: Каждый стык добавляет время на подготовку оснастки, зажигание дуги и послесварочную отделку.
Для продуктов, которые могут быть изготовлены из одного листа, гибка обычно сокращает производственный цикл, устраняя множественные шаги сборки.
Согласованность качества и повторяемость
- Лазерная резка + гибка: CNC-контроль обеспечивает повторяемые пути инструментов; места гибки программно управляемые, снижая вариабельность оператора.
- Сварка: Тепловой вклад может деформировать соседние элементы, и размерная вариация сильно зависит от мастерства оператора и процессного контроля.
Оба метода могут производить высококачественные детали при правильном управлении, но согнутые детали склонны предлагать более предсказуемую размерную согласованность на высоких объемах.
Используйте таблицу ниже для быстрой оценки, какой производственный подход лучше соответствует вашему дизайну детали и потребностям приложения.
Характеристика дизайна | Лазерная резка и гибка | Сварка предпочтительна
Тонкий до среднего листовой металл | ✅ |
Множественные фланцы | ✅ |
Простые коробкообразные структуры | ✅ |
Толстостальное строительство | | ✅
Структурные рамы | | ✅
Высокие требования к нагрузке | | ✅
Как инженеры решают, какой вариант дает лучшую ценность
Инженерные команды взвешивают три основных измерения:
- Геометрия: Может ли деталь быть развернута из плоского бланка и сформирована стандартными гну? Если да, гибка жизнеспособна.
- Структурные требования: Нужно ли приложению сварное усиление стыка, или согнутый фланец достаточно?
- Экономика: Когда труд, инспекция, переделка и время выполнения учитываются, какой метод выходит вперед на полном производственном запуске?
В кастомных проектах листового металла самый дешевый материал не всегда самый низкий по стоимости выбор; дизайнерские решения, упрощающие процессы, сокращающие труд и минимизирующие риск качества, дают наибольшую экономию.
Принятие правильного решения для вашего следующего проекта фабрикации
Выбор между лазерной резкой с гибкой и сваренными сборками не всегда очевиден, но ранний вопрос «может ли это быть согнуто вместо сварки?» может сэкономить значительное время и стоимость внизу по течению.
Для многих оболочек, крышек, кронштейнов и корпусов тщательно спроектированная согнутая деталь дешевле, быстрее и более размерно согласованна, чем сваренная сборка.
Тем не менее, полное устранение сварки не всегда необходимо. Самый экономичный дизайн часто объединяет лазерную резку, гибку и несколько стратегически размещенных сварок, устраняя ненужные стыки для реализации экономии.
JTR предлагает услуги лазерной резки, точную гибку листового металла и сварочную фабрикацию под одной крышей и сотрудничает с инженерными командами для оценки этих компромиссов. Если вы работаете над дизайном и хотите прямую оценку того, какой подход имеет смысл для вашего проекта, свяжитесь с нами для обсуждения ваших потребностей.
Промышленные технологии
- Agilent GPC/SEC: точный анализ молекулярно-массового распределения биоразлагаемых полимеров
- Понимание конструкции измерительных приборов: от классических гальванометров к современным цифровым диспле…
- Проектирование четырехразрядного 7-сегментного дисплея с одним двоичным энкодером
- Цифро-анаalogовое преобразование: основы, АЦП и ЦАП
- Порошковое покрытие vs. Жидкая краска: что дает лучшую защиту промышленному оборудованию
- Решение систем уравнений: пошаговое руководство по методам подстановки и сложения
- Полное руководство по 22 основным операциям на токарном станке
- Освоение производства сложной геометрии: ключевые сведения и лучшие практики
- Топ-5 инструментов для CNC-токарной обработки дерева для качественной столярной работы
- Строительство устойчивых цепочек поставок для постпандемиальной экономики