



Полное руководство по 22 основным операциям на токарном станке
В этой статье вы узнаете о том, какие различные типы операций на токарном станке выполняются на токарном станке.
Операции на токарном станке
Токарный станок — это станок, который вращает заготовку об осе для выполнения различных операций, таких как точение, напейливание, коническое точение, кременчение, канавчение, отрезание, нарезание резьбы, растачивание и т.д.
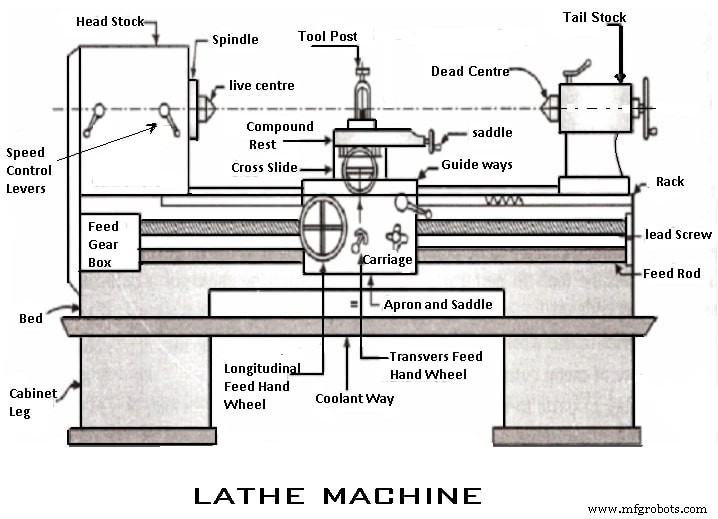
Давайте обсудим все операции на токарном станке по одной.
Для выполнения различных операций на токарном станке заготовка может быть поддержана и приведена во вращение любым из следующих методов:
- Заготовка закреплена между центрами и приводится во вращение приводными гайками и приводными пластинами.
- Заготовка закреплена на мандреле, который поддержан между центрами и приводится во вращение приводными гайками и приводными пластинами.
- Закреплена и приводится во вращение картером с другой стороны, поддержанной на шпинделе задней бабки.
- Закреплена и приводится во вращение картером или лицевой пластиной или угловой пластиной.
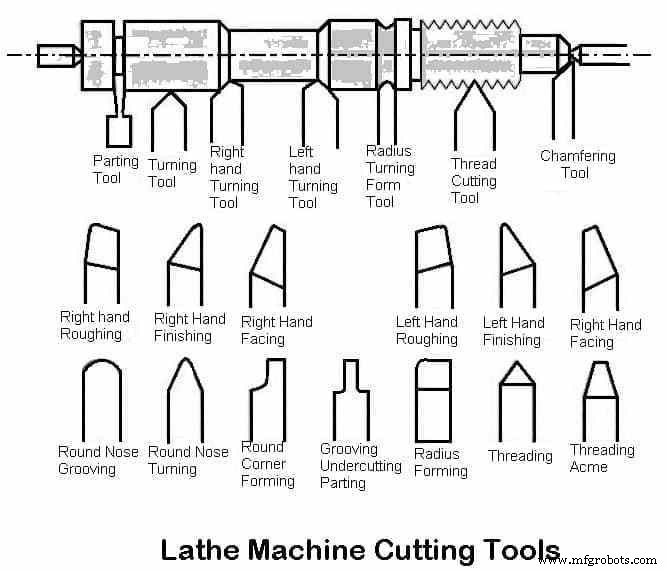
Вышеуказанные методы закрепления работы могут быть классифицированы под двумя заголовками:
- Заготовка закреплена между центрами.
- Заготовка закреплена картером или любыми другими приспособлениями.
Типы операций на токарном станке
Операции на токарном станке классифицируются на три основные категории и следующие.
Ниже приведены операции на токарном станке, выполняемые либо закреплением заготовки между центрами, либо картером:
- Точечная операция (Turning)
- Прямое или цилиндрическое точение
- Черновое точение
- Напейливание (Shoulder Turning)
- Коническое точение
- Экцентрическое точение
- Напейливание (Facing)
- Скошение (Chamfering)
- Кременчение (Knurling)
- Нарезание резьбы (Thread cutting)
- Напиловка (Filing)
- Полировка (Polishing)
- Канавчение (Grooving)
- Штamповка/Шпана (Spinning)
- Накручивание пружин (Spring Winding)
- Формование (Forming)
Операции на токарном станке, выполняемые закреплением работы картером или лицевой пластиной или угловой пластиной:
- Сверление (Drilling)
- Растачивание (Reaming)
- Растачивание/Развертывание (Boring)
- Развертывание втулки (Counterboring)
- Коническое растачивание (Taper boring)
- Нарезание внутренней резьбы (Tapping)
- Подточка (Undercutting)
- Внутреннее нарезание резьбы (Internal thread cutting)
- Отрезание (Parting-off)
Операции, выполняемые с использованием специальных приспособлений:
- Шлифование (Grinding)
- Фрезерование (Milling)
Читайте также о токарном станке:
- Токарный станок: детали, типы, аксессуары, приспособления
- 7 типов картеров токарного станка с изображениями
- Скорость резания, подача, глубина резания, время обработки на токарном станке
- 14 различных типов режущих инструментов токарного станка
1. Операции, выполняемые закреплением заготовки между центрами
Точение:
Это самый распространенный тип операции во всех операциях на токарном станке. Точение — это операция удаления лишнего материала с заготовки для получения цилиндрической поверхности требуемой длины.
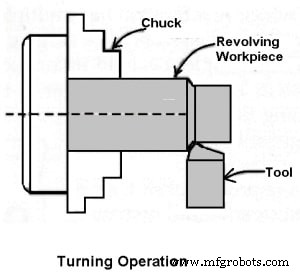
Работа закреплена между центрами или в картере и вращается с требуемой скоростью. Резец движется в продольном направлении, давая подачу в сторону передней бабки с правильной глубиной резания. Качество поверхности очень хорошее.
1. Прямое точение:
Заготовка закреплена в картере и заставляется вращаться об оси, а резец подается параллельно оси станка. Прямое точение производит цилиндрическую поверхность путем удаления лишнего металла с заготовки.
2. Черновое точение:
Это процесс удаления лишнего материала с заготовки за минимальное время за счет применения высокой скорости подачи и большой глубины резания. При черновом точении средняя глубина резания 2-4 мм может быть дана, а подача составляет 0,3-1,5 мм на оборот заготовки.
3. Напейливание (Shoulder Turning):
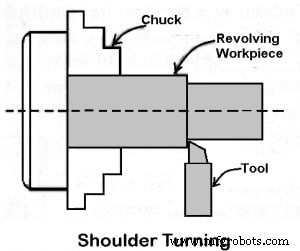
Когда заготовка имеет разные диаметры и должна быть заточена, поверхность, образующая ступень от одного диаметра к другому, называется напейником, и обработка этой части заготовки называется напейливанием.
Экцентрическое точение:
Когда цилиндрическая поверхность имеет две отдельные оси вращения, причем первая ось смещена относительно другой, такая заготовка обрабатывается операцией, называемой экцентрическим точением. Здесь сверлятся три комплекта центровых отверстий.
Закрепляя заготовку на этих трех центрах, операцию обработки для каждой из поверхностей можно завершить.
Коническое точение:
- "Коничность" — это равномерное увеличение или уменьшение диаметра заготовки, измеренное вдоль ее длины.
- Коническое точение означает производство конической формы путем постепенного уменьшения диаметра от цилиндрической заготовки.
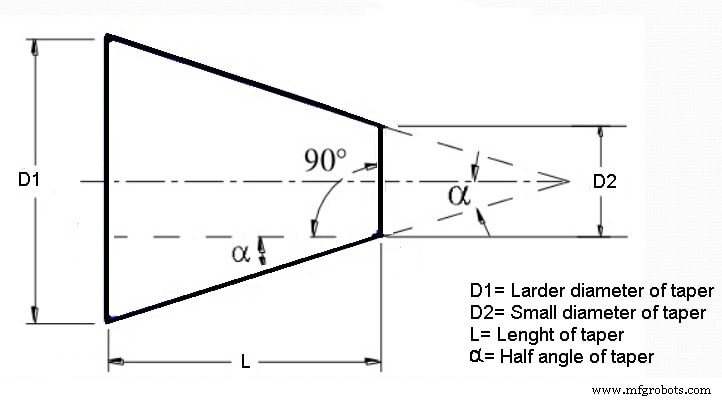
Количество коничности на заготовке обычно указывается на основе разности диаметров коничности к ее длине. Это известно как конус и обозначается буквой K.
Есть формула K = D-d / 1 для производства коничности на заготовке.
- D = Больший диаметр коничности.
- d = Меньший диаметр коничности.
В случае токарного станка коничность на данной заготовке получается путем вращения работы и подачи резеца под углом для получения постепенного увеличения или уменьшения диаметра заготовки.
- Два важных типа конических соединений:
- "Морзе" — здесь угол очень мал и варьируется от 1,4 до 1,5°.
- "Метрическая коничность" доступна в семи стандартных размерах со стандартными коническими углами.
- Методы конического точения:
- Метод формующего резеца
- Метод совмещенных подач
- Метод поворотной опоры или поворота поворотной опоры
- Метод смещения задней бабки
- Метод приспособления для конического точения
1. Метод формующего резеца
Здесь получаемая длина коничности равна ширине формующего резеца. Для получения требуемого размера коничности формующий реzec медленно подается прямо в заготовку за счет работы поперек скольжения перпендикулярно оси станка.
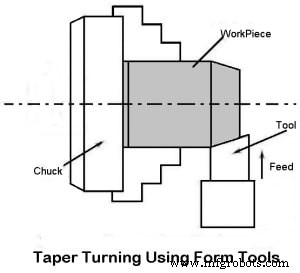
Это простейший метод конического точения. Он ограничен получением небольшой длины коничности, такой как скошивание боковой стороны заготовки. Метод выполняется с более высокой скоростью.
2. Метод совмещенных подач
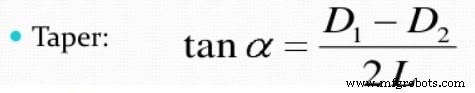
Совмещенная подача осуществляется движением резеца в продольном и поперечном направлении одновременно при движении заготовки.
Коничность, которую мы собираемся получить, равна результирующей величине продольной и поперечной подач. Изменение скоростей подач в обоих направлениях может изменить направление и угол коничности.
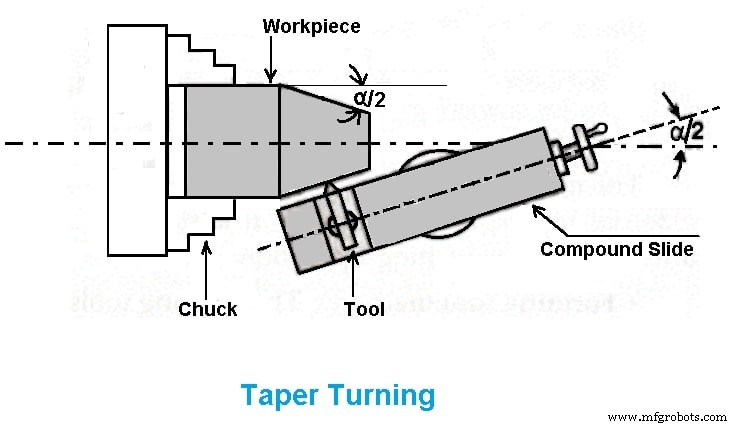
3. Метод поворота поворотной опоры
Здесь заготовка вращается, а режущий резец подается под углом поворотной опорой. Основание поворотной опоры градуировано в градусах.
Угол коничности — это угол, под которым поворотная опора должна быть повернута, рассчитывается по формуле tgα = D-d / 2l, где D = больший диаметр, d = меньший диаметр, l = длина заготовки.
Поворотная опора может быть повёрнута на требуемый угол α. После установки поворотной опоры на определенный угол резец движется поворотной опорой и volantом.
4. Метод приспособления для конического точения
- Этот метод аналогичен методу поворотной опоры.
- Здесь работа или заготовка вращается, а резец подается под углом коничности α.
- В этом устройстве есть направляющий блок, градуированный в градусах, с помощью которого блок можно установить на требуемый угол коничности к оси станка.
- Угол коничности рассчитывается аналогично методу поворотной опоры по формуле: tgα = D-d / 2l.
Преимущества приспособления для конического точения:
- Внутренние коничности можно получить точно.
- Коничности больших размеров можно легко получить.
- После установки приспособления операцию конического точения можно выполнять с большей скоростью.
- Устанавливая угол коничности в «ноль», мы можем выполнять прямое точение.
Недостатки приспособления для конического точения:
- Требует дополнительных монтажных возможностей.
- Установка и снятие приспособления потребляют больше времени.
- Приспособление должно воспринимать большие силы.
Метод смещения задней бабки:
Здесь заготовка на работе наклоняется под требуемым углом коничности. Реzec подается параллельно оси.
Наклон заготовки или работы к требуемому углу коничности достигается движением задней бабки с помощью винта смещения задней бабки. Этот метод полезен для малых коничностей.
Напейливание (Facing):
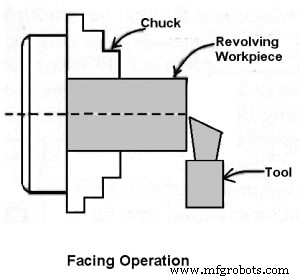
Это операция уменьшения длины заготовки путем подачи перпендикулярно оси станка. Эта операция получения плоской поверхности на конце заготовки. Для этой операции может использоваться обычный резец для точения или резец для напейливания. Режущий край резеца должен быть установлен на той же высоте, что и центр заготовки.
- Напейливание состоит из 2 операций:
- Черновое: здесь глубина резания 1,3 мм
- Чистовое: здесь глубина резания 0,2-0,1 мм.
Операция скошения (Chamfering):
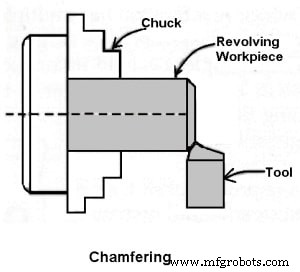
Это операция получения скошенной поверхности на краю цилиндрической заготовки. Эта операция выполняется в случае концов болтов и валов. Скошение помогает избежать повреждения острых краев и защищает оператора от ран при других операциях. Скошение на болте помогает легко наворачивать гайку.
Операция кременчения (Knurling):
Это операция получения ромбовидного рисунка на заготовке для целей захвата. Это делается для обеспечения лучшей захватывающей поверхности при ручной работе. Оно выполняется с помощью кременчного инструмента. Инструмент состоит из набора закаленных стальных роликов и жестко закреплен на резецодержателе.
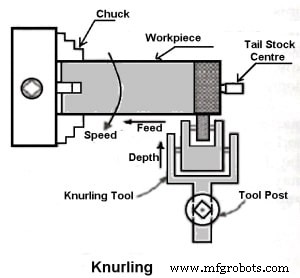
Кременчение выполняется на наименьшей скорости, доступной на токарном станке. Оно выполняется на рукоятках и также в случае концов измерительных приборов. Подача варьируется от 1 до 2 мм на оборот. Два или три прохода могут быть необходимы для полного отпечатка.
Нарезание резьбы (Thread cutting):
Это важная операция на токарном станке для получения непрерывных «винтовых канавок» или «резьбы».
Когда резьба или винтовые канавки образуются на внешней поверхности заготовки, это называется внешним нарезанием резьбы. Когда резьба или винтовые канавки образуются на внутренней поверхности заготовки, это называется внутренним нарезанием резьбы. Заготовка вращается между двумя центрами — т.е. передним центром и задним центром станка.
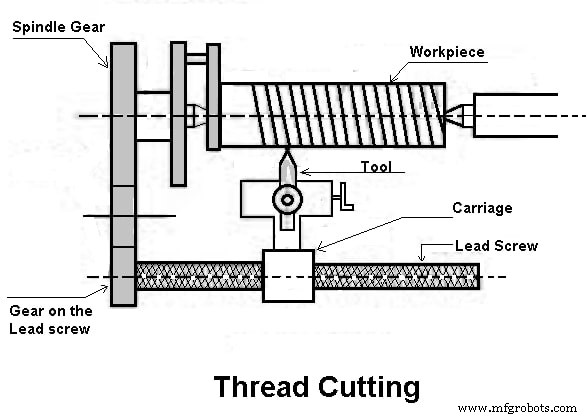
Здесь резец движется продольно для получения требуемого типа резьбы. Когда реzec движется справа налево, мы получаем левую резьбу. Аналогично, когда реzec движется слева направо, мы получаем правую резьбу.
Здесь движение каретки обеспечивается ведущим винтом. Пара сменных шестерен приводит ведущий винт, а вращением ручки глубина резания может быть контролирована.
Напиловка (Filing):
Это финишная операция, выполняемая после точения. Это делается на токарном станке для удаления заусенцев, острых углов и следов подачи на заготовке, а также для приведения её к размеру путем удаления очень малого количества металла.
Операция состоит в проходе плоского однозубчатого напила над заготовкой, которая вращается с высокой скоростью. Скорость обычно в два раза больше, чем при точении.
Полировка (Polishing):
Эта операция выполняется после напиловки для улучшения качества поверхности заготовки. Полировка последовательно более мелкими зернистостями эмерильной ткани после напиловки приводит к очень гладкой, яркой поверхности. Станок работает на высоких скоростях от 1500 до 1800 м/мин, и масло используется на эмерильной ткани.
Канавчение (Grooving):
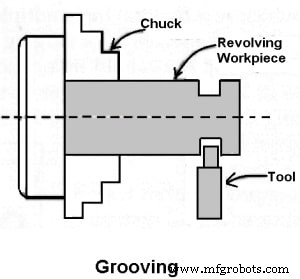
Это процесс уменьшения диаметра заготовки на очень узкой поверхности. Оно выполняется канавочным резецом. Канавочный реzec похож на реzec для отрезания. Он часто выполняется в конце резьбы или рядом с напейником, чтобы оставить небольшой зазор.
Шпана/Штамповка (Spinning):
Это процесс формирования тонкого листа металла вращением работы на высокой скорости и прижатием её к шпиндле передней бабки. Поддержка также дается с конца задней бабки.
Накручивание пружин (Spring Winding):
Накручивание пружин — это процесс изготовления спиральной пружины путем намотки провода на мандрель, который вращается в картере или между центрами. Небольшое отверстие предусмотрено на стальной пластине, которая поддерживается резецодержателем, и провод проходит через него.
Формование (Forming):
Это процесс точения выпуклой, вогнутой или любой неправильной формы. Формование может быть выполнено следующими методами:
- Использование формующего резеца.
- Комбинирование поперечной и продольной подачи.
- Копирование шаблона.
Формующие резцы не предназначены для удаления большого количества материала и используются в основном для финишной обработки сформированных поверхностей. Обычно используются два типа формующих резьцов: прямой и круглый. Прямой тип используется для более широких поверхностей, а круглый — для узких поверхностей.
2. Операции, выполняемые закреплением работы картером
Операции на токарном станке, выполняемые закреплением работы картером или лицевой пластиной или угловой пластиной:
Сверление (Drilling):
Сверление — это операция получения цилиндрического отверстия в заготовке. Оно выполняется вращающимся инструментом, вращающейся стороной резеца, известного как сверло. В этой операции заготовка вращается в картере или лицевой пластине, а сверло закреплено в держателе сверла задней бабки или в сверлильном картере.
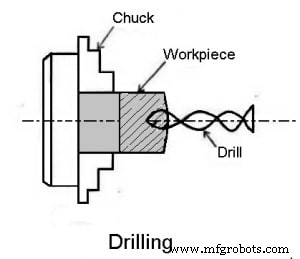
Применяемая подача осуществляется движением шпинделя задней бабки. Этот метод применяется для сверления правильной формы заготовки.
Растачивание (Reaming):
Растачивание — это операция доводки и придания размеров отверстию, которое уже было просверлено или растачано. Используемый инструмент называется растачкой, которая имеет многослойные режущие края.
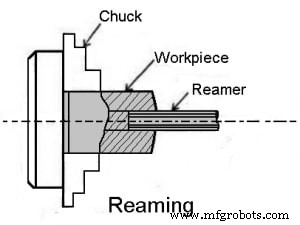
Растачка закреплена на шпинделе задней бабки, либо напрямую, либо через сверлильный картер, и удерживается неподвижной, пока работа вращается на очень низкой скорости.
Растачивание/Развертывание (Boring):
Растачивание — это операция увеличения отверстия, которое уже просверлено, пробито или ковано. Оно не может произвести отверстие. Растачивание аналогично внешней операции точения и может быть выполнено на токарном станке. В этой операции заготовка вращается в картере или лицевой пластине, а инструменты, закрепленные на резецодержателе, подаются в работу.
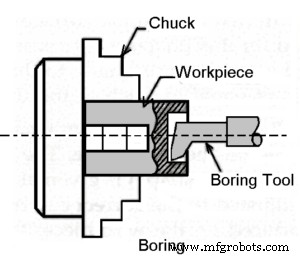
Оно состоит из растачивального стержня с однолезвийным режущим инструментом, который увеличивает отверстие. Оно также исправляет овальность отверстия. Этот метод применяется для растачивания только мелкогабаритных работ. Скорость этого процесса низкая.
Развертывание втулки (Counterboring):
Развертывание втулки — это операция увеличения конца отверстия на определенное расстояние. Оно аналогично напейливанию при внешнем точении.
Операция аналогична растачиванию, и могут использоваться обычные растачивальные инструменты или втулочный резец. Используемый инструмент называется втулочным резецом. Скорость немного меньше, чем при сверлении.
Коническое растачивание (Taper Boring):
Принцип точения конического отверстия аналогичен внешней операции конического точения и завершается вращением работы на картере или лицевой пластине. Подача инструмента под углом к оси вращения заготовки.
Растачивальный резец закреплен на резецодержателе, и поворотом поворотного скольжения на желаемый угол, короткое коническое отверстие обрабатывается ручной подачей.
Нарезание внутренней резьбы (Tapping):
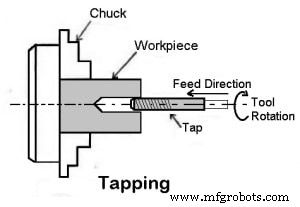
Нарезание внутренней резьбы — это операция нарезания внутренних резьб малого диаметра с помощью многослойного режущего инструмента, называемого газом. На токарном станке работа закреплена на картере или на лицевой пластине и вращается на очень низкой скорости. Газ требуемого размера, закрепленный на специальном приспособлении, закреплен на шпинделе задней бабки.
Подточка (Undercutting):
Подточка аналогична операции канавчения, когда она выполняется внутри отверстия. Это процесс растачивания канавки или большого отверстия на фиксированном расстоянии от конца отверстия.
Это похоже на операцию растачивания, за исключением того, что используется квадратный отрезной резец. Подточка выполняется в конце внутренней резьбы или развернутой втулки для обеспечения зазора для резеца или любой детали.
3. Операции на токарном станке, выполняемые с использованием специальных приспособлений
Операции на токарном станке выполняются с использованием специальных приспособлений:
Фрезерование (Milling):
Фрезерование — это операция удаления металла путем подачи работы против вращающегося резеца с множеством режущих краев.
Для нарезки шпоночных пазов или канавок работа поддерживается на поперечном скольжении специальным приспособлением и подается против вращающегося фрезерного резеца, закрепленного картером. Глубина резания задается вертикальной регулировкой работы, обеспечиваемой приспособлением.
Глубина резания задается вертикальной регулировкой работы, обеспечиваемой приспособлением. Движение подачи обеспечивается кареткой, а вертикальное движение резеца расположено в приспособлении.
Шлифование (Grinding):
Шлифование — это операция удаления металла в виде мельчайших частиц путем подачи работы против вращающегося абразивного круга, известного как шлифовальный круг.
И внутренние, и внешние поверхности заготовки могут быть зашлифованы с использованием специального приспособления, закрепленного на поперечном скольжении. Для шлифования внешней поверхности работа может вращаться между центрами или на картере. Для внутреннего шлифования работа должна вращаться на картере или лицевой пластине.
Подача осуществляется кареткой, а глубина резания обеспечивается поперечным скольжением. Шлифование выполняется на токарном станке для финишной обработки детали, заточки резеца или придания размеров заготовке после закалки.
Заключение:
Как мы обсудили, токарный станок имеет широкий спектр применения в производственных отраслях. Выполнение любой операции на токарном станке намного проще, чем на других станках, и изучение об этом станке также проще.
Это всё, спасибо за чтение. Если вам понравилась наша статья о «операциях на токарном станке», пожалуйста, поделитесь ею с друзьями. Если у вас есть вопросы по этой теме, спрашивайте в комментариях.
Подпишитесь на рассылку, чтобы получать последние обновления по электронной почте.
Промышленные технологии
- Освоение операций на токарном станке и выбор режущих инструментов
- Токарные станки: типы, функции и применение
- Операции на токарных станках и режущие инструменты: Освоение точной обработки
- Понимание фрезерных станков: Определение, процесс и типы
- Сверлильные станки: виды, операции, устройство и принципы работы
- Токарная обработка: ключевой процесс прецизионной механической обработки
- Универсальный тяжелый токарный станок FBL-460 для смешанного производства
- Токарно-фрезерные станки с ЧПУ: определение, особенности и применение
- Понимание операций на токарном станке: виды и применение
- Осваиваем токарные станки: типы, классификация и практическое применение