



Литье металлов в раскрытии: Четыре основных метода и основы проектирования
Литье металлов эволюционировало от древнего ковки мечей до основы современных высокопроизводительных компонентов, питание всего — от ветряков до авиационных деталей. Для инженеров maîtrise нюансов каждого литейного пути — и правил проектирования, которые их сопровождают — ключ к доставке надежных, стоимостно эффективных решений по всей цепочке поставок.
Что такое литье металлов?
В своей основе литье металлов — это искусство разлива расплавленного металла в точно спроектированную форму, определяющую конечную форму детали. По мере остывания и затвердевания металл принимает геометрию формы, производя деталь, близкую к конечной форме, готовую к последующей обработке.
Хотя литье предлагает замечательную универсальность, оно идет со строгими инженерными ограничениями. Все сплавы сжимаются при затвердевании, обычно на 0,3%–1% в зависимости от металла. Инженеры должны рассчитывать эти коэффициенты усадки заранее и включать их в дизайн инструмента для поддержания размерной точности.
Пошагово: Основной процесс литья металлов
Независимо от конкретного варианта, каждая литейная операция следует общему рабочему процессу. Ниже приведена каноническая последовательность, которую используют большинство литейных заводов.
Шаг 1: Создание модели
Модель — верная реплика желаемой детали — образует основу для полости формы. Модели могут быть постоянными (сталь или алюминий) для высоких объемов или гибкими (воск, дерево или пластик) для малых серий или прототипов.
Шаг 2: Изготовление сердечника
Для полых или внутренних геометрий сердечник вставляется в полость формы. Сердечник может быть жертвоприношением (формовочная смесь, керамика) или постоянным (металл), и его форма определяет полости в конечной заготовке.
Шаг 3: Изготовление формы
Фабрикация формы адаптируется под объем и требования детали. Высокообъемные серии используют CNC-обработанные штампы из инструментальной стали, в то время как малые серии или прототипы полагаются на песчаные формы, уплотненные вокруг модели.
Шаг 4: Расплав металла
Металл нагревается до полностью жидкого состояния и вводится в форму. Метод наполнения — гравитационное, под давлением или центрифугирование — диктует плотность детали, шероховатость поверхности и размерную точность.
Шаг 5: Извлечение детали
После затвердевания металла деталь извлекается. Песчаные формы разовые и должны быть разрушены; стальные штампы открываются для выпуска детали и сбрасываются для следующего цикла.
Шаг 6: Последующая обработка
Заготовки редко приходят готовыми к сборке. Типичные шаги пост-обработки включают удаление заусенцев, термическую обработку и CNC-обработку для достижения точных допусков и спецификаций поверхности.
Четыре основных процесса литья металлов
Хотя существует десятки специализированных методов литья, четыре доминируют в промышленном производстве.
1. Литье под давлением (Die Casting)
Литье под давлением использует долговечные штампы из инструментальной стали и высоконапорное впрыскивание для производства сложных деталей, близких к конечной форме, с жесткими допусками (±0,05 мм) и превосходной шероховатостью. Хотя первоначальные затраты на инструментарий высоки, метод отлично подходит для высокообъемных легких структур из алюминия и магния.
2. Гравитационное литье (постоянная форма)
Гравитационное литье использует многоразовый металлический инструментарий (обычно чугун) и полагается на естественную гравитацию для заполнения полости. Металл предварительно нагревается для избежания преждевременного затвердевания. Оно балансирует точность литья под давлением с более низкими затратами на инструментарий, делая его подходящим для среднеобъемного производства.
3. Литье в растворимых моделях (инвестиционное литье / Lost-Wax)
Инвестиционное литье начинается с восковой или смольной модели, покрытой керамикой. После выжигания воска расплавленный металл заполняет керамическую оболочку. Процесс дает высокую размерную точность (±0,1 мм) и отличное качество поверхности, идеально для авиационных и высокопроизводительных компонентов.
4. Песчаное литье
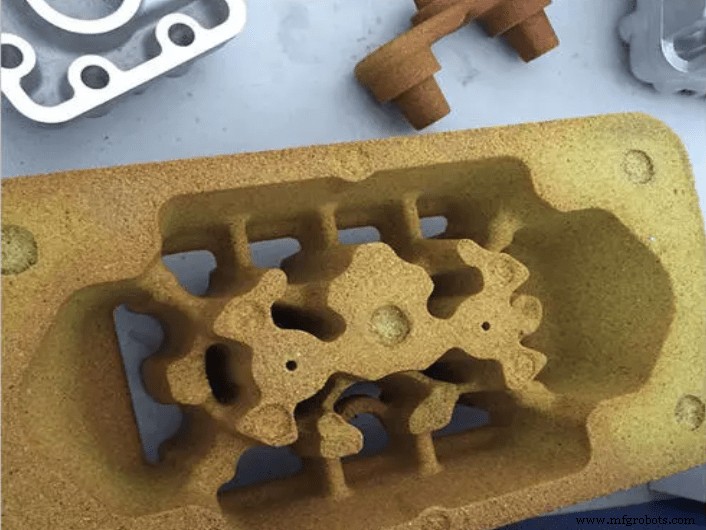
Песчаное литье — самый экономный путь, использующий песок со связующими (глина или химические). Оно может вмещать очень большие детали и сложные геометрии, но обычно предлагает более низкую размерную точность (±0,5 мм). Метод остается необходимым для малого объема или прототипирования.
Плюсы и минусы: Почему выбирать литье металлов?
Ключевые преимущества
- Возможность крупномасштабного производства: литые компоненты могут превышать размерные пределы CNC или ковки.
- Толстостенные геометрии: литые детали могут сохранять структурную целостность без расслоения.
- Монолитная консолидация: однодетальные заготовки устраняют дорогую сварку или Болтование.
- Трибологическая производительность: литые металлы обеспечивают отличные подшипниковые качества для тяжелых нагрузок.
- Совместимость с легкими сплавами: алюминиевые и магниевые заготовки снижают вес без ущерба прочности.
- Материальная универсальность: один литейный завод может обрабатывать как черные, так и цветные сплавы.
Основные ограничения
- Чувствительность к дефектам: пористость, усадочные полости и шлаковые включения требуют бдительного контроля качества.
- Размерные допуски: обычно менее точные, чем вычитательная CNC-обработка.
- Трудоемкость: традиционное песчаное литье требует существенного ручного труда.
- Высокие производственные минимумы: штампы для литья под давлением и постоянные формы требуют больших объемов заказов.
Другие продвинутые вариации литья
Помимо четырех основных методов, специализированные процессы такие как формовочное литье, оболочковое литье, центрифугированное литье и непрерывное литье адресуют нишевые требования — например, высокоскоростные цилиндрические детали или производство заготовок для прокатных станов.
FAQ
В1: Чем песчаное литье отличается от литья под давлением?
О1: Песчаное литье использует разовую песчаную форму и стоимостно эффективно для малых объемов и крупных деталей. Литье под давлением использует долговечные стальные штампы, впрыскивая металл под высоким давлением для жестких допусков и быстрых циклов — идеально для высокообъемных серий.
В2: Когда ковка или CNC-обработка предпочтительнее литья?
О2: Выбирайте ковку, когда нужна максимальная структурная целостность и удароустойчивость; выбирайте CNC-обработку для жестких допусков, острых элементов или малого объема. Выбирайте литье, когда требуются сложные внутренние полости, монолитная консолидация или толстостенная геометрия.
Связанные статьи
Промышленные технологии
- Аэрозольное пожаротушение: принцип работы и замена галонам
- Раскрытие ценности данных, генерируемых техниками: повышение эффективности и рентабельности
- Обеспечение устойчивости цепочек поставок на будущее: стратегии устойчивости и роста
- Понимание типов разъемов RJ45: ключевые различия и применение
- Бум EV переформирует автоцепочки поставок: борьба с дефицитом лития
- Повышение точности деталей: экспертные стратегии ЧПУ-обработки
- 5 способов, как сервоприводы трансформируют 3D-металлопечать
- Система навигации Beidou: как она отличается от GPS
- Почему абразивные колеса и лепестковые диски 5 и 6 дюймов повышают эффективность в металлообработке
- Топ-6 признаков, что вашему генератору нужно обслуживание