



Проверенные принципы дизайна для успешного литья в силиконовые формы
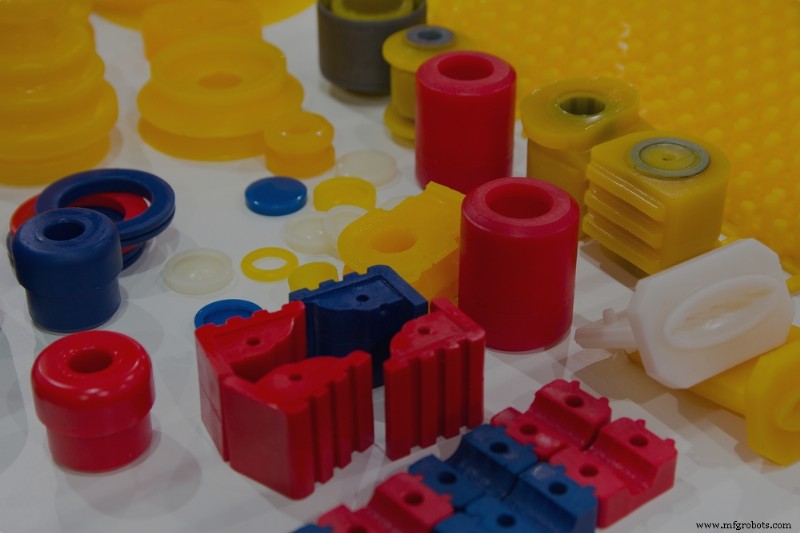
Как производственный метод, литье в силиконовые формы (уретановое литье) резко контрастирует с жестким инструментарием литья под давлением. В то время как литье под давлением требует дорогостоящего, трудоемкого инструментария, уретановое литье использует гибкие силиконовые формы, что позволяет производить высококачественные готовые детали с гораздо более короткими лид-таймами и при более низких затратах. Именно поэтому процесс широко применяется для мостового инструментария, малых серий, быстрого прототипирования, изготовления шарниров и деталей с мелкими деталями (например, конvexной надписи).
Процесс уретанового литья начинается с создания мастер-модели — по сути, реплики (часто 3D-печатаемой) конечной детали. Модель полностью помещается в жидкий силикон и дается время на вулканизацию. Форма разрезается пополам, мастер-модель извлекается. Далее процесс повторяется с использованием соответствующей уретановой смолы для литья.
Материалы для полиуретанового литья способны обеспечивать эксплуатационные характеристики, сравнимые — если не превосходящие — термопласты, используемые при литье под давлением. Однако, как и при других производственных методах, процесс литья высококачественных деталей, соответствующих всем требованиям к производительности, также требует от команд разработчиков соблюдения лучших практик дизайна для производства (DFM). Вот самые важные рекомендации, которые командам следует иметь в виду:
Допуски
Некоторая степень вариаций неизбежна в производстве (хотя команды должны стремиться учесть как можно больше переменных), а допуски — это допустимое количество размерных вариаций между отдельными единицами. Допуски литья уретаном обычно составляют ±0,015 дюйма (±0,381 мм) или ±0,003 дюйма на дюйм (±0,076 мм на 25,4 мм), в зависимости от того, что больше. Более жесткие допуски могут предлагаться на индивидуальной основе.
В целом, типичный коэффициент усадки составляет +0,15%. Он вызван термическим расширением материала для уретанового литья и тем, как гибкая силиконовая форма нагревается в ответ.
Кроме того, важно отметить, что уретановые литые детали хорошо поддаются пост-обработке (хотя дополнительные процессы, такие как полировка или специальная отделка, могут быстро увеличить производственные затраты), некоторые конструктивные элементы вроде острых углов или надписей могут немного затупливаться в процессе охлаждения, влияя на определение мелких деталей. Тем не менее, можно нанести на мастер-модель покрытие, имитирующее SPI-отделку или текстуру. Также можно красить уретановые детали в цвета Pantone, а определенные пигменты можно добавлять непосредственно в литейные материалы.
Толщина стенок
Детали, произведенные уретановым литьем, должны иметь минимальную толщину стенки 0,040 дюйма (1 мм), хотя для некоторых малых компонентов можно достичь стенок толщиной 0,020 дюйма (0,5 мм). Крупные детали обычно требуют более толстых стенок для обеспечения структурной целостности.
Уретановое литье допускает детали с переменной толщиной стенок или нерегулярными геометриями, но проектировать такие детали следует только при строгой необходимости. Поддержание постоянной толщины помогает минимизировать риск неправильной усадки и деформации в процессе вулканизации.
Антиподрезы и уклоны
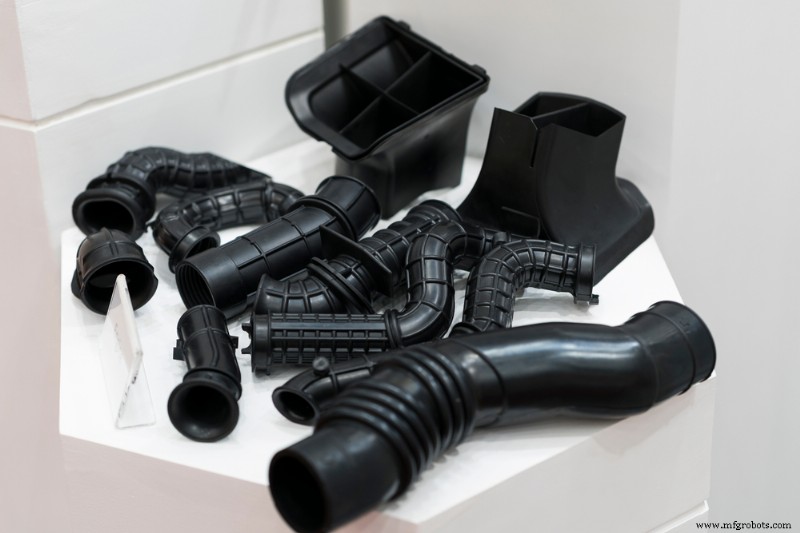
В то время как антиподрезы могут быстро усложнить дизайн для литья под давлением, гибкая природа силиконовых форм, используемых при уретановом литье, обычно позволяет извлекать детали легко и без повреждений.
То же верно для углов уклона: они необходимы для выталкивания деталей из металлических форм, но менее критичны для уретановых литых изделий. Тем не менее, включение в дизайн детали 3–5 градусов уклона может существенно снизить нагрузку на форму и продлить ее ресурс.
Ребра жесткости
Ребра добавляют устойчивость и прочность, но важно обеспечить их ориентацию так, чтобы максимизировать изгибную жесткость поддерживаемых стенок. Как общее эмпирическое правило: высота ребра не должна превышать трехкратную его ширину, а ширина ребра в месте стыка со стенкой детали должна составлять 40–60% толщины стенки. Наконец, для максимизации прочности ребра все внутренние углы должны иметь радиус скругления не менее 25% толщины стенки детали.
Боссы (усиления под крепеж)
Боссы обеспечивают надежное соединение сопрягающих деталей с помощью винтов, шплинтов и других крепежей. Как и в случае с ребрами, радиус основания должен составлять около 25% толщины стенки детали, что в данном случае дает дополнительное преимущество — предотвращает перегрев крепежа при его затягивании в босс.
Внутренние углы боссов должны иметь радиус скругления 0,060 дюйма (1,5 мм) для минимизации толщины и снижения вероятности образования усадок. Обеспечение того, что боссы не превышают 60% номинальной толщины стенки, также помогает минимизировать усадку.
Используйте преимущества уретанового литья уже сегодня
Преимущества уретанового литья — короткие лид-таймы, низкая стоимость, гибкость дизайна и материалов, чтобы назвать лишь некоторые — полностью окупаются только при соблюдении лучших практик дизайна и производства. Это означает внимание к таким переменным, как свойства материалов для уретанового литья, общие допуски для резиновых деталей и всем нюансам между ними — что быстро становится сложным без помощи опытного производственного партнера.
Fast Radius — это платформа производств по запросу с доказанной историей изготовления прототипов и готовых деталей непревзойденного качества методом уретанового литья. Благодаря нашей гибкой методологии мы способны существенно сократить лид-таймы и повысить операционную эффективность для команд разработчиков любых размеров.
Наш бизнес не просто основан на производстве превосходных деталей — мы также неуклонно работаем над тем, чтобы наши производственные процессы были максимально эффективными, даже если это означает использование комбинации техник для решения задачи. Свяжитесь с нами сегодня, чтобы узнать больше.
Промышленные технологии
- Мастерство Design for Manufacturability: Часть 2 — допуски и оптимизация элементов
- Design for Manufacturability: основные руководящие принципы — Часть 1
- Ключевые принципы проектирования RF и СВЧ печатных плат для надежной работы
- Оптимизация дизайна печатных плат для производства: ключевые стратегии и лучшие практики
- Руководство по проектированию для HP MJF 3D-печати — оптимизируйте детали для точности
- Литье в оболочках в авиации: точность, эффективность и устойчивое развитие
- Всеобъемлющие методы контроля качества для компонентов песочного литья
- Основные руководства DFMA для эффективного проектирования и производства печатных плат — Часть I
- Основные рекомендации по проектированию для производства и сборки печатных плат – Часть II
- Основные рекомендации по проектированию печатных плат для бесшовного производства