



Автоматизированное зажимование сокращает 65 часов простоя в роботизированных сварочных линиях
Нет лучшего способа решить проблему, чем устранить её полностью. По крайней мере, так KTH Parts Industries Inc. (Сент-Парис, Огайо) рассматривало своё решение автоматизировать ручной процесс смены оборудования для своих роботизированных сварочных ячеек.
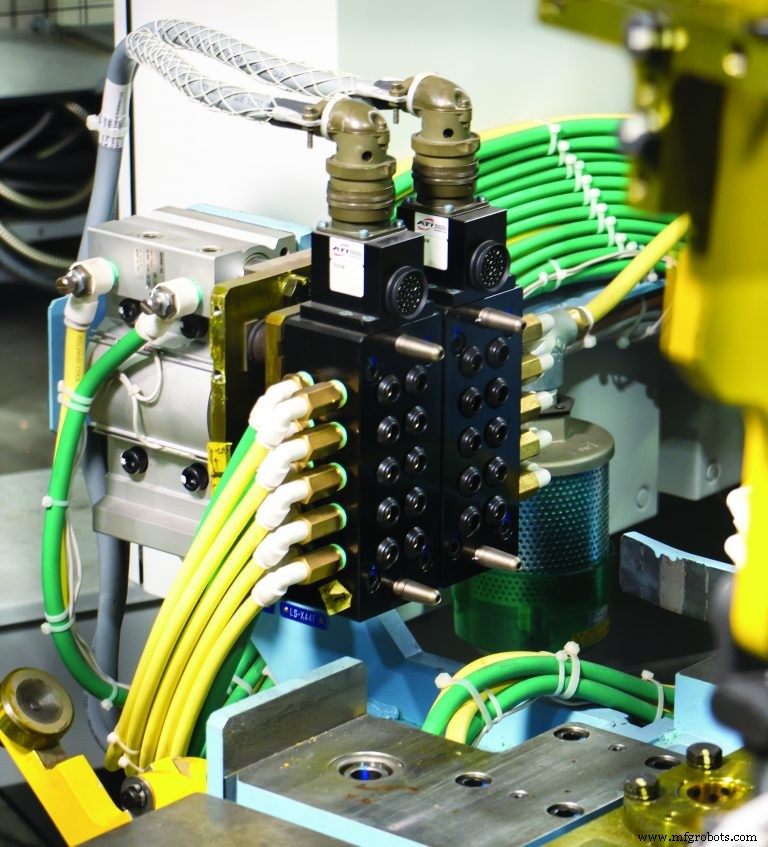
KTH выбрала утилитарные связки GA2 от ATI Industrial Automation (Апекс, Северная Каролина), для выполнения подвига. Конкретно, новое автоматическое зажимование воздуха и электричества к ячейкам устранило примерно 65 часов в год простоя на линию, снизило общие операционные затраты и повысило утилизацию оборудования и продуктивность.
KTH Parts Industries, глобальный Tier 1 автопоставщик подбодийных структурных деталей, имеет более 1100 инженерных и производственных ассоциированных, вовлечённых во многие этапы производства автодеталей: разработка продукта, анализ, формопригодность, прототипирование, штамповка, формовка, роботизированная сварка, сборка, отгрузка.
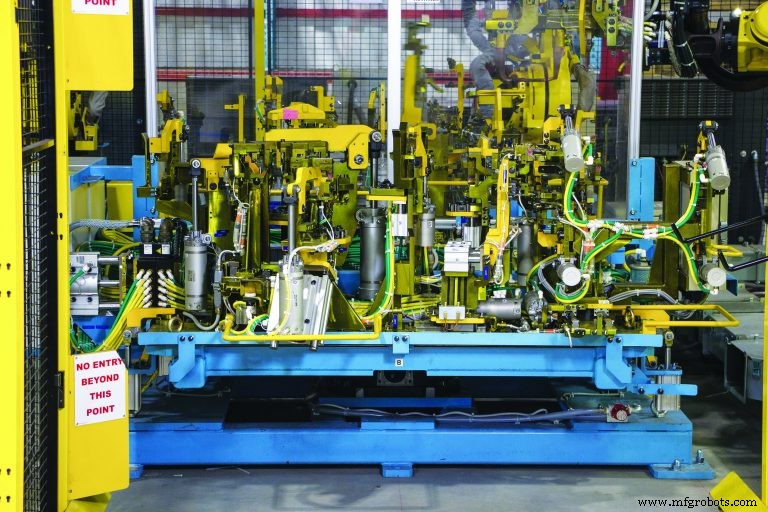
Одна из ключевых компетенций KTH — проектирование и внедрение гибких сварочных линий для подбодийных компонентов. Сварочные линии используют сложные оснастки, или жёсткие приспособления, для удержания компонентов, пока робот сварки их вместе. Каждая авто-модель требует разную оснастку, что ведёт к множеству смен оборудования на заводе.
Для повышения гибкости и оптимизации ограниченного производственного пространства KTH создала двухстороннюю рабочую ячейку с поворотным столом. Цель дизайна — держать робота активным и сократить время наладки. Детали загружаются в оснастку на одной стороне поворотного стола, пока робот сварки на другой.
До установки утилитарных связок GA2 ATI, KTH полагалась на ручной труд для подключения/отключения кабелей и загрузки оснасток на поворотные столы. Умножьте на 1–2 смены на линию за смену, и получите завораживающий объём человеко-машинного взаимодействия в процессе.
Дейв Рид, лидер проекта в сварочном департаменте KTH, дал такую оценку старому процессу: «До использования утилитарных связок ATI у нас была пневмолиния и манифолд, нужно было соединять их стяжками. По электрической стороне — вручную скручивать 40-пинные разъёмы. Этот процесс повторялся много раз на каждую смену оснастки».
По словам KTH, физические требования труда старого процесса были очень высоки, и, конечно, каждый раз, когда ассоциированный входил в рабочую ячейку, был инherent риск. При этих условиях высокая частота поломок кабелей не была сюрпризом. Зажимование и разжимование кабелей с неконсистентной силой и моментом создавало избыточный износ. Дезалигнмент коннекторов приводил к повреждению пинов. Без выделенного места хранения для неиспользуемых кабелей они лежали на полу или на другом оборудовании в ячейке.
«У нас были порезанные и текущие пневмолинии, повреждённые коннекторы», — сказал Рид. «Техобслуживание вызывали для оценки проблемы, но часто это был просто согнутый пин на коннекторе, стоивший часы простоя — примерно 65 часов в год на линию».
Помимо избыточного человеческого взаимодействия и поломок оборудования, старый процесс был кошмаром для группы поддержки оборудования. Лидер секции Джона Страпп отметил: «После смен нужно было копаться в ячейке, чтобы заставить её работать снова. Простой — это потеря денег. Когда это случается, есть немало давления заставить линии работать».
KTH была исключительно мотивирована улучшить смену сварочной оснастки для плавного потока операций, повышения безопасности сотрудников и снижения случаев поломок оборудования. Мэтт Майерс, штатный инженер проектной группы инженерии KTH, объяснил: «Во время обычного рабочего дня мы пытаемся выжать максимум производства из линии. Каждый раз, когда делаем смену, теряем производственное время, что переводится в большой финансовый минус в наших книгах. Всё, что можно сделать для сокращения простоя — безумно критично».
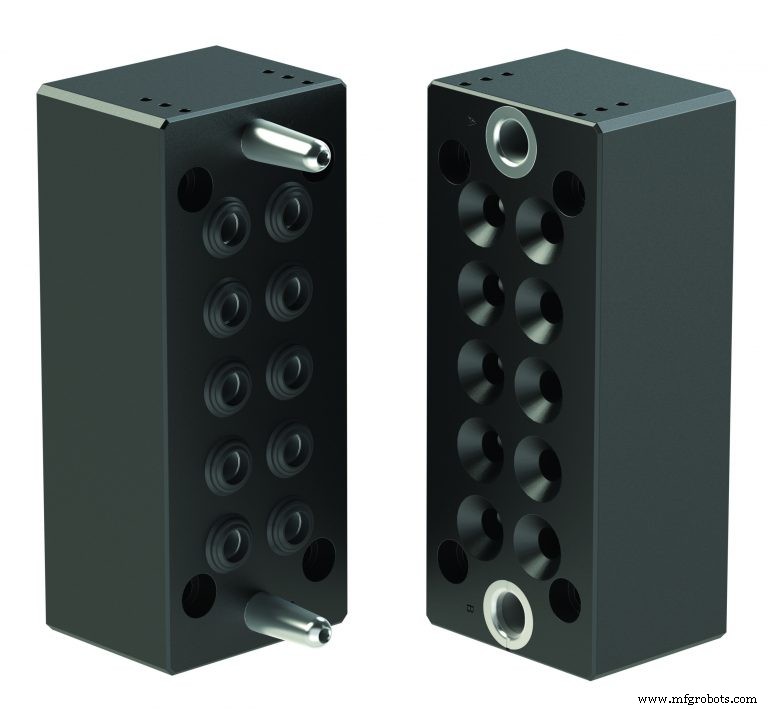
Именно в этой точке принятие утилитарных связок ATI представило эффективное времясберегающее решение. Утилитарные связки ATI хорошо подходят для смены сварочной линии KTH. Они обеспечивают питание, сигнал и пневматику. Утилитарные связки ATI имеют встроенную ротационную комплиантность для повторяемого зажимования в долговечном пакете. Поскольку дизайн модульный, утилитарные связки работают с обширной семьёй утилитарных модулей ATI для инструментов-менялок.
Вместе утилитарные связки и модули сервят ряд сетевых протоколов, объяснил Майерс из KTH. «Когда речь о новом дизайне продукта, могу положиться на инженеринговую команду ATI для быстрого дизайна электрического или пневматического продукта под наши нужды, или референснуть один из тысяч продуктов [доступных] на их сайте». Для этой конкретной системы ATI сконфигурировала утилитарную связку и 32-пинный дискретный I/O электрический модуль, легко интегрированный в существующие линии.
«Когда впервые пробовали утилитарную связку, сразу было очевидно, что это сделает большую разницу. Новые связки очень надёжны и hands-free. Не нужно с ними возиться. Они работают каждый раз», — сказал Страпп.
На вопрос, как KTH выбрала ATI поставщиком, Майерс ответил: «Основываясь на наших предыдущих клиентских отношениях, быстрых лид-таймах и нашем локальном аккаунт-менеджере, было лёгкое решение идти с ATI». KTH — давний пользователь роботизированных инструментов-менялок ATI, так что переход к автоматическому зажимованию с утилитарными связками ATI прошёл хорошо.
Дейв Рид подтвердил производительность ATI GA2 утилитарной связки: «Я, наверное, сменил сотни этих оснасток за последний год, и никогда не было проблемы с системой ATI. Ставишь оснастку, жмёшь кнопку, она вжимается, зажимается, пины все замачены, нулевая толерантность к согнутым пинам или сломанным пневмолиниям. Это практически безупречный продукт. Делает жизнь намного легче».
Система управления автоматикой
- Автоматизированная сварка: проверенные стратегии пиковой производительности и надежности
- Повысьте продуктивность: 4 проверенных способа максимизировать производительность роботизированной сварки
- Роботизированная сварка: трансформация тяжёлого машиностроения для промышленности
- Максимизация ROI: 6 проверенных стратегий устранения не 계획овых простоев в роботизированной сварке
- Эффективная автоматизация производства муфт для нефтяных буровых труб
- Ячейки ABB FlexLoader: автоматизация обслуживания деталей для эффективности и снижения затрат
- FastArc стандартные ячейки: быстрый, доступный вход в роботизированную сварку
- Роботизированные сварочные ячейки: умное, безопасное решение для тяжелой фабрикации
- Автоматизированная сопротивление сварка: революция в соединении металлов
- Автоматизированное контактное сварка: инструменты, применение и преимущества