



DMG Mori и Siemens поставляют полные CAD/CAM/CAE ЧПУ-решения для аэрокосмической обработки
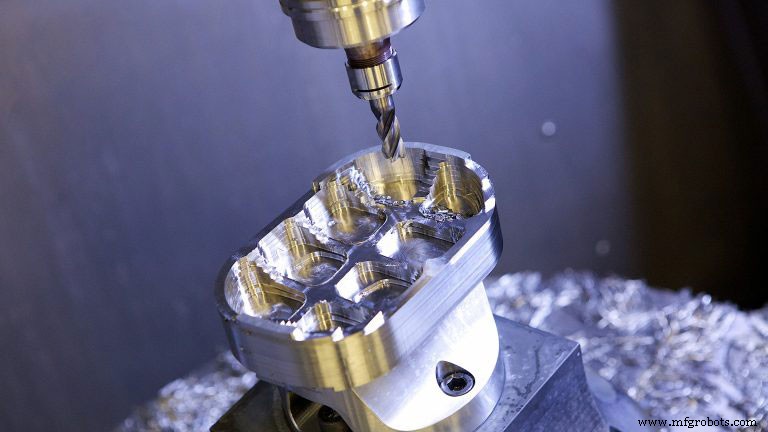
DMG Mori (Хоффман Эстейтс, Иллинойс) доставляет производственные технологии аэрокосмическим OEM и производственным цехам, поддерживаемые пакетом CAD/CAM/CNC железа, софта и инженерных услуг от Siemens Industry Inc. (Элк Грув Вилладж, Иллинойс) для аэрокосмической обработки. Долгосрочный партнёр Siemens, DMG Mori строит разные конвенциональные чип-режущие и ультразвуковые махцентры.
Для аэрокосмической отрасли требуются большой заботой и планированием в процессе аэрокосмической обработки для достижения желаемых точностей и общих производственных эффективностей. Типичные компоненты — из лёгких, но твёрдых материалов, таких как титан и сплавы, а также алюминиевые заготовки, где происходит существенный объём удаления материала. Из-за долгих циклов и высокой стоимости сырья обработка таких компонентов — вызов.
Два недавних приложения иллюстрируют, как DMG Mori обратилась к Siemens для улучшения производства деталей, включая сокращение протоколов дизайн-в-деталь, времени аэрокосмической обработки, срока службы инструмента, чистоты поверхности, размерных точностей и общей производственной эффективности.
В первом случае, компонент реверс-труста для реактивного двигателя должен был быть сделан из Ti-6Al-4V, материала, часто используемого в аэрокосмике за его эластичную жёсткость. Начиная с CAD-файла, команда Siemens PLM прогнала программу через NX CAM с аддоном VoluMill, вычисляющим максимальные скорости удаления материала. Функция user-defined events (UDE) внутри программы NX позволяет чекбоксы для триггеров пост-процессорных референсов: давление охлаждения, амплитуда, настройки ультразвукового генератора и др. Это избегает ручного программирования и, в результате, сократило время перехода программы с двух дней до ~30 минут.
Когда программа была готова для управления, фичи Sinumerik 840D sl CNC позволили более стримайнную симуляцию реального режущего пути. Фича 3D quick-set compressor даёт параметрический айтемизированный дата-файл для всех движений пути, тем самым устраняя коллизии и обеспечивая оптимальный путь инструмента в конъюнкции с NC-ядром и PLC на станке.
Как заметил Рэнди Пирсон, менеджер технического прикладного центра Siemens: «Эта фича — огромная экономия времени для клиента, так как тестовый шар и зонд в механизме шпинделя могут запускаться в любой точке цикла, тестируя реальную кинематику станка в любой момент. Процедуру также можно автоматизировать для запуска на столе по заданным интервалам».
Фича высокоскоростной обработки подсвечивается Циклом 800 — статичным преобразованием плоскости, позволяющим 5-осевому станку определять вращённую рабочую плоскость в пространстве. В индустрии известно как 3+2 программирование. Цикл конвертирует реальный нулевой пункт детали и смещения инструмента к вращённой поверхности. Важно: цикл учитывает конкретную кинематику станка и позиционирует физические оси нормально к рабочей плоскости. Это референсируется как TRAORI или трансформация ориентации.
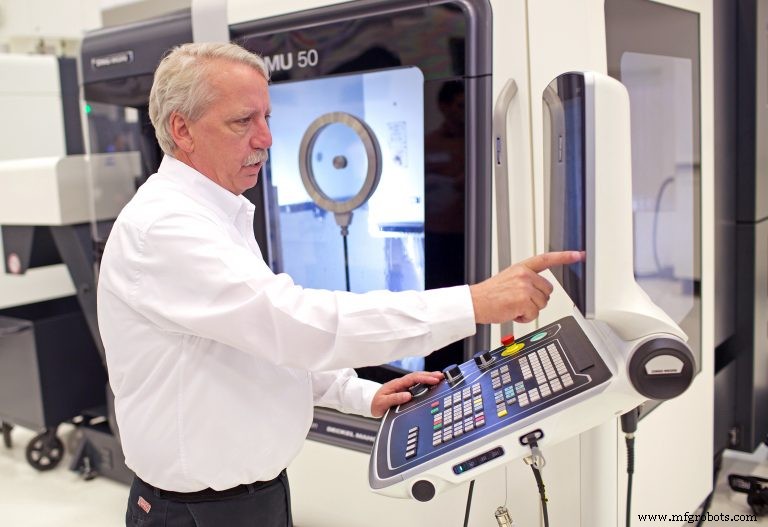
Между тем, пользовательский интерфейс Sinumerik CNC Operate на станке позволяет оператору выполнять интегрированное управление инструментом и информацией, всё переносимое на USB или сетевом соединении.
В симуляции загрузка и оснастка детали выполняются виртуально в NX CAM, который также рассчитывает последовательную нагрузку на чип, критичную в этих больших приложениях удаления материала. Симуляция также верифицирует длину инструмента на каждом режущем сечении и программа финализируется для запуска станка. Это буквально как работа с «Digital Twin» станка.
Во время производства этот процесс дал улучшение срока службы инструмента в 2.25 раза на этом очень твёрдом материале, по словам Люка Иваски, нац. менеджера по продукту DMG Mori. «С комбинацией NX CAM, Sinumerik 840D sl на станке и всего, что он мог, у нас были первоначальные вызовы, так как большинство софт-программ — целевые CAM-пакеты для быстрого и лёгкого использования кем угодно. У них значительные ограничения, однако, так как софт драйвит путь инструмента, а у оператора очень мало контроля. С NX CAM и Sinumerik у нас намного больше вклада в создание пути инструмента. Я ещё не находил проблему, которую не мог решить с NX». В результате готовая деталь выполняется за 4.5 часа с улучшением чистоты поверхности с 62.5 Ra до 35 Ra благодаря ультразвуковому актору.
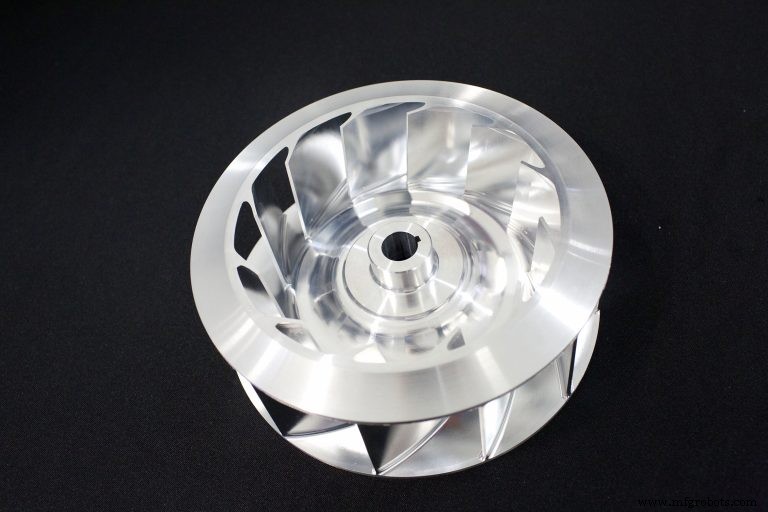
Во втором примере, конвенциональный чип-режущий 5-осевой махцентр, базовый DMU 50 используется для резки блока 6061 алюминия 7" (177.8 мм) диаметром × 2" (50.8 мм) высотой в 임пеллер для аэрокосмики, с >90% удалением материала. Тот же NX CAM начал цепочку процесса, с начальной выгодой значительной экономии времени в 5-осевой наладке и комплексной G-код симуляции и верификации в одной системе.
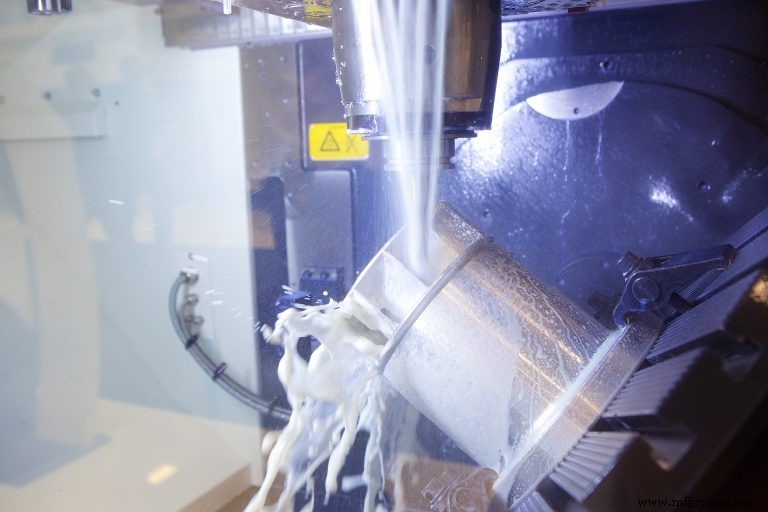
Из-за лопастой структуры этого компонента импеллера допускался только 0.5 зазор между деталью и державкой инструмента во время обработки. Симуляция с NX CAM предотвратила коллизию инструмента и детали. Инженерия DMG Mori обратилась к другому давнему инструментальному партнёру, Haimer, и его slim line державке для жизнеспособного решения. Между тем, интерполированная ось инструмента и сечения запускались на NX CAM для верификации работы инструмента в тесном пространстве.
В Sinumerik 840D sl та же фича 3D quick-set compressor обеспечила правильный путь инструмента, а настройка высокоскоростной обработки и Цикл 800 снова использовались. Sinumerik Operate, GUI ЧПУ, даёт оператору и инженерам производства доступ к производственным условиям, включая все данные черновой и чистовой обработки в открытом тексте, плюс все данные ориентации трансформации 5 осей, залогированные для рестарта после любого прерывания и ручного рестарта.
Вариабельная стримайн операция станка комбинируется с интерполированным вектором для производства более гладкой финишной поверхности при обработке лопастных поверхностей в одной траектории. Станок переходит от квадратного-круглого'usinания к экстремальным угловым путям для точной обработки внутренностей лопастей. Одно лопастное фен-порция программы автоматически захватывалась, так что step-and-repeat программа могла быть построена.
Симуляция каждого режущего пути лопастного фена делалась и на NX CAM, и на программах ЧПУ. Этот векторизованный программа переносима на любой станок с сопоставимыми результатами, по словам Рэнди Пирсона и Матиаса Лейнбергера, директора по бизнесу PLM Siemens, которые прокомментировали: «Именно потому что кинематика станка познаваема, эта программа, созданная однажды, может быть перенесена на множественные станки в том же цехе или запущена цехами по всему миру, все связанные контролем. Есть полная непрерывность между операциями, протоколом захвата данных и обратной связью для производственного анализа».
Оба проекта выполнялись с новым CELOS на борту станков DMG Mori. CELOS облегчает взаимодействие оператора и станка в этих применениях. У него многочисленные приложения для мгновенного вызова реальных условий, полного сравнения данных через ссылку на CAD и CAM продукты, плюс полный интерфейс к ERP-системе клиента для логирования и анализа, с in-process удалённой корректировкой. В случае этих аэрокосмических клиентов, интерактивная коммуникация к глобальной производственной сети также предоставляется.
Система управления автоматикой
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Применение станков с ЧПУ в современном производстве: ключевые сферы
- Компоненты CAM: драйверы точности и эффективности в ЧПУ-обработке
- ЧПУ-обработка: виды станков с ЧПУ и их применение
- Изучение шести основных типов станков с ЧПУ
- Поднимите операции: 3 ключевых смены мышления для lights-out ЧПУ обработки
- Как ИИ и машинное обучение революционизируют ЧПУ обработку
- CNC-обработка: преимущества и ограничения для прецизионного производства
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Понимание 5-осевой обработки с ЧПУ: преимущества и применения