



Устойчивые эпоксидные смолы: перерабатываемые, ремонтопригодные и рециклируемые решения для композитных аэрокосмических применений
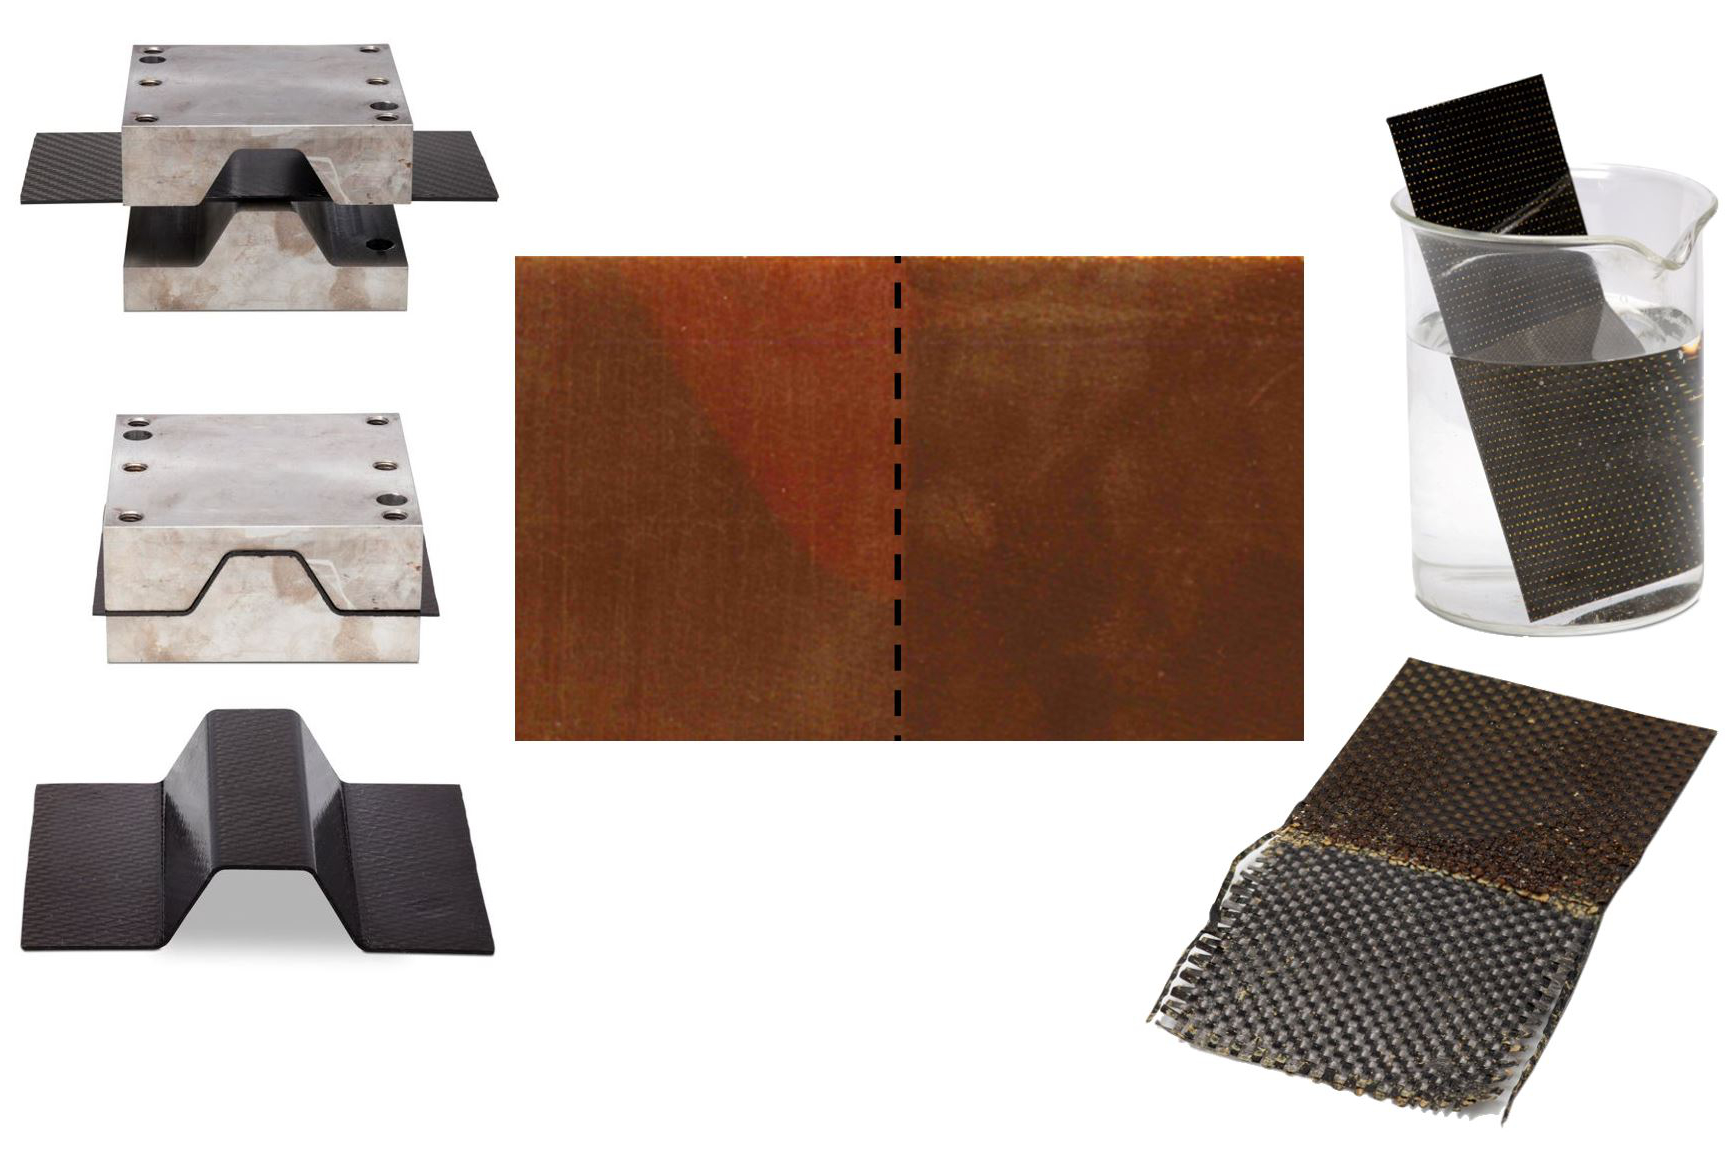
Для большинства аэрокосмических композитных конструкций термореактивная эпоксидная смола долгое время была предпочтительной матричной смолой благодаря своим высоким механическим свойствам, низкому усадке при отверждении и устойчивости к температуре и влаге, что предотвращает экологическую деградацию во время эксплуатации. Эти преимущества RESULTИРУЮТ из перекрестно-связанной молекулярной структуры эпоксидной смолы, образующейся при отверждении. Однако эта термореактивная ковалентная химия также означает, что традиционные отвержденные эпоксидные композиты не могут быть легко переплавлены, переформированы или растворены, что делает переработку и ремонт более сложными.
За последнее десятилетие были разработаны динамические химии, в которых ковалентные связи обмениваются и перестраиваются под воздействием стимула, такого как тепло. Называемые «реверсивными смолами», эти полимеры имеют термореактивные свойства ниже температуры стекловития (Tg), но ведут себя как термопласты при повышенных температурах, например, на 80 °C выше Tg. CIDETEC (Донostiя-Сан-Себастьян, Испания) — прикладная исследовательская организация, работающая с такими смолами с 2013 года. Она запатентовала термомеханически перерабатываемые эпоксидные смолы и композиты на основе обмена ароматических дисульфидов, что позволяет перерабатывать, ремонтировать и рециклировать (технология 3R) отвержденные композиты. CIDETEC теперь возглавляет 11 партнеров в проекте Horizon2020 AIRPOXY для зрелости этой технологии от уровня технологической готовности (TRL) 3 до TRL 5.
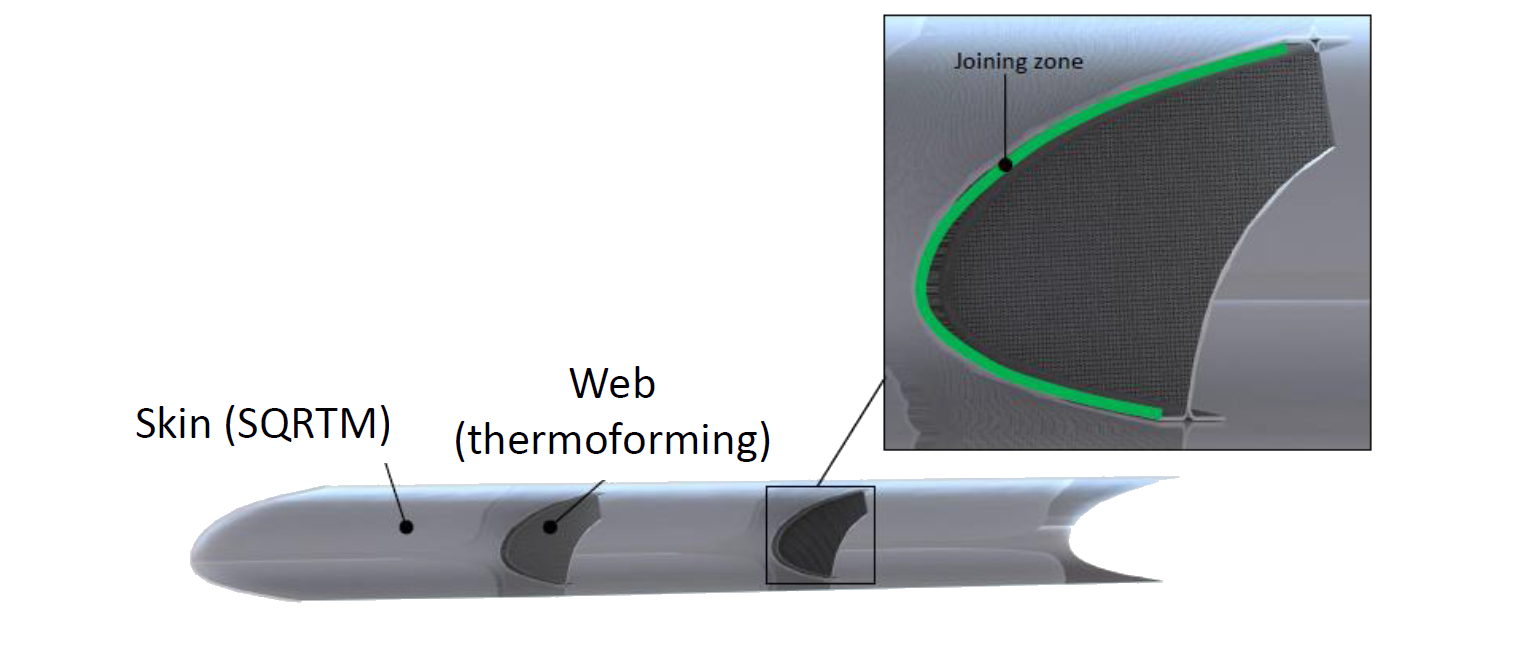
Начатый в сентябре 2018 года, этот 42-месячный проект продвинет процессы термоформования 3R-композитов для высокообъемного производства, экономически эффективный ремонт и сборку 3R-композитов через термореактивную сварку и улучшенное клеевое соединение. Эти технологии будут продемонстрированы в двух аэрокосмических демонстраторах: секции композитного обтекателя вентилятора с кожей, отлитой методом RTM, и поперечным жестким ребром, клеено-соединенным с термоформированным продольным жестким ребром; и секции переднего ребра крыла с термоформированными ребрами, сваренными с кожей, изготовленной тем же квалифицированным RTM (SQRTM). CIDETEC также исследует рециклинг материалов и деталей из 3R-композитов и оценивает преимущества этой технологии по сравнению с традиционными композитами, используя методы оценки жизненного цикла (LCA) и стоимости жизненного цикла (LCC).
3R эпоксидный витример
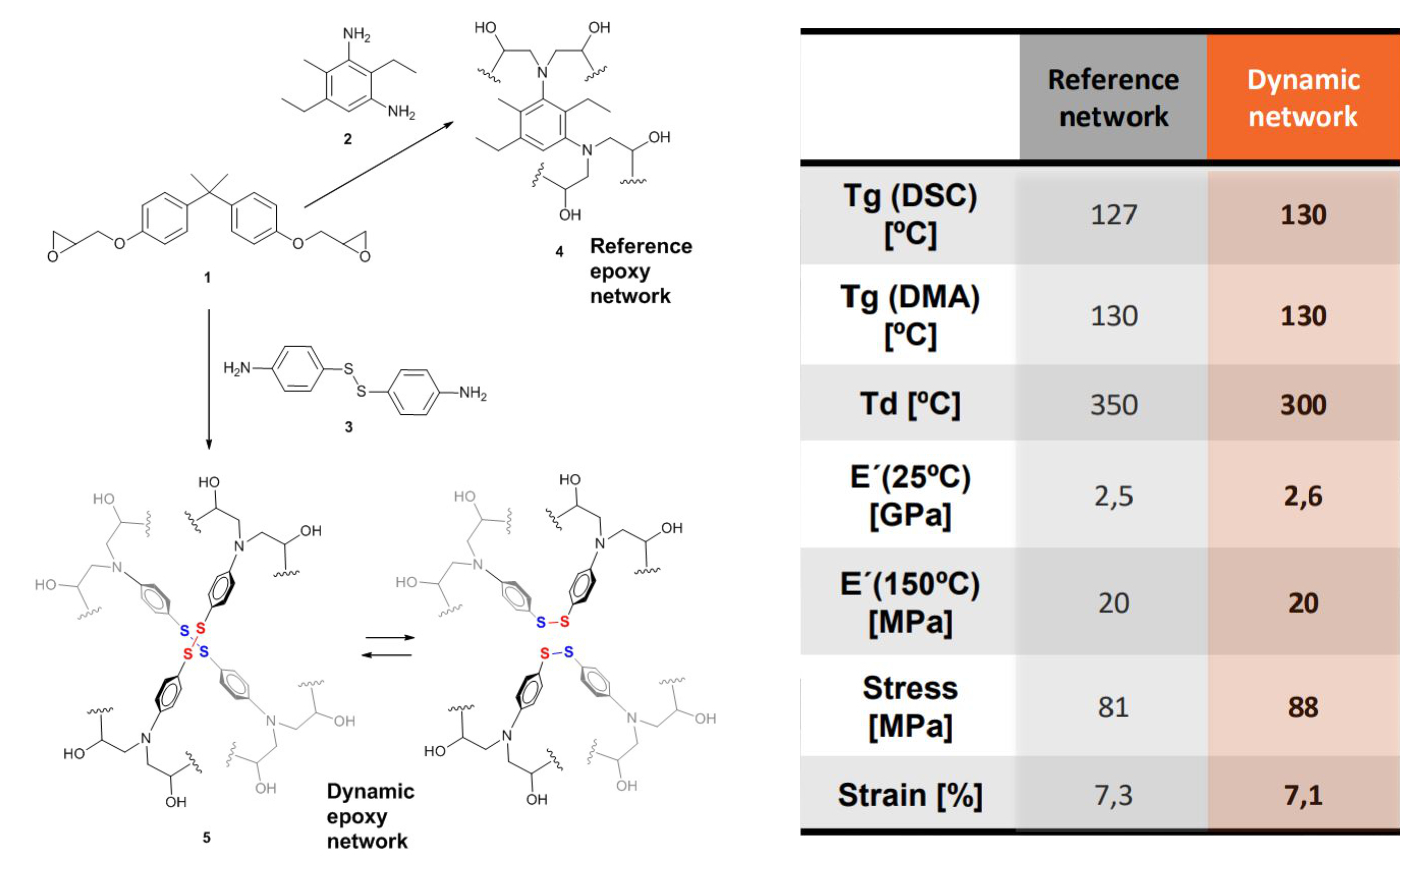
«Динамическую химию можно классифицировать на два типа: диссоциативную и ассоциативную», — объясняет Алаитс Рекондо, руководитель отдела полимеров и композитов CIDETEC. Она отмечает, что при диссоциативной химии перекрестные связи разрываются. «Материалы таким образом теряют целостность при термоформовании и рециклинге из-за разорванных связей». CW писала об этом типе химии через термореверсивно перекрестно-связанную смолу Evonik (Эссен, Германия) на основе реакций Дильса-Альдера и эпоксидный отвердитель Recyclamine от Connora, позволяющий расщеплять перекрестные связи. Это достигается путем погружения композитов Recyclamine в растворитель с низким pH при повышенной температуре, преобразуя смолу в термопластиковую эпоксидную, освобождая непрерывное волокнистое армирование, чтобы и смола, и волокно могли быть повторно использованы. Примечание: Recyclamine была приобретена в 2019 году Aditya Birla Chemicals (Мумбаи, Индия) и теперь используется в рециклируемых эпоксидных смолах Epotec.
Однако 3R-смолы CIDETEC отличаются. «Наша химия ассоциативная, поэтому перекрестные связи никогда не разрываются», — отмечает Рекондо. «Наши смолы — витримеры». CW представляла витримеры в статье Джефа Слоуна 2020 года о Mallinda (Денвер, Колорадо, США). «Поэтому смолы ведут себя как термопласты во всех процессах обработки», — объясняет она, — «из-за динамического обмена при нагреве — для нас это происходит в ароматических дисульфидных связях — но смолы всегда остаются термореактивными. В отличие от многих витримеров, 3R-смолы не требуют катализаторов. Но мы можем использовать катализаторы, если необходимо, для удовлетворения различных требований к быстрому отверждению/мгновенному отверждению или отверждению при комнатной температуре».
CIDETEC начала исследования витримеров с мягких эластомерных материалов в поисках свойств самоисцеления. «Мы использовали коммерчески доступный динамический отвердитель и потом поняли, что он также является отвердителем для эпоксидных смол», — говорит Рекондо. Первоначальные промышленные формулировки 3R-эпоксидных смол показали свойства, сравнимые с текущими аэрокосмическими эпоксидными смолами (Рис. 1). «Увидев большой потенциал перерабатываемых и рециклируемых смол для аэрокосмики, это теперь одна из наших основных областей исследований».
Нереа Маркайде, координатор проекта AIRPOXY в CIDETEC, объясняет, что потенциал действительно велик: 3R-термоформование позволяет высокообъемное производство композитов, которое значительно быстрее и дешевле по сравнению с автоклавом, 3R-ремонт на 50% дешевле текущих методов клееного композитного накладки, 3R-сварка снижает стоимость сборки на 55% по сравнению с текущим клеевым соединением, а 3R-клеевое соединение надежнее текущих методов. В конечном счете, CIDETEC предвидит семью 3R-смол и клеев для улучшения стоимости и устойчивости производства аэрокосмических конструкций.
Препрегирование, RTM и термоформование
CIDETEC, отвечающая за формулировку аэрокосмической 3R-смолы, определила лучшую формулировку смолы для демонстрационных испытаний. Эта система для инфузии смолы или RTM имеет Tg 170 °C сухую/150 °C влажную, вязкость 200 центипуаз при 70 °C и низкое влагопоглощение (2–3%). Она может быть сформулирована как одно- или двухкомпонентная система с типичным отверждением в течение одного часа при 130 °C и пост-отверждением 30 минут при 180 °C.
CIDETEC использовала эту 3R-формулировку смолы для импрегнирования пятиносового сатина (5HS) ткани Chomarat (Ле Шейлар, Франция) из углеродного волокна среднего модуля в непрерывном процессе препрегирования. Этот препрег затем использовался Leibniz-Institut für Verbundwerkstoffe (IVW, Кайзерслаутерн, Германия) для производства многослойных плоских и 3D-формированных 3R-ламинатов методом непрерывного прессования (CCM).
3R-ламинаты также изготавливались с использованием RTM для инфузии 5HS и однонаправленных (UD) тканей с использованием параметров процесса, оптимизированных для 3R-смолы Eurecat (Барселона, Испания). Ingeniería y Desarrollos en Composites (IDEC, Араба, Испания) продемонстрирует производство RTM в промышленной среде с использованием той же смолы, пока начинаются испытания для производства кожи RTM и поперечного жесткого ребра для демонстратора подкомпонента обтекателя вентилятора 0,5 м x 0,5 м.
В то же время Coexpair (Намюр, Бельгия) и Sonaca (Шарлеруа, Бельгия) объединят препрег Hexcel (Стамфорд, Коннектикут, США) HexPly 8552 устойчивый к разрыву эпоксидный препрег с 3R-пленкой смолы — которая позволит сварку (см. ниже) — для производства изогнутой носовой структуры для 1-метрового демонстратора подкомпонента переднего ребра с использованием того же квалифицированного процесса RTM (SQRTM) (см. «SQRTM обеспечивает детали близкой к чистовой форме»).
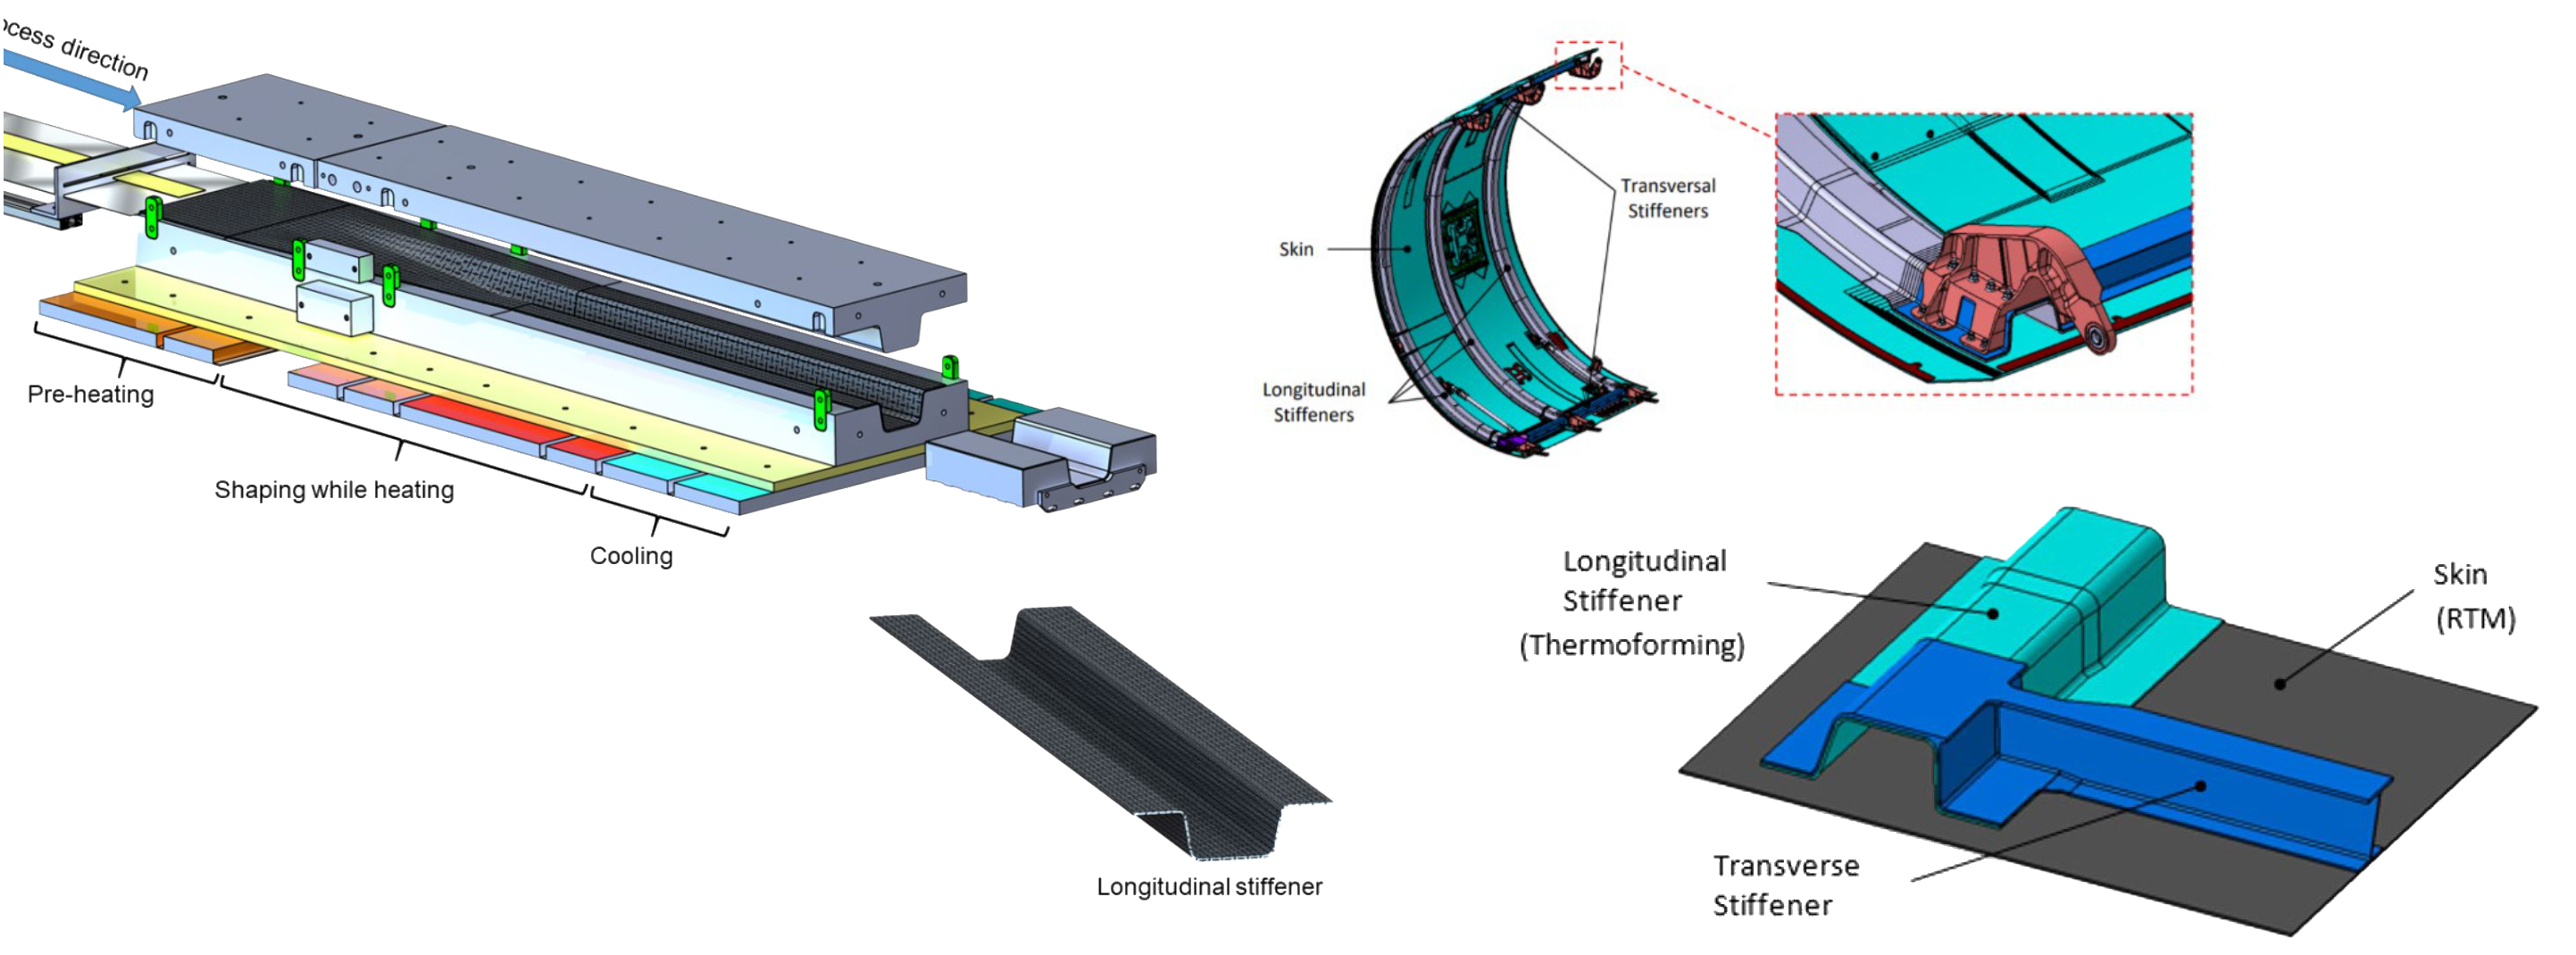
Рис. 2. Демонстратор подкомпонента обтекателя вентилятора
IDEC будет курировать склеивание 3R-ламинатных жестких ребер и кожи с использованием 3R-клееной пленки. IDEC изготовит кожу и поперечный жесткий ребром с использованием RTM, а EireComposites изготовит продольный жесткий ребром с использованием CCM. Фото: IVW (слева и снизу справа) и IDEC (сверху справа)
И препрег, и плоские 3R-ламинаты RTM также использовались для демонстрации термоформования. Симуляции основаны на микро- и макроскопических моделях конечных элементов (FEM), разработанных Altair Engineering (Антуан, Франция), IVW-оптимизированном дискретном прессовании (DCM или штамповке) и процессах CCM для 3R-материалов. EireComposites (графство Голуэй, Ирландия) использует DCM для производства ребер и продольных жестких ребер для демонстраторов, в то время как IVW производит продольные жесткие ребра с использованием CCM. Оба процесса используют около 20 бар давления при нагреве примерно до 210 °C, с последующим охлаждением детали в закрытой форме (Рис. 2). Испытания под руководством Eurecat показали, что термоформированные 3R-композитные детали соответствуют типичным требованиям аэрокомпозитов, включая <2% пористость. Также было установлено, что межслойная сдвиговая прочность (ILSS) для термоформированных ламинатов с 5HS составляла примерно 80% (43 МПа) от показателей для RTM-деталей (54 МПа).
Склеивание, сварка, SHM и ремонт
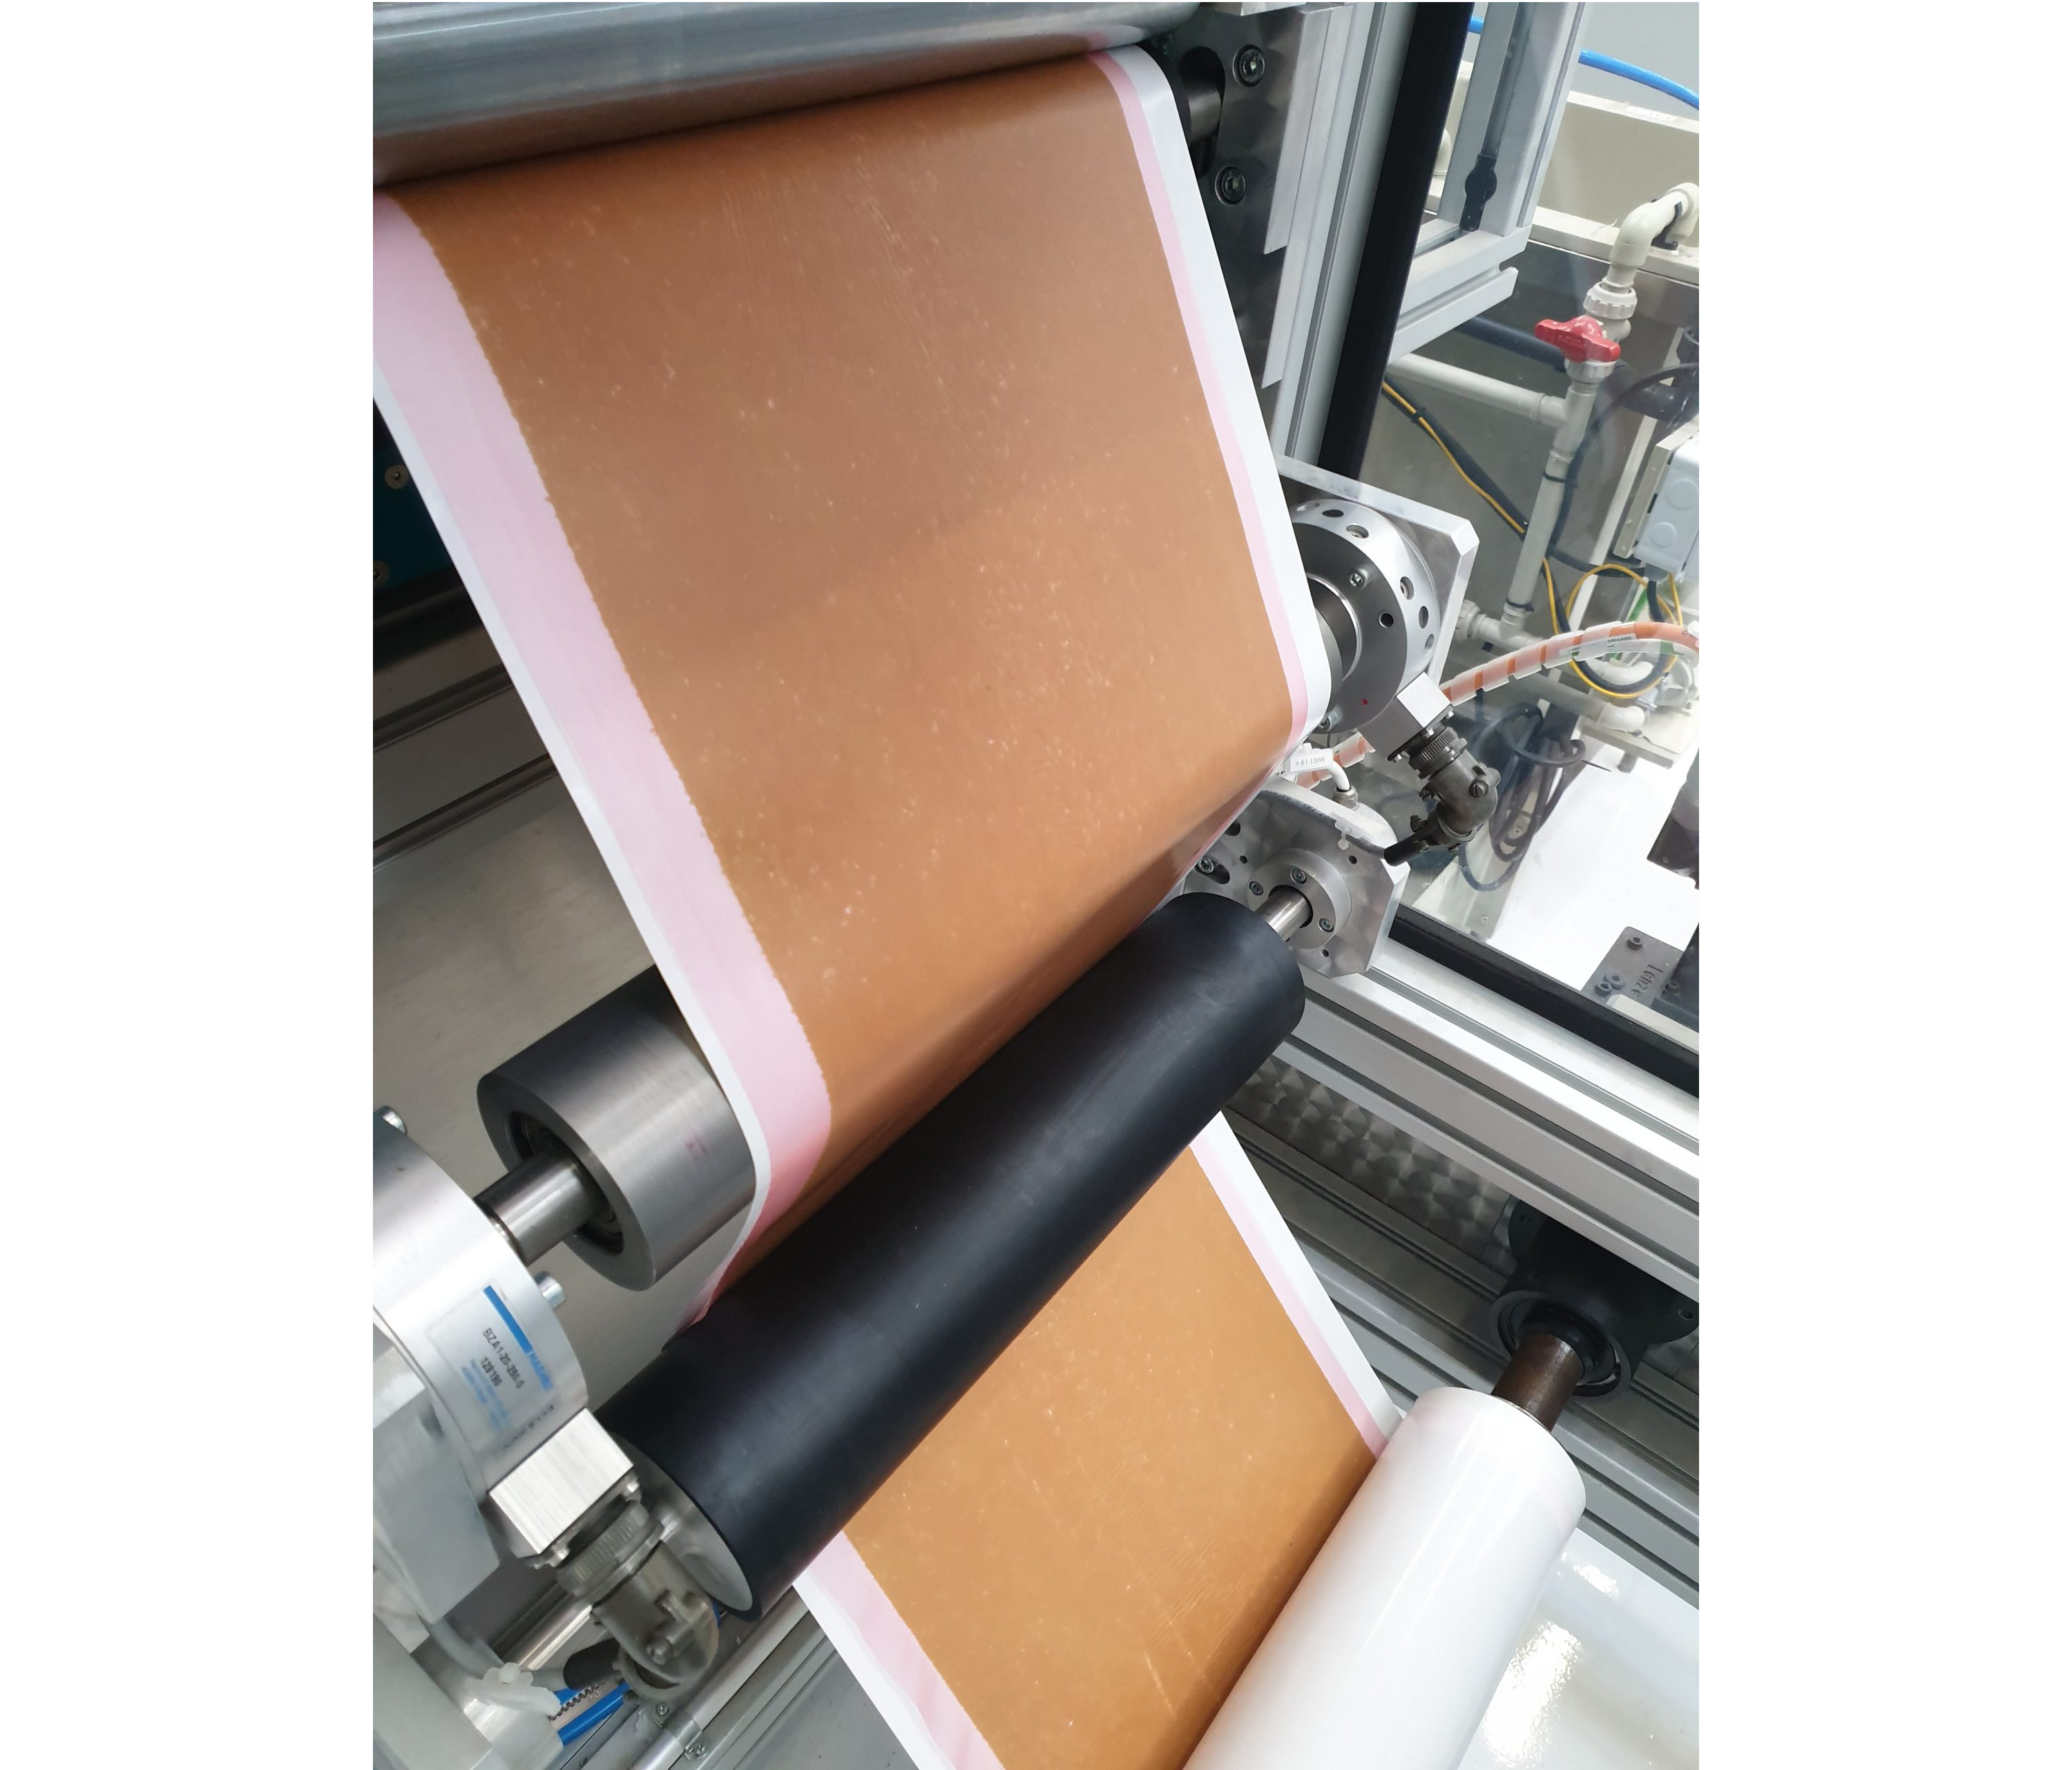
CIDETEC переформулировала 3R-смолу для оптимизации клеевого соединения и произвела первые 3R-клееные пленки в феврале 2020 года. «Использование динамической смолы как в субстратах, так и в клее», — объясняет Рекондо, — «достигает химического склеивания в стыке благодаря перестраиванию дисульфидных связей, что улучшает целостность стыка». IDEC будет курировать склеивание жестких ребер и кожи с использованием 3R-клееной пленки для производства демонстратора подкомпонента обтекателя вентилятора (Рис. 2).
Динамическая химия 3R-смол также позволяет создавать ковалентные связи между двумя 3R-композитными ламинатами при соединении с использованием тепла и давления — процесс, описываемый CIDETEC как термореактивная сварка. Это будет использоваться EireComposites для соединения штампованных 3R-ламинатных ребер с носовой частью SQRTM для демонстратора переднего ребра крыла (Рис. 3). Оптимизированные параметры сварки были разработаны IVW для 3R-ламинатов. Особенно, носовая часть SQRTM, изготовленная с коммерческим препрегом, интегрирует дополнительную 3R-пленку смолы на поверхности для сварки двух стенок. «Процесс проведения сварки на уровне демонстратора сейчас изучается», — отмечает Рекондо.
В рабочем пакете 4 — структурный мониторинг здоровья (SHM) и ремонт, IVW исследовал ремонтопригодность дефектов, таких как разслоение и отсоединенные швы сварки в 3R-композитах. Команда ремонтировала разслоения путем нагрева зоны дефекта до температуры ремонта 220 °C и приложения постоянного давления консолидации 20 бар при постоянной температуре.
Лаборатория композитов и умных материалов (CSML) Университета Иоаннины (Иоаннина, Греция) оценила эту технику ремонта как успешную с использованием механических испытаний, а также различных методов неразрушающего контроля (НДК), включая фазированную массивную ультразвуковую диагностику, инфракрасную термографию, акустическую эмиссию, импедансную спектроскопию и метод изменения электрического сопротивления (ERCM). Эта инновационная многоплатформенная методология НДК обеспечила глубокое обнаружение повреждений и ключевую информацию об эволюции процесса повреждения.
В терминах эффективности ремонта, по испытаниям ILSS, 3R-композиты продемонстрировали 72% восстановления исходных механических свойств после ремонта и восстановление ≈90% в испытаниях на удар с низкой скоростью при энергии удара 9 и 15 джоулей.
Рециклинг и AIRPOXY 2
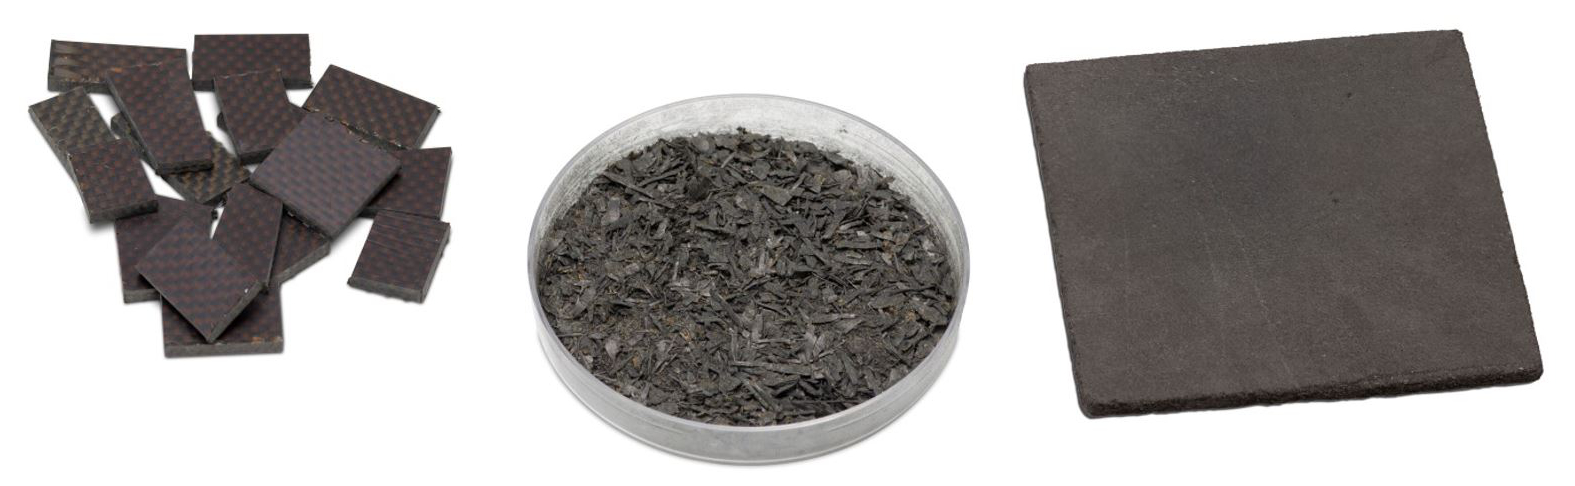
Хотя рециклинг не рассматривается в рамках проекта AIRPOXY, CIDETEC продемонстрировала, что отходы можно измельчить и переплавить, например, методом прессовки при 210 °C. Однако, аналогично процессу, используемому Connora, 3R-ламинаты также можно погрузить в раствор, содержащий мягкое восстанавливающее вещество, которое, как объясняет Рекондо, «нарушает динамическую сеть и поэтому растворяет смолу, позволяя ей выпадать в осадок и быть восстановленной в виде порошка». Она отмечает, что этот процесс растворения можно ускорить нагреванием до температур до 100 °C. «Порошок затем может быть повторно использован для второго композитного применения, но это все еще находится в стадии исследования», — говорит Рекондо.
«Для рециклинга отходов мы думаем, что возможно два-три цикла», — продолжает она. «Но для реальных приложений конца срока службы всегда будет выветривание детали и другая деградация материала после многих лет службы. В этих случаях мы думаем, что возможно не более одного рециклинга. Второе применение материала будет нормальным, но, вероятно, не третье. Это часть того, что мы тестируем сейчас, сначала для промышленных 3R-смол, пока мы завершаем полную характеристику 3R-материалов».
Оба демонстратора также будут завершены в этом году, говорит Маркайде. «Затем мы перейдем к механическим испытаниям этих демонстраторов, включая оценку повреждений и ремонта. Наша цель — достичь TRL 5 к моменту завершения в 2022 году». А что потом? «Мы планируем другой проект, AIRPOXY Часть II», — говорит она, — «для продолжения оптимизации процессов и продолжения механической характеристики, а также валидации и сертификации материалов и процессов. Нам понадобится второй проект, чтобы вывести технологию на рынок».
Способность термоформировать и сваривать эпоксидные аэрокосмические детали кажется технологией, практически созданной для городской воздушной мобильности. «Мы должны теперь думать, как предоставить то, что понадобится этим секторам», — добавляет Маркайде, отмечая, что дорожная карта коммерциализации действительно будет одним из результатов в AIRPOXY Часть I. «Рециклинг также является необходимым решением, которое еще не требуется для композитов, но будет в будущем. Мы хотим быть готовыми».
Смола
- Цены на объемные смолы растут: ключевые драйверы и прогноз рынка
- TerraVerdae запускает новые смолы PHA для пузырно-литой пленки, литья под давлением и термоформования
- Деревообработка и эпоксидная смола: защита, консервация и покрытие деревянных поверхностей
- Композиты графен-полимер для высокопроизводительных суперконденсаторов: всеобъемлющий обзор
- Оптимизация производства композитов: кастомные ультразвуковые датчики для контроля процесса (проект CosiMo)
- Sicomin поставляет высокопроизводительные эпоксидные смолы для инновационного летающего автомобиля ENATA Aerospace
- Hexion запустила передовие двухкомпонентную эпоксидную систему для оптимизации авиационного композитного про…
- AMRC и Prodrive сотрудничают для пионерирования перерабатываемого композитного производства
- SumikaExcel 5003P: повышение вязкости трещин и снижение микротрещин в эпоксидных композитах
- Консорциум IRG CosiMo нацелен на массовое производство термопластиковых композитов для авиации и автопрома