



Безинструментальная смольная инфузия для композитных деталей класса А
Производство композитных деталей с отделкой класса А — не Святой Грааль — есть много компаний, которые делают это на регулярной основе. Однако делать это с помощью смольной инфузии без дорогих инструментов или гелькоутов и со скоростью одна деталь в час? Что ж, это нечто уникальное.
От пластиков к композитам
Plastics Unlimited была основана 25 лет назад Терри и Нэнси Киффер, объясняет их сын Дакота Киффер, директор по продажам и маркетингу компании. «Они были фермерами в Айове и начали искать новую растущую отрасль», — объясняет он, — «Они подумали, что пластики будут лучше, чем сварка или столярное дело, и не хотели конкурировать с соседями. Они рассматривали литье под давлением, ротационное литье и переработку пластиков, но затем наткнулись на термоформование и действительно поняли его». (Термоформование использует тепло и вакуум/давление для формовки термопластичных листов в изогнутые детали.)
Затем родители Киффера столкнулись с компанией, производящей детали из стекловолокнисто-усиленного пластика (FRP). «Они увидели, насколько прочен FRP, но также то, что это требует длинного многошагового процесса, примерно четыре часа на деталь — так что производилось только две детали в день», — продолжает он. «По сравнению с нашим производством пластиков, они почувствовали, что это слишком медленно. Мы выпускали детали каждые 2–6 минут — может быть, даже производя 5–6 деталей одновременно — то есть тысячи деталей в день». Чтобы преодолеть разрыв, отец Киффера придумал идею использования термоформированной пластиковой оболочки как инструмента.
Результатом стал безинструментальный процесс производства композитных деталей, который Plastics Unlimited называет Tool-less Engineered Composite (TEC). «Он удаляет этапы гелькоута и снятия с инструмента», — говорит Киффер. «Также, когда вы термоформируете, вы можете инспектировать поверхность класса А и убедиться, что она идеальна». Другими словами, поверхность класса А не скрыта под композитным ламинатом. «Все, что требовалось — это единственный термоформирующий инструмент, и процесс все еще имел смысл для наших клиентов пластиковых деталей».
Патентованный композитный процесс
Киффер отмечает, что композит комбинирует два материала для создания лучшего материала, чем каждый компонент по отдельности. «Мы комбинируем два разных типа материалов и два разных процесса для создания лучшего продукта». В частности, продукт, включающий пластик, смолу и стекловолокно, для предложения уникального набора преимуществ. «Пластики работают намного лучше при ударе, чем гелькоуты», — объясняет он. «Также возможно печатать любую текстуру или дизайн на пластике, например камуфляжный узор. Пластики также дают большую глубину изображения без полировки после, что устраняет вторичные финишные операции».
В то же время, по сравнению с распылением рубленого волокна в процессе открытой формовки, эта запатентованная технология обеспечивает более высокое содержание волокна, более высокое качество и отсутствие/низкое количество летучих органических соединений (VOC). Он указывает, что распыление рубленого волокна на пластик для ванн и спа не запатентовано. «Мы всегда используем вакуумную инфузию для изготовления FRP-части продукта», — говорит Киффер, добавляя: «наши детали имеют гладкую отделку, поэтому мы больше похожи на легкий RTM с каул-пластинами. Мы всегда выходим на следующий уровень. Клиенты приходят к нам с проблемой, и мы пытаемся найти решение, работающее для их нужд. Мы очень инновационны и патентуем свои новые разработки».
Примеры деталей
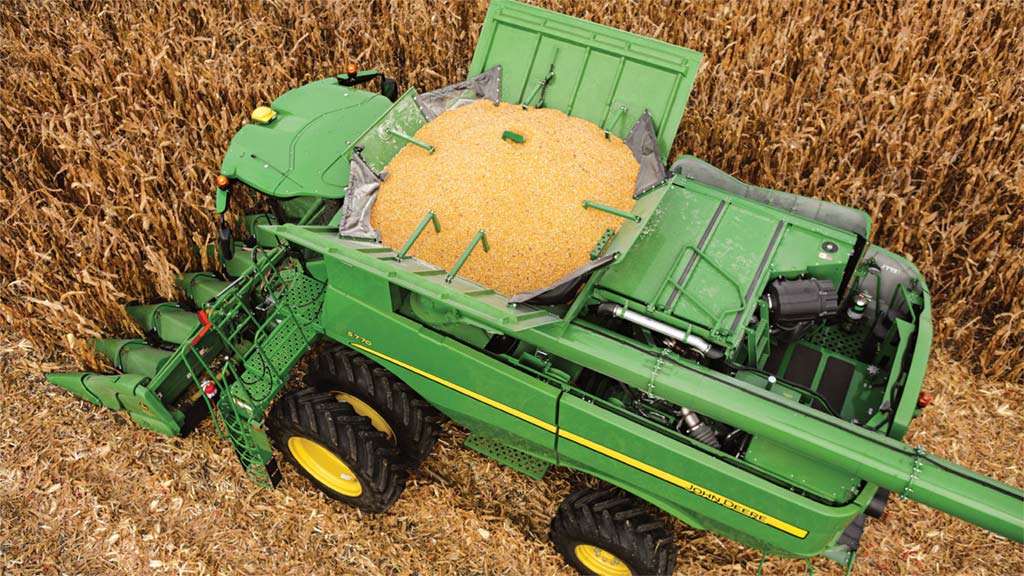
Одна из деталей, которые Plastics Unlimited производит этим процессом — расширение зернобункера для комбайнов John Deere, производимых Deere & Company (Молин, штат Иллинойс, США). «Это самая верхняя часть комбайна, которая открыта, где сидит зерно», — объясняет Киффер. «По сравнению с оригинальным стальным бункером, наш более долговечен. Мы делаем его с гладкой отделкой внутри и зеленым John Deere снаружи с черными вставками в углах. Это самое большое доступное расширение зернобункера и оно может складываться плоско. Это более инженерированный продукт по сравнению с конкурентами, с добавлением пены и ребер для увеличения жесткости». Некоторое стальное усиление также требуется, что фактически литуется внутрь, говорит Киффер, «а не вторично склеивается».
Это сочетание материалов и процесса придает готовой детали много жесткости. «У нас есть видео падения бетонных блоков на эти детали», — говорит Киффер. Литая стальные крепежи, говорит он, обеспечивают прочность на вырыв в 4–5 раз выше, чем при вторичном склеивании с использованием стандартных метакрилатных клеев.
Plastics Unlimited может производить до 2500 таких деталей в месяц, при этом некоторые панели измеряют 5 на 7 футов. «Это потребовало бы дорогих инструментов, если бы не делалось нашим методом», — говорит Киффер, отмечая, что TEC можно использовать для довольно больших деталей — до 8 на 11 футов. «Наши детали могут иметь больше формы и геометрии против стали. Это важно для наших клиентов, потому что это позволяет им дифференцироваться через стиль. Наша УФ-стойкость также лучше большинства гелькоутов».
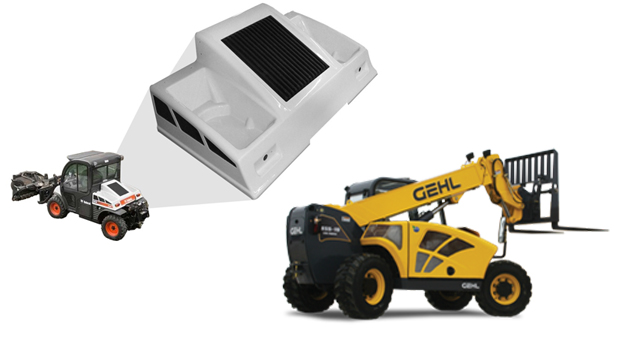
Plastics Unlimited поставляет детали для ряда компаний, включая Harley-Davidson и телескопические подъемники Gehl. «Мы также делаем мягкие на ощупь детали, которые выглядят и ощущаются как кожа», — говорит Киффер. Компания также изготовила грузовиковые компоненты для Navistar и детали для рекреационных транспортных средств (RV) для Winnebago. «Мы предпочитаем серийное производство, от 100 000 деталей в год до нескольких сотен».
Киффер признает, что литье длинных волокон (LFI) и реакционное литье (RIM) являются конкурирующими процессами, «но детали не такие структурные, как наши. Например, зернобункер комбайна вмещает 400 бушелей, что оказывает силу 10 тонн. Детали RIM, которые не сильно усилены, просто не могут удовлетворить такой тип нагрузочных требований, и инструментарий RIM очень дорог».
Продолжение разработки
«Мы делаем много НИОКР с нашими клиентами», — говорит Киффер. «Мы исследуем разные смолы, пены, ламинаты, слои усиления и отделки, а затем показываем им прототипы, чтобы они могли быстро проводить тесты. Мы попытаемся сделать деталь более технологичной, глядя на то, как снизить стоимость и улучшить производительность, плюс соответствовать различным эксплуатационным требованиям, таким как экстремальные горячие и холодные температуры и удар».
Plastics Unlimited имеет 100 000 кв. футов производственного пространства и 75 сотрудников, включая команду из трех инженеров. Её 5-осевой станок Thermwood CNC позволяет производить инструментарий внутри компании и также быстрое прототипирование, последнее важно для клиентов, так как они стремятся сократить сроки разработки.
«Мы также работаем с компаниями массового транзита и аэрокосмической отрасли», — продолжает он. «Много метро интерьеров сейчас FRP с гелькоутом плюс алюминиевая структура за ним. Им нужно легкое, но также косметическое качество поверхности. Мы смотрим на широкий спектр применений, включая медицинское, электротехническое и строительное».
Компания также смотрит на термоформование углеродно-волокнисто-усиленных пластиков (CFRP). «Мы формовали Tepex и Polystrand материалы и работаем над различными разработками с медицинским клиентом», — говорит Киффер. «Мы можем использовать высококачественные пластиковые материалы вроде Kydex и подложить их CF/эпоксидную для аэрокосмики, или материалы вроде полиуретана, поликарбоната и ABS, которые дают хорошую внешнюю отделку и являются экономичными. За этими последними пластиками мы можем использовать стекловолокнисто-усиленные полиэфирные, винилэфирные или эпоксидные ламинаты».
Plastics Unlimited работает на пересечении пластиков, металлов и композитов, говорит Киффер. «Наши детали обычно на 30–40% легче стали. Но мы находим, что рынку все еще нужно довольно много образования о том, что такое композиты и что они могут делать». Тем не менее, компания видит большой потенциал для будущего роста. «Не все материалы работают вместе, и особенно не все смолы работают со всеми пластиками», — отмечает он. «Мы сделали так много тестирования и разработок за годы, что понимаем ландшафт и возможности очень хорошо. У нас уникальная экспертиза и мы предлагаем уникальный спектр возможных решений».
Смола
- Мастерство Kubernetes на Azure: проверенные инструменты, советы и лучшие практики
- Мастерство облачных вычислений: ключевые паттерны и essential тулы для современной архитектуры
- Kraiburg Thermolast K Smooth-Touch TPE: премиальное тактильное качество для упаковки и потребительских деталей
- Компоненты высокопроизводительных манипуляторов для эффективной автоматизации Pick & Place
- Оптимизация производства композитов: кастомные ультразвуковые датчики для контроля процесса (проект CosiMo)
- Устойчивые эпоксидные смолы: перерабатываемые, ремонтопригодные и рециклируемые решения для композитных аэ…
- Victrex инвестировала в Bond High Performance 3D Technology для ускорения 3D-печати деталей из PAEK
- Основные инструменты и оборудование для сварки: полное руководство для начинающих
- Профессиональные финишные процессы для деталей и компонентов
- Ежедневное и периодическое обслуживание горных конвейеров и их компонентов