



Освоение резьбы и установки вставок в 3D-печати: лучшие практики
Есть одна фундаментальная вещь, которую вы должны знать о нарезке резьбы и сборке вставок в 3D-печатные детали: то, что вы можете и не можете произвести, зависит от материальных свойств и детали, и вставки. Вторая вещь, которую стоит держать в уме: стоит проектировать для стандартных резецов и вставок всякий раз, когда это возможно.
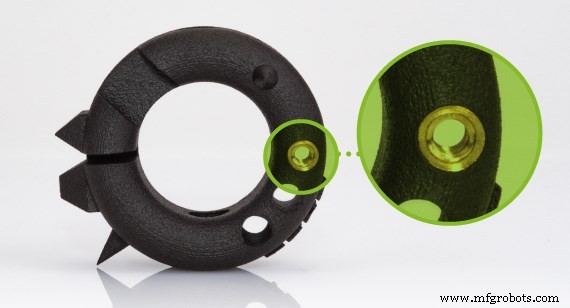
Детали SLS и MJF с термоустановочными вставками
Нейлоновые детали, напечатанные с использованием процессов селективной лазерной спекции (SLS) или Multi Jet Fusion (MJF), могут использовать стандартные размеры латунных термоустановочных вставок. Почему латунь? Латунь — мягкий металл с низкими температурами отжига. Перед тем как вставки устанавливаются в отверстия, они быстро нагреваются паяльником. Это деформирует нейлон, позволяя ему течь и заполнять пустоты вокруг вставки, обеспечивая надежный захват вставки после остывания. Использование латунной термоустановочной вставки в вашем дизайне также может помочь обеспечить долговечность. Если вам нужна термоустановочная вставка, отличная от латунной, вставки из алюминия или нержавеющей стали также являются опцией.
Прочность термоустановочных вставок в деталях SLS и MJF
Мы провели внутренние испытания на растяжение термоустановочных вставок, установленных в нейлонах, и вот что можно ожидать. Хотя много переменных вступает в игру, более крупные и длинные вставки, несущие большую площадь поверхности, прочнее меньших. Наше тестирование предполагает максимальные нагрузки от примерно 100 фунтов для очень маленьких вставок до, в некоторых случаях, более 700 фунтов для наших крупнейших вставок. Это дает некоторое представление об ограничениях, но мы рекомендуем тестировать функциональность для вашего конкретного приложения, особенно если ваша деталь будет видеть внезапные, повторяющиеся и/или неравномерные нагрузки. Также важно знать, что более длинные/высокие вставки эквивалентного резьбового размера прочнее коротких. Количество добавленной прочности варьируется по размеру вставки, но наши тесты указывают, что высокие вставки добавляют примерно 30% растяжной прочности по сравнению с более короткими вставками.
Детали SLA с вставками на прессовку
Стиль вставки отличается для деталей, напечатанных с использованием процесса стереолитографии (SLA). В этом случае используются стандартные вставки на прессовку. Они не требуют нагрева для установки. Вместо этого эти вставки на прессовку усиливаются эпоксидной смолой для дополнительной прочности и безопасности.
Нарезка резьбы в деталях SLA, SLS, MJF
Нарезка резьбы в отверстиях 3D-печатных пластиков менее распространена, чем сборка вставок. В вашем случае, однако, нарезка резьбы может быть предпочтительнее вставок, если поддержание согласованной эстетики критично или если металлические свойства не желательны. Мы держим на складе стандартные размеры резецов, но если есть что-то, что вам нужно, просто спросите. Вот список наших обычно имеющихся в наличии термоустановочных вставок, вставок на прессовку и резецов. Мы можем работать с вами для обеспечения правильной глубины.
Наличные вставки и размеры резецов
Наличные термоустановочные вставки для нейлоновых деталей |
Наличные вставки на прессовку для SLA деталей |
Размеры резецов для SLA деталей |
Размеры резецов для пластиковых деталей |
||
СТАНДАРТ |
МЕТРИЧЕСКИЙ |
NPT |
|||
0-80 |
0 - 80 |
0 - 80 |
M1.2 x .25 |
1/16 - 27 |
2-56 |
2-56 |
2 - 56 |
1 - 64 |
M1.4 x .25 |
1/8 - 27 |
4-40 |
4-40 |
4 - 40 |
1 - 72 |
M1.6 x .35 |
1/4 - 18 |
6-32 |
6-32 |
6 - 32 |
2 - 56 |
M2 x 0.4 |
1/2 |
8-32 |
8-32 |
8 - 32 |
3 - 48 |
M3 x 0.5 |
3/8 - 18 |
10-24 |
10-24 |
10 - 24 |
3 - 56 |
M4 x 0.7 |
10-32 |
|
10-32 |
10 - 32 |
4 - 40 |
M5 x 0.8 |
1/4"-20 |
|
1/4"-20 |
3/8 - 16 |
4 - 48 |
M6 x 1.0 |
1/4"-28 |
|
M1.6 x 0.35 |
1/4 - 20 |
5 - 40 |
M8 x 1.0 |
5/16"-18 |
|
M2 x 0.4 |
5/16 - 18 |
6 - 32 |
M8 x 1.25 |
3/8"-16 |
|
M2.5 x 0.45 |
M1.6 - .35 |
6 - 40 |
M12 x 1.75 |
1/8"-27 |
|
M3 x 0.5 |
M2 - 0.4 |
8 - 32 |
M14 x 1.0 |
1/2"-13 |
|
M4 x 0.7 |
M2.5 - 0.45 |
8 - 36 |
M18 x 1.0 |
M2 x 0.40 |
|
M5 x 0.8 |
M3 - 0.5 |
10 - 24 |
M20 x 1.5 |
M2.5 x 0.45 |
|
M6 x 1 |
M3.5 - 0.6 |
10 - 28 |
M3 x 0.50 |
||
M8 x 1.25 |
M4 - 0.7 |
10 - 32 |
M3.5 x 0.60 |
||
M5 - 0.8 |
12 - 24 |
M4 x 0.70 |
|||
M6 - 1.0 |
1/4 - 20 |
M5 x 0.80 |
|||
M8 -1.25 |
1/4 - 28 |
M6 x 1.00 |
|||
3/8 - 16 |
M8 x 1.00 |
||||
3/8 - 18 |
M8 x 1.25 |
||||
3/8 - 24 |
|||||
7/16 - 20 |
|||||
7/16 - 14 |
|||||
1/2 - 12 |
|||||
1/2 - 20 |
|||||
3/4 - 16 |
|||||
5/8 - 18 |
|||||
9/16 - 18 |
|||||
15/16 - 16 |
|||||
Проектирование для нарезки резьбы и вставок в пластиковых 3D-печатных деталях
При определении типа и размера резеца или вставок, которые вам понадобятся, обязательно предоставьте нам технические чертежи, четко указывающие размер резьбы, шаг и требования к глубине. При проектировании для термоустановочных вставок, следуйте руководству в таблице ниже для лучшей посадки. Хотя мы не можем гарантировать размер посадки или глубину вставок, мы обеспечиваем их во флюсе с поверхностью детали. В некоторых случаях мы строили кастомные приспособления для определенных требований клиентов.
Требования дизайна для термоустановочных и вставок на прессовку:
- Минимальная толщина стенки: 0,030 дюйма (0,762 мм)
- Минимальное расстояние до смежных элементов: 0,250 дюйма (6,35 мм)
- Максимальная высота смежных элементов: 4,0 дюйма (101,6 мм)
Нарезка vs зачистка резьбы в металлических 3D-печатных деталях
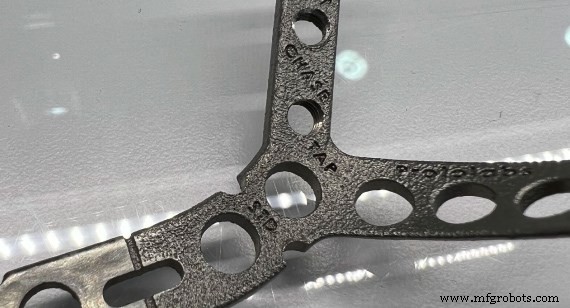
Если вы ищете функциональную резьбу для металлического прототипа, вы должны смоделировать и напечатать структуру резьбы. После построения эта спиральная структура может быть зачищена ручным резецом для обеспечения функциональности. Это достаточно функционально для многих не-прецизионных приложений, и это намного дешевле и быстрее, потому что это отрицает необходимость в полной механической обработке. Некоторые клиенты предпочитают зачищать резьбу сами, но мы можем сделать это за относительно небольшую стоимость. Недостаток самозачистки резьбы в том, что выравнивание и качество резьбы не будут такими точными. Если у вас необычная ориентация на ваших напечатанных резьбах, это может привести к незначительной потере конечной позиционной точности или выравнивания. По этой причине, если ваша деталь имеет производственные требования дизайна, рекомендуется, чтобы финальные резьбы были механически обработаны пост-построения для обеспечения точности. Механически обработанные резьбы могут удерживать гораздо более тесные допуски. Стоит отметить, что при выборе материалов, зачистка резьбы в Inconel 718 и кобальт-хроме сложна, так как эти металлы тверже самого резеца. Это делает маленькие резьбы особенно сложными в этих двух материалах.
Преимущества зачистки или нарезки резьбы для металлических деталей
Зачистка резьбы |
Нарезка резьбы |
|
Более быстрый лид-тайм |
✔ |
|
Экономичное ценообразование |
✔ |
|
Функциональный прототип |
✔ |
|
Прецизионная деталь |
✔ |
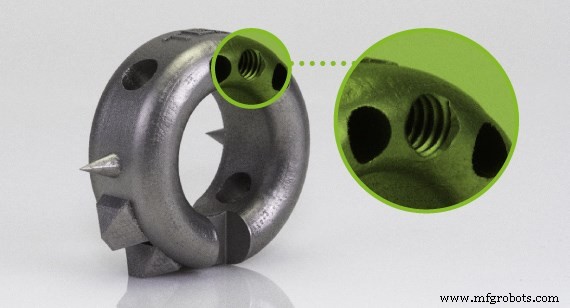
Проектирование для нарезки резьбы и вставок в металлических 3D-печатных деталях
Когда вы получаете котировку деталей, важно предоставить всю необходимую информацию о резьбе на технических чертежах. Мы можем рассмотреть любые технические чертежи для котировки, четко указывающие размер резьбы, шаг, класс посадки и требования к позиции.
Специальные запросы вставок и больше
Итак, это обзор того, как мы обычно удовлетворяем клиентов 3D-печати. Тем не менее, если у вас есть нестандартный дизайнерский запрос, не стесняйтесь спрашивать нас. Вы всегда можете прислать нам вставки, которые хотите, чтобы мы использовали, или мы можем заказать их для вас. Мы можем даже найти более крупные вставки для более крупных деталей. Нужны сдовельные шплинты, собранные? У нас есть вас. Просто спросите. Мы всегда рассматриваем вашу деталь с вашими дизайнерскими требованиями в уме. И не забывайте, что наши инженеры по приложениям здесь, чтобы помочь провести вас через лид-тайм, анализ стоимости и цели дизайна, когда речь идет о резьбе и вставках в 3D-печатных деталях.
Рейчел Хант — менеджер сервисной линии 3D-печати в Protolabs.
Промышленные технологии
- 3D-печать для турбинных деталей: ускорение разработки, производительности и устойчивости
- Освоение сварки Инконель: экспертные советы для высоконагруженных применений
- 4 проверенные стратегии добавления LTL-услуг в ваш брокеридж
- Victrex инвестировала в Bond High Performance 3D Technology для ускорения 3D-печати деталей из PAEK
- Умные стратегии дизайна для снижения затрат на кастомные детали и корпуса из листового металла
- Профессиональное руководство по 3D-печати долговечных форм для литья
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Как 3D-печать революционизирует аэрокосмику и оборону
- Освоение IIoT-управления активами: 4 ключевых совета и частые вызовы
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)