


Промышленное производство
Станок с ЧПУ
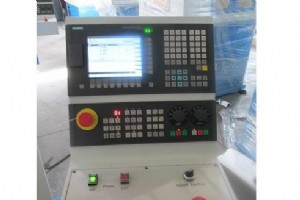
Аналогично Cycle Start. Кнопка NC Start используется для запуска выбранной программы и инициирования выполнения блоков NC в буфере MDI. Смотрите зеленую кнопку внизу: Контроллер SIEMENS SINUMERIK 808D
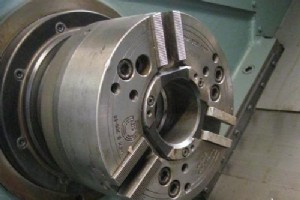
Используйте подходящий размер шестигранного ключа Всегда используйте шестигранный ключ правильного размера для откручивания винта. Иначе головка винта может быть повреждена, и для её удаления потребуется дополнительное время и усилия.
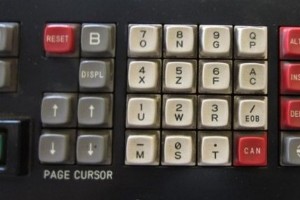
RESET после редактирования программы на Fanuc TC Наладчики всегда должны помнить: после внесения изменений в управляющую программу на станках с ЧПУ Fanuc TC (например, Gildemeister NEF 560) необходимо нажать кнопку RESET перед нажатием CYCLE START.
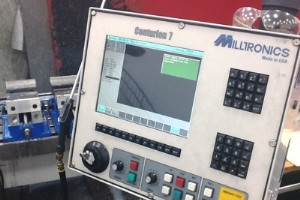
Milltronics Centurion 7 Полный перечень подготовительных функций (G-кодов) Milltronics Centurion 7. G-коды Centurion 7 используются, если наладчик программирует в текстовом режиме или MDI. Они также генерируются из конверсационных программ Centurion. При планировании текстового программирования обра
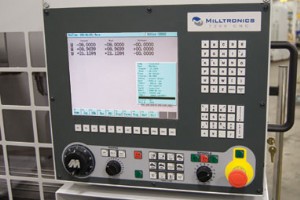
G-коды Milltronics для наладчиков, работающих на токарных станках с управлением Milltronics. Также см. G-коды для Milltronics Centurion 7: Milltronics Centurion 7 G Code List Milltronics CNC Control G-коды Milltronics для токарных станков G-кодФункция G00Быстрое позиционирование G01Линейная инт
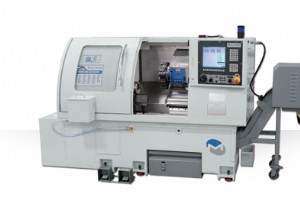
Полный список M-кодов Milltronics для наладчиков, работающих на токарных станках с управлением Milltronics. Milltronics M Codes для токарных станков Таблица M-кодов Milltronics (Токарные станки) M-кодФункция M00Останов программы M01Опциональный останов M02Конец программы M30Конец программы / Шп
Полный список G-кодов Milltronics для наладчиков, работающих на фрезерных станках с управлением Milltronics. Возможно, будет интересно: Milltronics G Code для токарных станков Milltronics M Codes для токарных станков Milltronics Centurion 7 G Code List Milltronics G Codes для фрезерных центров Сп
Полный список M-кодов Milltronics для фрезерных центров. Для M-кодов токарных станков Milltronics см. Milltronics M Codes for Lathes Milltronics M Codes для фрезерных центров Таблица M-кодов Milltronics (Фрезерные центры) M-кодФункция M00Останов программы M01Опциональный останов M02Конец програ
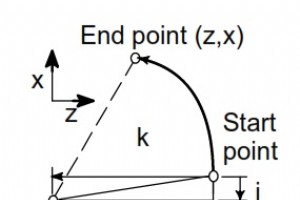
Круговая интерполяция Fanuc Команды круговой интерполяции Fanuc (G02, G03) используются для перемещения инструмента по дуге окружности. G02 — Круговая интерполяция по часовой стрелке. G03 — Круговая интерполяция против часовой стрелки. Как программировать круговую интерполяцию? На токарных станках с
Наладчики, работающие на станках с ЧПУ Mitsubishi (серия 700/70), могут бесплатно скачать руководства по системам управления Mitsubishi. Mitsubishi M70 Series ЧПУ Руководства Mitsubishi CNC Скачать руководства можно с официального сайта Mitsubishi. Английские версии M700 M70 Instruction Manual (9
Полный список G-кодов Mitsubishi CNC для фрезерных центров с системами управления серии 700/70. Руководства Mitsubishi Наладчики могут бесплатно скачать руководства: Программирование (Фрезерные центры) Программирование (Токарные станки) Mitsubishi M700 Series CNC G-коды Mitsubishi CNC для фрезерных
G-коды Mitsubishi для токарных станков с системами управления Mitsubishi CNC серии 700/70. G-коды для фрезерных центров Mitsubishi приведены здесь: Mitsubishi CNC G Codes – Machining Centers 700/70 Series Руководства Mitsubishi Наладчики могут бесплатно скачать руководства по Mitsubishi CNC 700/70 S
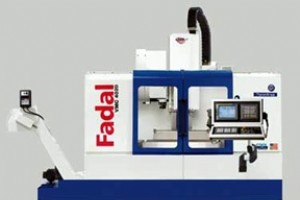
M-коды Fanuc для фрезерных центров Fadal с системами управления FANUC Series 18i–MB5. Fadal Machining Center Таблица M-кодов Fanuc для Fadal M-кодФункция M00Останов программы M01Опциональный останов программы M02Конец программы M30Конец программы M98Вызов подпрограммы M99Конец подпрограммы M03З
Список кодов аварий Fanuc Коды аварий Fanuc для наладчиков станков с ЧПУ. Поддерживаемые системы Fanuc Приведенные коды аварий актуальны для следующих систем управления Fanuc: 0i Model A 0i/0iMate Model B 16/18 Model PB 16/18 Model C 16i/18i Model A 16i/18i Model B 16iL Model A 20i 21 Model B 21i M
Коды аварий (ошибок) станков Haas для наладчиков ЧПУ. Коды аварий Haas Список кодов аварий Haas 101 — ОШИБКА СВЯЗИ С MOCON / ОШИБКА ПАМЯТИ MOCON 102 — СЕРВОПРИВОДЫ ОТКЛЮЧЕНЫ 103 — ОШИБКА СЕРВО ПО ОСИ X СЛИШКОМ ВЕЛИКА 104 — ОШИБКА СЕРВО ПО ОСИ Y СЛИШКОМ ВЕЛИКА 105 — ОШИБКА СЕРВО ПО ОСИ Z СЛИШКОМ ВЕ
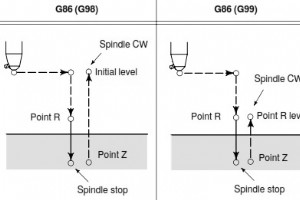
Цикл расточки G86 Цикл G86 Fanuc используется для расточки отверстий. Инструмент движется к дну отверстия с рабочей подачей, затем быстро отходит назад. Формат цикла G86 G86 X Y Z R F K Параметры X Y — координаты отверстия. Z — глубина расточки (абсолютная). R — начальная точка выше отверстия. F — с
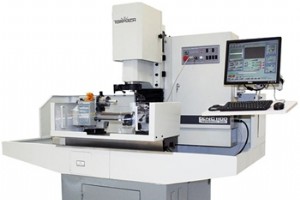
Полный список G-кодов для токарного модуля Tormach Duality Lathe. Tormach PCNC Duality Lathe Модуль Duality Lathe устанавливается на станину Tormach PCNC 1100, превращая фрезерный станок с ЧПУ в легкий токарный станок для прототипирования и мелких токарных работ. Tormach PCNC Duality Lathe G-коды T
M-коды станков Tormach, применимые к следующим моделям: Tormach PCNC 1100 Tormach PCNC 770 Tormach PCNC Duality Lathe Tormach PCNC 1100 Таблица M-кодов Tormach M-кодЗначение M0Останов программы M1Опциональный останов программы M2Конец программы M3Вращение шпинделя по часовой стрелке M4Вращени
Команда G04 Dwell на Tormach Команда G04 Dwell на станках Tormach удерживает оси неподвижными в течение времени в секундах, заданного параметром P. G04 Dwell Формат G-кода G04 Dwell G04 P Пример G04 Dwell на Tormach Пауза на полсекунды G04 P0.5 Примечание Значение P в команде G04 Dwell на Tormach н
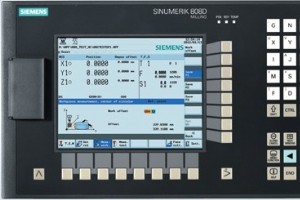
Полный список G-кодов Siemens Sinumerik 808D для наладчиков и программистов, работающих в режиме ISO-диалекта. ЧПУ-специалистам также могут быть полезны: Руководства по Siemens Sinumerik 808D Бесплатная загрузка SINUMERIK 808D на ПК (обучающее ПО) Обзор фрезерных возможностей Siemens Sinumerik 808D
Станок с ЧПУ

Раскройте прирост здоровья: как кето-диета может трансформировать ваше благополучие

Сборка высокочувствительного сейсмометра на Arduino Nano — бюджетный детектор землетрясений

Раскрытие ROI строительного парка: экспертные стратегии телематики
Эффективные стратегии минимизации заусенцев при фрезеровании алюминия на ЧПУ-центрах

