



Освоение цикла расточки G86 для фрезерных станков с ЧПУ Fanuc
Цикл расточки G86
Цикл G86 Fanuc используется для расточки отверстий. Инструмент движется к дну отверстия с рабочей подачей, затем быстро отходит назад.
Формат цикла G86
G86 X Y Z R F K
Параметры
X Y — координаты отверстия.
Z — глубина расточки (абсолютная).
R — начальная точка выше отверстия.
F — скорость резания.
K — количество повторений (при необходимости).
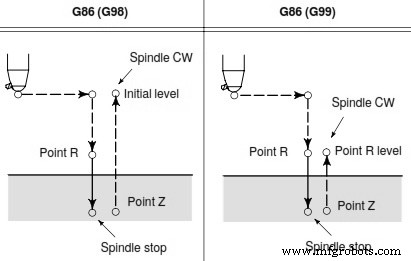
Цикл расточки G86
Работа цикла G86
- После позиционирования по осям X и Y выполняется быстрое перемещение до точки R.
- Расточка выполняется от точки R до точки Z.
- При остановке шпинделя на дне отверстия инструмент быстро отходит.
Точка возврата инструмента
Плоскость возврата зависит от G-кодов G98, G99.
Если задан G98 — возврат к исходному уровню (Initial level).
Если задан G99 — возврат к уровню R.
Пример программы с циклом G86
M3 S2000
G90 G99 G86 X300. Y–250. Z–150. R–100. F120.
Y–550.
Y–750.
X1000.
Y–550.
G98 Y–750.
G80
G28 G91 X0 Y0 Z0
M5
Tormach Duality Lathe: Полный справочник G-кодов
Коды аварий Haas: Полное руководство по устранению неисправностей
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Понимание цикла резьбонарезки G78 в программировании токарных станков Fanuc
- Полный справочник G-кодов фрезерных станков Hurco для наладчиков ЧПУ
- Освоение подпрограмм Fanuc: Эффективное использование M98 для циклов резьбонарезания
- Полный справочник Fanuc G-кодов для программирования ЧПУ
- Цикл ECS G86 расточки с функцией остановки шпинделя