



Освоение подпрограмм Fanuc: Эффективное использование M98 для циклов резьбонарезания
Fanuc Sub Programming
Управление Fanuc позволяет вызывать другие программы из основного каталога.
Пример вызова подпрограммы для резьбонарезки: Multi Start Threads with Fanuc G76 Threading Cycle.
Вызов подпрограммы
Подпрограмма вызывается командой M98 с номером программы после буквы P.
N10 M98 P1004
Вызывается подпрограмма 1004, хранящаяся в памяти как O1004.
Завершение подпрограммы
Для возврата в основную программу в последней строке подпрограммы используется M99:N100 M99
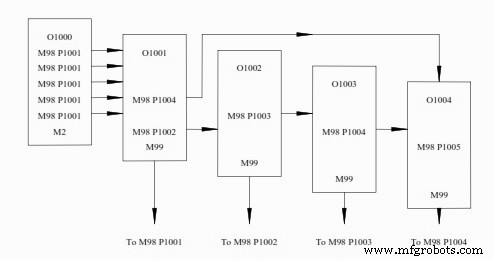
Fanuc Sub Programming
Повтор подпрограммы
В строке M98 можно задать число повторов. Формат: M98 P<повторы><номер> (первые 4 цифры после P — число повторов).
Для 33 повторов O1004:
M98 P331004
Вызовет O1004 33 раза, затем вернется в основную программу.
Команда M99
Fanuc позволяет при возврате перейти на конкретный номер строки основной программы:
M99 P100
Переход на строку N100 основной программы.
M99 в конце основной программы создает бесконечный цикл.
Станок с ЧПУ
- Основы программирования микропроцессоров
- Arduino: что это такое и как его программировать — полное руководство
- STK500: Надежное решение для безопасного программирования микроконтроллеров AVR
- Мастерство программирования FANUC: 5 проверенных экспертных техник
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Fanuc G20: Освоение дюймового программирования ЧПУ — практический пример
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Подробный пример цикла Fanuc G94 фасовки для CNC-обработки
- Полный справочник Fanuc M-кодов для токарных и фрезерных станков