


Промышленное производство
Станок с ЧПУ
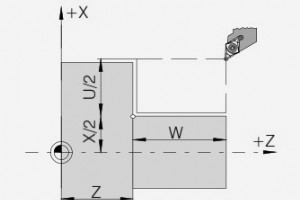
Цикл G20 продольного точения для Fanuc 21 TB — модальный G-код. Используется для прямого и конического точения. Прост в программировании и обучении.G20 для простого точения, но допускает множественные проходы через указание X-позиций дополнительных проходов.Код ниже демонстрирует мощную возможность

Hurco CNC поставляет центры обработки, токарные центры и 5-осевые станки с гибким управлением WinMax.Руководства по программированию, обслуживанию, безопасности, предустановке и быстром старту — бесплатно на сайте Hurco CNC.Руководства Hurco CNC Programming and Maintenance Free DownloadРуководства п
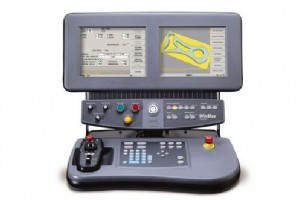
Бесплатная загрузка Hurco WinMaxНаладчики могут бесплатно скачать десктопную версию WinMax 9 с сайта Hurco CNC: https://www.hurco.com/en-us/machine-tools/our-control/Pages/WinMax9.aspxУправление Hurco WinMaxВозможности Hurco WinMaxМасштабирование DXF: масштабирование чертежей до реального размера —
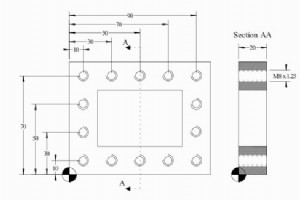
Программа ЧПУ, демонстрирующая циклы G81 и G84.G81 описан здесь: G81 Drilling Canned Cycle – CNC Mill Programming.Примеры G81: https://www.helmancnc.com/fanuc/fanuc-g81-drilling-cycle/.G84 описан здесь: G84 Tapping Cycle – CNC Mill Programming с примерами: https://www.helmancnc.com/fanuc/fanuc-g84-t
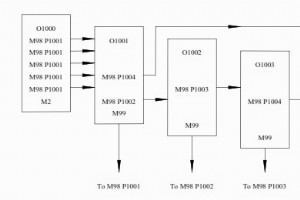
Пример подпрограммы Fanuc, показывающий, как наладчики упрощают написание и поддержку программ через подпрограммирование.Подпрограммы ЧПУПодпрограммирование — вызов других программ из основной. Статья: How to do Fanuc Sub Programming.Деление программы на маленькие повторяющиеся фрагменты упрощает по
G68 Поворот системы координатFanuc G68 позволяет выполнять паттерн операций в повернутом углу. Кратко: задав угол поворота G68 в программе, реальная обработка выполняется в повернутой СК.Можно задать центр поворота (полюс) и угол — весь паттерн выполнится там.ПрограммированиеG68 X…Y… R…ПараметрыПара
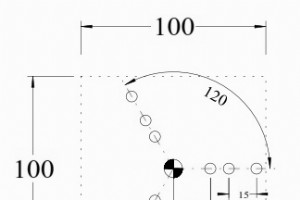
Fanuc G68 Coordinate Rotation позволяет легко выполнять группу операций под углом поворота. Базовый пример для понимания работы G68.Пример программы Fanuc G68T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X20 Y0 S1500 M3 G43 Z100 H1 Z5 G81 R3 Z-20 F? M8 X30 X45 G68 X0 Y0 R120 X20 Y0 X30 X45 G68 X0 Y0 R240 X20
Базовое руководство по нарезке резьбы на Siemens Sinumerik 802D sl.Цикл CYCLE97 имеет много параметров, что дает большую гибкость.Параметры Sinumerik CYCLE97CYCLE97 уже описан здесь: Siemens Sinumerik 840D Thread Cutting Cycle CYCLE97.Формат CYCLE97CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, T
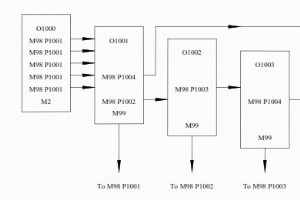
Fanuc Sub ProgrammingУправление Fanuc позволяет вызывать другие программы из основного каталога.Пример вызова подпрограммы для резьбонарезки: Multi Start Threads with Fanuc G76 Threading Cycle.Вызов подпрограммыПодпрограмма вызывается командой M98 с номером программы после буквы P.N10 M98 P1004Вызыв
G28 Возврат в референс-точкуG28 приближает станок к референс-точке через промежуточную позицию. Промежуточная позиция задается абсолютно (X, Z) или инкрементно (U, W).Что такое референс-точка — см. CNC Zero Return or Reference Point Return.При G28 станок:1. Быстро (G00) идет в промежуточную точку.2.
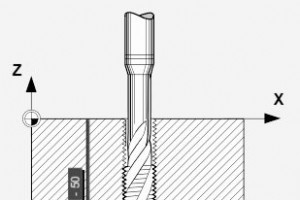
Если шпиндель оснащен датчиком импульсов, можно использовать жесткую нарезку Sinumerik G331/G332 (описано в Rigid Tapping on Sinumerik 840D/810D with G331 G332).Sinumerik G63 — Нарезка резьбы с плавающим патрономВариант для станков без датчика импульсов шпинделя.G63 используется для нарезки резьбы с
Siemens предоставляет бесплатные руководства для Sinumerik. Наладчики могут свободно просматривать и скачивать их.Руководства Sinumerik 808DСкачать с сайта Siemens: Siemens Sinumerik 808d Manuals.Sinumerik 808D TurningРуководства по фрезеровке Sinumerik 808DSINUMERIK 808D Milling Part 1: OperationSI
Видео показывает включение станка и референсирование осей на токарном станке с Sinumerik 808D.CNC Zero Return или возврат в референс-точкуРеференс-точка — фиксированная точка станка, её значения хранятся в памяти. При возврате в неё станок «знает» свою позицию. Подробнее: CNC Zero Return or Referenc
Sinumerik 808D от Siemens — легко настраивается и запускается.Видео показывает, как измерить токарный/резьбонарезной инструмент для установки смещений.Установка инструментальных смещений на Sinumerik 808DSinumerik 808D использует внутреннюю измерительную систему для наладки инструментов.Наладчики мо
Оператор Sinumerik MSG() выводит любую строковую константу из программы как сообщение оператору.Сообщения могут быть любыми: от информационных до вывода критических данных в реальном времени.Примеры программ с MSG:Системная переменная Sinumerik 840D $P_SEARCH для запроса поиска блокаСистемная переме
Обычно наладчики вручную вводят смещения инструментов через панель управления.Но если нужно задать смещения инструмента и нуля детали из программы, используется Haas G10 Programmable Offset Setting.Удобно иметь смещения в программе: если другой наладчик изменил их, G10 перезапишет старые значения на
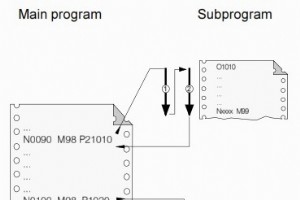
Программисты и наладчики ежедневно сталкиваются с разными деталями и операциями. Для поддержания темпа используют разные техники.Что такое подпрограммирование?Одна из самых популярных техник — подпрограммирование. Оно простое: всего две команды M98, M99 дают большую гибкость.Подпрограммы — обычные п
Почти у каждого ЧПУ есть способ создания подпрограмм.Обычные подпрограммы хранятся в памяти как отдельные файлы и вызываются извне.Подробнее: Основы подпрограмм ЧПУ, Fanuc Sub Programming, Fanuc Subprogram Example.Haas CNCЛокальные подпрограммы HaasHaas поддерживает стандартные M98/M99, но также пре
Haas M98 — Вызов подпрограммыКод M98 вызывает подпрограммы. Подпрограмма должна быть в списке программ и заканчиваться M99. Можно задать число повторов вызова.Что такое подпрограммирование?Подпрограммы — обычные программы ЧПУ, вызываемые из основной программы для повторяющихся операций.Haas M97 — Ло
Команды подпрограмм Haas M97/M98 уже описаны с примерами, см.:Haas M97 Local Subprogram Call с примером программыHaas M98 Subprogram Call с базовым примеромДругие статьи о подпрограммахОсновы подпрограмм ЧПУ для наладчиковПодпрограммы FanucFanuc Sub ProgrammingFanuc Subprogram ExampleМногозаходовые
Станок с ЧПУ

Управление RGB-светом по голосовым командам с TinyML на Arduino Nano 33 BLE Sense

Аннулярные кольца печатных плат: расчёт, дизайн, проблемы и решения
Автоматизация: ключевой драйвер продуктивности в цифровой экономике

Kevlar против углеродного волокна: ключевые различия и производительность материалов

