Промышленное производство
Станок с ЧПУ
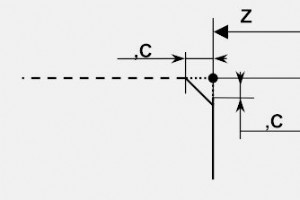
Линейное движение, запрограммированное с G01, может быть соединено с движением следующего блока фаской (C) или радиусом (R). Связано: G01 Фаска и скругление угла — пример CNC-программы Программирование фаски G01 Фаска задается просто буквой C с последующим значением. N12 ….. N13 G1 X… Z… C… N14 …..
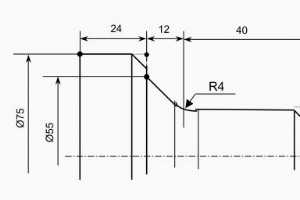
Для краткого описания программирования фаски и скругления угла с G01 читайте статью Chamfer and Radius Programming with G01 G code. Вы можете прочитать другие примеры программ, эти статьи — хороший справочник для программистов/наладчиков на производстве. CNC Programming for Beginners a Simple CNC P
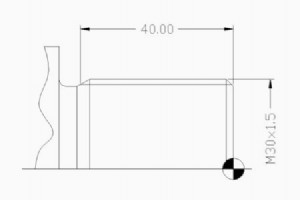
Нарезка резьбы Fanuc Series 21i 18i 16i циклом G76 Цикл Fanuc G76 можно использовать для внешней и внутренней резьбонарезки. Системы Fanuc 21i 18i 16i используют двухблочный формат программы цикла G76. Для примера внутренней резьбы циклом G76 на Fanuc 21i/18i/16i читайте Internal Threading on Fanuc
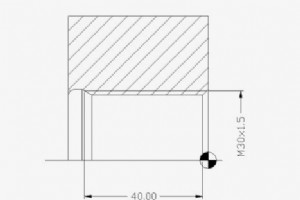
CNC-программа для внутренней резьбонарезки циклом G76 на системах Fanuc 21i/18i/16i. Для примера внешней резьбонарезки циклом G76 читайте External Thread Cutting with G76 Threading Cycle on Fanuc 21i 18i 16i CNC. Fanuc 21i/18i/16i используют двухблочный формат цикла G76. Связано: G76 Threading Cycle
Run Stop Jog Continue (RSJC) — функция управления ЧПУ, доступная на фрезерных и токарных станках Haas. Обзор Haas Run Stop Jog Continue (RSJC) RSJC позволяет остановить выполняющуюся программу, уйти джогом от детали и затем продолжить выполнение. Пока инструмент отошел от детали, можно заменить изно
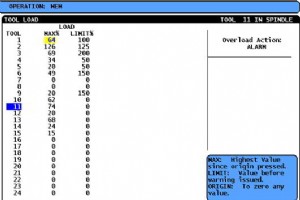
Мониторинг нагрузки инструмента на Haas CNC Управление Haas имеет функцию мониторинга нагрузки инструмента (шпинделя), позволяющую оператору установить предел нагрузки для каждого инструмента, находится в дисплее Current Commands, листая вниз до нужного экрана. Ввод максимального значения вызывает а
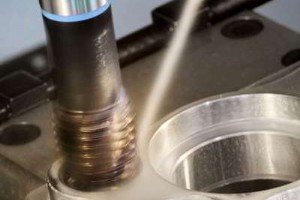
CNC Жесткое резьбование Большинство станков с ЧПУ теперь предлагают жесткое резьбование как стандартную функцию. При жестком резьбовании вращение шпинделя и подача синхронизируются для соответствия конкретному шагу резьбы, пока жестко закрепленный резец быстро вводится и выводится из отверстия. Rig

G-коды также называют подготовительными кодами (подготовительными функциями). Complete CNC G Code List Полный список G-кодов Список G-кодов, часто встречающихся на Fanuc и похожих системах ЧПУ G CodeГруппаФункция ABC G00G00G0001Позиционирование (Быстрый ход) G01G01G01Линейная интерполяция (Рабоча
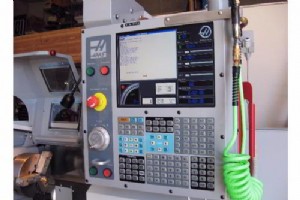
HAAS CNC Lathe Miscellaneous Functions Haas CNC Lathe M-Codes M-кодОписание M00Остановка программы — Модальный M01Опциональная остановка программы — Модальный M02Конец программы — Модальный M03Шпиндель вперед (S) — Модальный M04Шпиндель назад (S) — Модальный M05Останов шпинделя — Модальный M08СОЖ
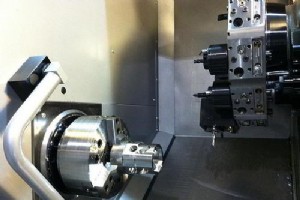
HAAS CNC Lathe Preparatory Functions Haas CNC Lathe G-Codes G00 — Быстрое позиционирование G01 — Линейная интерполяция ИЛИ Линейное движение, фаска и скругление углов — Модальный G02 — Круговая интерполяция по часовой — Модальный G03 — Круговая интерполяция против часовой — Модальный G04 — Выдержк
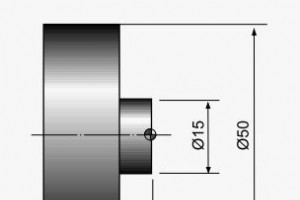
Fanuc G94 Цикл фасовки за один проход Fanuc G94 G-код используется для черновой фасовки. Цикл G94 фасовки применяется для простой фасовки (однопроходной), однако множественные проходы возможны путем указания Z-координат дополнительных проходов. Связано: Fanuc G72 Цикл фасовки Цикл G94 очень прост в
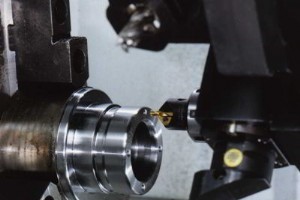
M19 Ориентация шпинделя M19 — ориентация шпинделя. M19 останавливает шпиндель в заданном угловом положении. Применение ориентации шпинделя Обычно используется для фрезерования (живой инструмент) на токарном станке с ЧПУ. Главный и дополнительный шпиндели могут ориентироваться для перекладывания непр
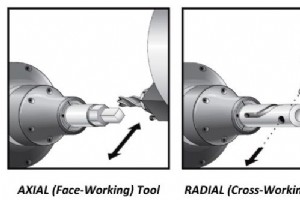
Определение живого инструмента токарного станка Опция живого инструмента на токарном станке с ЧПУ позволяет приводять осевые или радиальные приводные инструменты для выполнения второстепенных операций, таких как сверление или резьбонарезка, как на торце детали, так и по диаметру. Главный шпиндель об
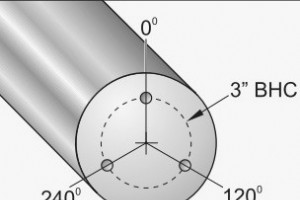
Программирование живого инструмента Пример программирования живого инструмента с использованием приводного инструмента и ориентации шпинделя на токарном станке Haas. Для введения в живой инструмент и связанные M-коды на Haas читайте: CNC Lathe Live Tooling Definition and Related Haas CNC M-Codes M1
Программирование живого инструмента Пример программирования живого инструмента с использованием приводного инструмента и ориентации шпинделя на токарном станке Haas. Для введения в живой инструмент и связанные M-коды на Haas читайте: CNC Lathe Live Tooling Definition and Related Haas CNC M-Codes M1

Программирование живого инструмента с C-осью Пример программирования живого инструмента, показывающий использование приводного инструмента (живого инструмента) и C-оси на токарном станке Haas. Для введения в живой инструмент и связанные M-коды на Haas читайте: CNC Lathe Live Tooling Definition and
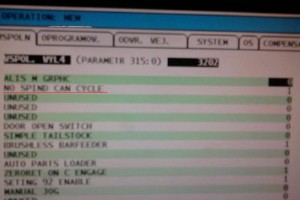
Циклы Haas CNC G81, G82, G83, G85, G89, G95 с живым инструментом Перед использованием циклов G81, G82, G83, G85, G89, G95 с лицевым или осевым живым инструментом необходимо убедиться, что параметр Haas 315 бит 1 (NO SPINDLE CAN CYCLE) установлен правильно. Haas Parameter 315 COMMON SWITCH 4 – Haas L
CNC G01 A… Программирование угла При использовании инструкций G1 (G01) с конечными координатами X и/или Z, кроме радиусов (G01 R…) или фасок (G01 C…) на конечных точках, программист может указать угол движения (G01 A…). Для краткого описания программирования фаски и скругления угла с G01 читайте ста
Подача на оборот (G95) G95 Feed Per Revolution G95 (Подача на оборот) — модальный G-код, указывающий управлению интерпретировать команды подачи как мм на оборот (мм/об) или дюймы на оборот шпинделя. G01 F0.02 Приведенный код заставит ось продвигаться на 0.02 мм на каждый оборот шпинделя. При активн
Подача в минуту (G94) G94 — модальный G-код. G94 указывает управлению интерпретировать команды подачи как: дюймы/минуту или мм/минуту для линейных движений; градусы/минуту для вращательных движений; дюймы/минуту или мм/минуту для комбинированных линейных и вращательных движений. При комбинированны
Станок с ЧПУ