



Оптимизация живого инструмента Haas CNC циклами G81–G95
Циклы Haas CNC G81, G82, G83, G85, G89, G95 с живым инструментом
Перед использованием циклов G81, G82, G83, G85, G89, G95 с лицевым или осевым живым инструментом необходимо убедиться, что параметр Haas 315 бит 1 (NO SPINDLE CAN CYCLE) установлен правильно.
Haas Parameter 315 COMMON SWITCH 4 – Haas Lathe
Параметр Haas CNC 315 бит 1 (NO SPIND CAN CYCLE)
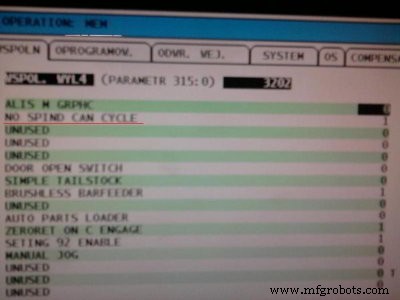
Haas CNC Parameter 315 bit 1
Параметр 315 бит 1 = 1
Если бит 1 установлен в 1, главный шпиндель не активируется во время цикла.
Параметр 315 бит 1 = 0
Если бит 1 равен 0, цикл работает обычным образом, вращая главный шпиндель.
Точное программирование угла G01: углы, радиусы и фаски в CNC
Освоение C-оси токарного станка с живым инструментом на Haas CNC
Станок с ЧПУ
- Частые проблемы станков с ЧПУ и экспертные решения
- Оптимизация производительности CNC-фрезера экспертными техниками оснащения
- Руководство по ЧПУ-формовочному производству: освоение тулинг-бордов и прототипирования
- Превратите свой ЧПУ-фрезер в прибыльный бизнес
- ЧПУ-деревообрабатывающий фрезер: универсальная точность для качественной мебели и не только
- Бесшовная интеграция инструментов Haas в Fusion 360: Пошаговое руководство
- GS-4000LM: тяжелый ЦНС-токарный центр с живой оснасткой для точной обработки
- Освоение G81 C-ось программирование для живого инструмента на токарных станках Haas
- Глубокое нарезание резьбы на Haas: Методы пошаговой нарезки и разбивки стружки
- Освоение локальных подпрограмм Haas M97: Пошаговый пример