



Haas CNC Autofeed и мониторинг нагрузки инструмента: защита инструментов и повышение производительности
Мониторинг нагрузки инструмента на Haas CNC
Управление Haas имеет функцию мониторинга нагрузки инструмента (шпинделя), позволяющую оператору установить предел нагрузки для каждого инструмента, находится в дисплее Current Commands, листая вниз до нужного экрана.
Ввод максимального значения вызывает аварию, Feedhold или звуковой сигнал в зависимости от настройки 84 Tool Overload Action.
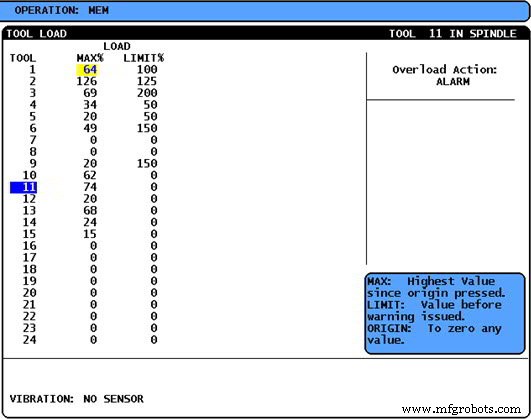
Haas Tool Load Monitoring for better Tool Protection
Функция мониторинга нагрузки помогает предотвратить повреждение станка через:
- Лом инструмента
- Неожиданные различия в материале (холодные участки и т.д.)
- Ошибки программирования.
Haas Autofeed
С выпуском ПО 9.43 мониторинг нагрузки усовершенствован включением Autofeed — функции автоматического ограничения подачи на основе нагрузки инструмента.
Как работает Haas Autofeed!
Для использования выберите AUTOFEED в Setting 84 и укажите пределы нагрузки для используемых инструментов. Если во время подачи нагрузка превышает лимит, Autofeed автоматически снижает подачу до процента, заданного параметром 301 (напр. 1%) со скоростью параметра 300 (напр. 20% в секунду).
Если нагрузка позже падает ниже 95% от лимита, Autofeed автоматически повышает подачу обратно к исходной со скоростью параметра 299 (напр. 10% в секунду). Корректировки происходят с шагом 0.1 секунды.
Примечания
- При резьбовании (жестком и плавающем) переопределение подачи и шпинделя блокируется, поэтому Autofeed неэффективен (хотя дисплей может реагировать на кнопки переопределения).
- Autofeed не следует использовать при фрезеровании резьбы или с автореверсивными резьбонарезными головками. См. Главу III-Часть 15 руководства VF-SERIES OPERATORS MANUAL.
- Последняя заданная подача восстанавливается в конце программы или при нажатии RESET или отключении Autofeed.
- Оператор может использовать кнопки переопределения подачи пока Autofeed активен. Пока лимит нагрузки не превышен, кнопки работают как ожидается, и переопределенная подача распознается как новая заданная. Если лимит уже превышен, управление игнорирует кнопки переопределения и заданная подача остается неизменной.
- Параметр 299 AUTOFEED-STEP-UP — процент повышения подачи в секунду, изначально 10.
- Параметр 300 AUTOFEED-STEP-DOWN — процент снижения подачи в секунду, изначально 20.
- Параметр 301 AUTOFEED-MIN-LIMIT — минимально допустимый процент переопределения подачи для Autofeed, изначально 1.
Станок с ЧПУ
- Самодельная система термостатирования для домашнего пивоварения: мониторинг и регулирование на Arduino
- Основы оснащения CNC для точной резки и резьбы по дереву
- Надежная автоматизация и кибербезопасность: полная защита для ваших клиентов
- Избегание частых ловушек мониторинга состояния для успеха заводского обслуживания
- Cisco запускает облачное IoT-мониторинг для IT и OT сред
- Индустрия 4.0: Трансформация мониторинга состояния активов для беспрецедентной эффективности
- Надежное решение мониторинга уровня для коррозионных и взрывоопасных жидкостей
- Освоение IIoT-управления активами: 4 ключевых совета и частые вызовы
- Продвинутый носимый газоанализатор с автонагревом для точного мониторинга здоровья и среды
- Топ-10 опасностей, с которыми сталкиваются операторы станков — руководство по безопасности