



Как выбор инструмента и процесса определяет качество фрезеровки поверхностей
От чего зависит формирование фрезерованной поверхности? Полученная фрезерованная поверхность может быть осевой, радиальной или сложной поверхностью в зависимости от типа инструмента и используемого процесса.
Тип инструмента для фрезеровки поверхности
01. Осевообразованная поверхность
Форма дна режущей пластины определяет качество полученной поверхности. Дуга наконечника инструмента (RE) иногда образует гребень. Размер гребня зависит от радиуса дуги и подачи.
Пластины с параллельными режущими кромками (BS) могут обрабатывать плоские поверхности. В соответствии с осевым допуском и биением фрезы, самая выступающая пластина производит финальную поверхность.
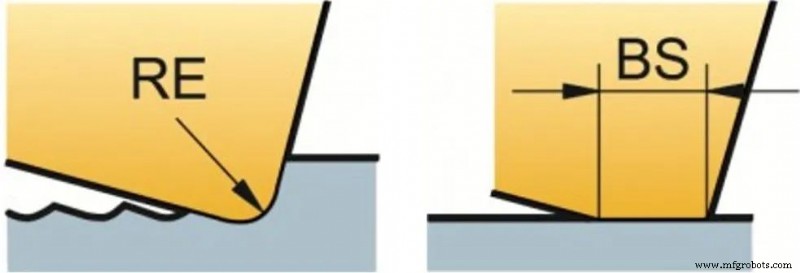
Для получения наилучшего качества фрезерованной поверхности важно обеспечить, чтобы подача на оборот (fn = fz×zn) была меньше 80% от BS.
По мере увеличения диаметра фрезы (и для сверхплотнозубых фрез) количество зубов и подача на оборот увеличиваются, требуя больший BS. Как только подача на оборот превышает ширину параллельной части, осевое биение фрезы будет влиять на качество поверхности.
Для получения наилучшего качества фрезерованной поверхности:
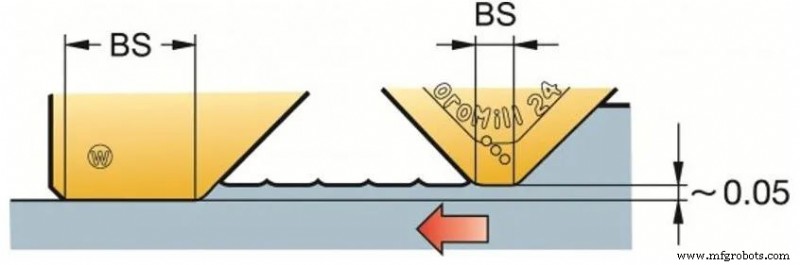
- Используйте вытягивающие (wiper) пластины с BS как минимум на 25% больше fn или другие фрезерные пластины с вытягивающими кромками
- Использование керметических пластин может обеспечить лучшую чистоту
- Используйте охлаждающую жидкость для избежания прилипания
Вытягивающая пластина (Wiper)
Вытягивающие пластины или длинные параллельные пластины могут достичь крупнодиаметровой финишной обработки. Вытягивающая пластина выше стандартной пластины, чтобы гарантировать, что вытягивающая пластина генерирует финальную поверхность. Максимальный fn не должен превышать 80% от BS.
Круглая пластина
Круглые пластины или пластины с большим радиусом наконечника могут достичь экстремально высокой производительности, но не могут производить высококачественные поверхности. Чем больше диаметр фрезы, тем хуже качество поверхности.
02. Радиально образованная поверхность
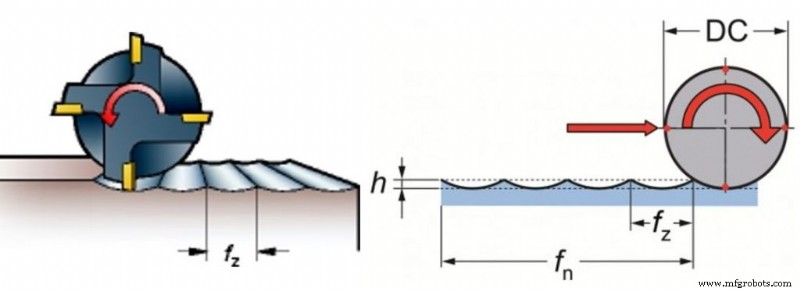
При использовании торцовых фрез, плечевых фрез или лицевых фрез образуются радиальные поверхности. Для поверхностей, образованных в радиальном направлении, профиль обрабатывается на боковой режущей кромке инструмента.
Каждый зуб обрабатывается с наконечником (h), где ширина наконечника равна подаче на зуб fz, а глубина наконечника определяется соотношением между диаметром фрезы и fz. Размер гребня, полученный теоретическим расчетом, является наименьшим.
03. Генерация сложной поверхности
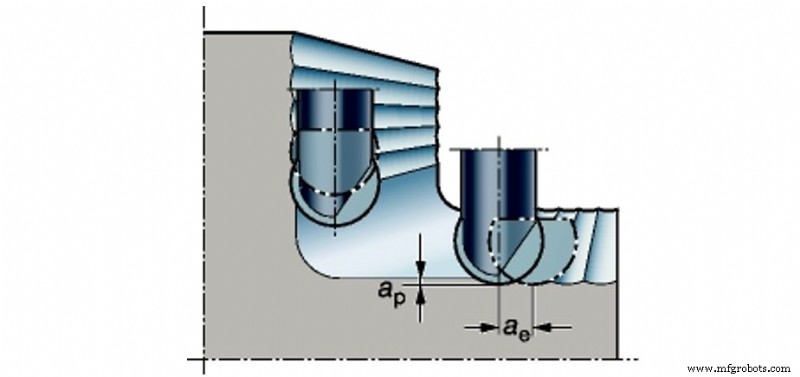
При использовании сферической торцевой фрезы будет генерироваться сложная поверхность.
Процесс фрезеровки поверхности
В соответствии с методом фрезеровки поверхности, его можно разделить на три категории: метод траектории наконечника инструмента, метод образующего инструмента и генеративный метод.
Метод траектории наконечника инструмента опирается на траекторию движения наконечника инструмента относительно поверхности заготовки для получения требуемой геометрии поверхности заготовки, такого как токарная обработка внешней поверхности, строганье плоскости, шлифовка внешней поверхности, токарная обработка образующей поверхности с мастером и т.д. Траектория зависит от относительного движения режущего инструмента, обеспечиваемого станком и заготовкой.
Метод образующего инструмента сокращенно называется образующим методом. Он использует образующий инструмент, соответствующий конечному профилю поверхности заготовки, или образующий круг и т.д. для обработки образующей поверхности, такой как образующее токарение, образующее фрезерование и образующее шлифование. Из-за сложности изготовления образующих инструментов, он обычно используется только для обработки коротких образующих поверхностей.
Генеративный метод также называется методом зубообработки. Это относительное генеративное движение режущего инструмента и заготовки во время обработки, и мгновенная центральная линия инструмента и заготовки выполняют чистое качение друг с другом, сохраняя определенное соотношение скоростей между ними, а обрабатываемая поверхность является обволакивающей поверхностью лезвия в этом движении. Зубофрезерование, зубострогание, зубошлифование, зубонакатка и зубовпиловка — все это часть генеративного процесса. Некоторые режущие процессы имеют характеристики и метода траектории наконечника инструмента, и метода образующего инструмента, например, резьбовое токарение.
Производственный процесс
- Понимание фрезерных станков: функции, применение и преимущества
- Инструментальная сталь и штамповочный инструмент: прочность, износостойкость, производительность
- Премиальные штампы и матрицы: гарантия долгого ресурса инструмента
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- Точечное шлифование: экспертный процесс и качество
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- Как предотвратить и отремонтировать сколы на штампах и матрицах: проверенные решения
- Мастерство производства матриц, штампов и лезвий для прессов и гильотин
- Ударопрочные инструментальные стали: ключ к производительности штампов и матриц
- CNC-фрезерные станки и методы: точность и автоматизация