



Освоение программирования фаски и радиуса с G01
Линейное движение, запрограммированное с G01, может быть соединено с движением следующего блока фаской (C) или радиусом (R).
Связано: G01 Фаска и скругление угла — пример CNC-программы
Программирование фаски G01
Фаска задается просто буквой C с последующим значением.
N12 …..
N13 G1 X… Z… C…
N14 …..
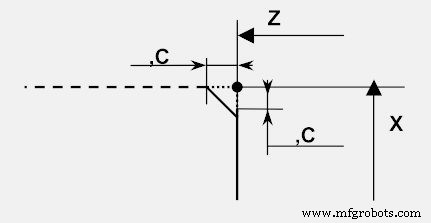
G01 Chamfer Programming
Программирование радиуса G01
Радиус задается просто буквой R с последующим значением.
N12 …..
N13 G1 X… Z… R…
N14 …..
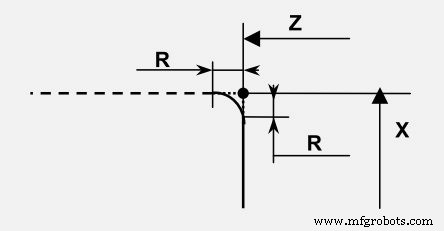
G01 Radius Programming
Для полного примера программирования фаски и радиуса с G01 читайте статью G01 Chamfer and Corner Rounding a CNC Program Example.
Освоение G01: фаска и скругление углов в CNC-программировании
Женщины лидируют в производстве: от цеха к техническому обучению
Станок с ЧПУ
- Расширение Python на C: создание быстрых нативных модулей
- Мастерство 5‑осевого CNC-программирования с векторами инструмента: практическое руководство
- Оптимизация 5‑осевой программирования с функцией ASR от Hurco
- G-код против M-кода: ключевые различия для операторов станков с ЧПУ
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Консервированные циклы ЧПУ: преимущества и недостатки для эффективной обработки
- Мастерство CNC-программирования: принципы, применение и владение G-кодами
- Точное программирование угла G01: углы, радиусы и фаски в CNC
- Основы программирования ЧПУ: пошаговые уроки и примеры кода
- Упражнение по ЧПУ программированию: заполнение пропусков — наружное точение с радиусом