



3D-печать в ювелирном деле: как технологии меняют дизайн, производство и кастомизацию
Ювелирное дело — это сочетание искусства, мастерства и индивидуальности. 3D-печать теперь объединяет эти элементы с передовой технологией, раскрывая дизайны, которые когда-то были невозможны.
Высокоточные принтеры оживляют сложные концепции быстрее и с меньшими отходами. Дизайны, которые раньше требовали недель ручной резьбы, теперь могут быть созданы цифровым способом, напечатаны и отшлифованы за долю времени — сохраняя при этом ремесленное качество, которого ожидают клиенты.
Более того, 3D-печать расширяет творческие горизонты, позволяя дизайнерам экспериментировать со сложными геометриями, негативным пространством и легкими решетками, которые традиционные методы не могут легко достичь.
Эта статья исследует, как 3D-печать перестраивает дизайн, производство и персонализацию ювелирных изделий, и что это означает для опытных ювелиров и новых инноваторов.
Традиционное ювелирное производство до 3D-печати
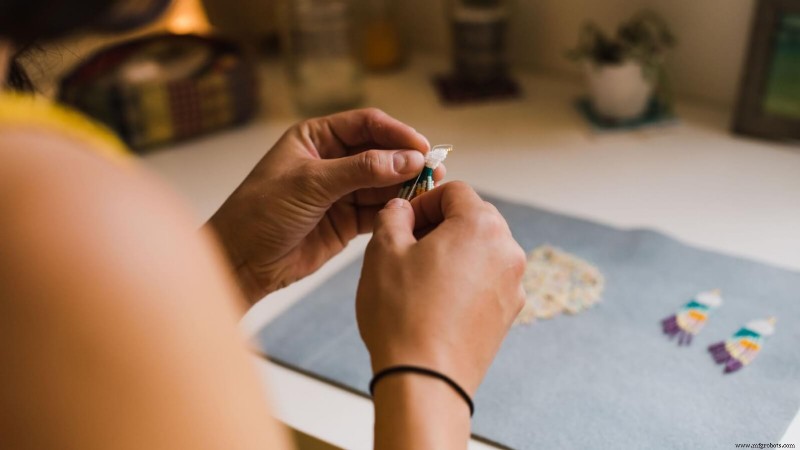
Исторически ювелирные изделия изготавливались вручную с использованием ручной резьбы, литья в восковую форму, штамповки и гальваники. Эти техники требовали исключительного мастерства и могли занимать дни или недели для производства одной детали. Воспроизведение дизайна последовательно было трудно; любая ошибка часто означала начало с нуля.
Хотя эти ремесленные методы остаются ценными, они все чаще дополняются современными подходами, которые упрощают производство и снижают первоначальные затраты для больших партий.
Как цифровые подходы сочетаются с традиционным ювелирным производством
3D-печать бесшовно интегрируется в традиционный рабочий процесс, усиливая, а не заменяя мастерство, определяющее отрасль.
Цифровые инструменты могут генерировать детализированные восковые или смольные модели за часы, резко сокращая ручной труд. Этапы финиша — полировка, ручная детализация — по-прежнему полагаются на квалифицированных мастеров, сохраняя человеческое прикосновение.
Ошибки дизайна теперь легче и дешевле исправлять, позволяя независимым создателям и крупным производителям экспериментировать свободно без высокого риска традиционных методов.
Ключевые преимущества для ювелиров и клиентов
3D-печать обеспечивает скорость, кастомизацию и экономию затрат.
- Время прототипирования сокращается с дней до часов, ускоряя одобрение клиентов.
- Множество сложных моделей могут быть произведены в одном запуске, поддерживая и малые партии, и массовую кастомизацию.
- Материальные отходы резко сокращаются, делая индивидуальные изделия более доступными.
- Высокоточные принтеры (детализация 25 микрон) позволяют филигранные структуры, ранее недостижимые.
- Быстрая итерация позволяет клиентам просматривать и корректировать несколько вариантов быстро, укрепляя лояльность и повторный бизнес.
Персонализированные и уникальные создания
3D-печать дает дизайнерам возможность производить действительно уникальные изделия — обручальные кольца, обновление наследия или памятные предметы — просто корректируя CAD-модели. Сложные надписи, филигрань и кастомные геометрии становятся рутиной, давая независимым брендам четкое преимущество.
Расширенная гибкость дизайна
Цифровой дизайн снимает многие геометрические ограничения, позволяя зацепляющиеся части, полые ядра и органические формы, невыполнимые вручную. Признаки ниже 0,5 мм достижимы, позволяя минимальное использование материала без ущерба эстетике.
Более быстрое прототипирование и более легкие ремонты
Предварительная модель может быть напечатана за 1–2 часа, давая мгновенную обратную связь. Поврежденные или измененные секции — как застежка — могут быть перепечатаны точно, обеспечивая быстрый и точный ремонт.
Повышенная производственная эффективность
И малые студии, и крупные производители могут эффективно масштабировать операции. При множественных сборках достижимы 500–2 000 деталей в месяц. Мастер-модели создают резиновые или силиконовые формы, позволяя высокоповторяемое литье и снижая трудозатраты.
Конкурентное преимущество для независимых дизайнеров
3D-печать снижает барьеры входа: меньше капитала на инструментарий, более короткая кривая обучения и способность быстро итерировать дизайны. Сервисы печати по запросу дальше снижают стартовые затраты, позволяя фокусироваться на дизайне и прямых продажах.
Выбор материалов
Дизайнеры обычно используют отливочные смолы, которые выгорают чисто, сохраняя детали при литье в восковую форму из золота, серебра, латуни или бронзы. Для прямой металлической печати порошковая плавка дает полностью готовые изделия, но по более высокой стоимости. Пластиковые смолы или нейлон идеальны для легких прототипов.
Оптимизация веса
Корректируя толщину стенок и внутреннюю структуру, дизайнеры могут сократить использование металла, снизить затраты и создавать более легкие, комфортные изделия. Решетчатые структуры сохраняют прочность, урезая объем.
Процессы и техники в 3D-печати ювелирных изделий
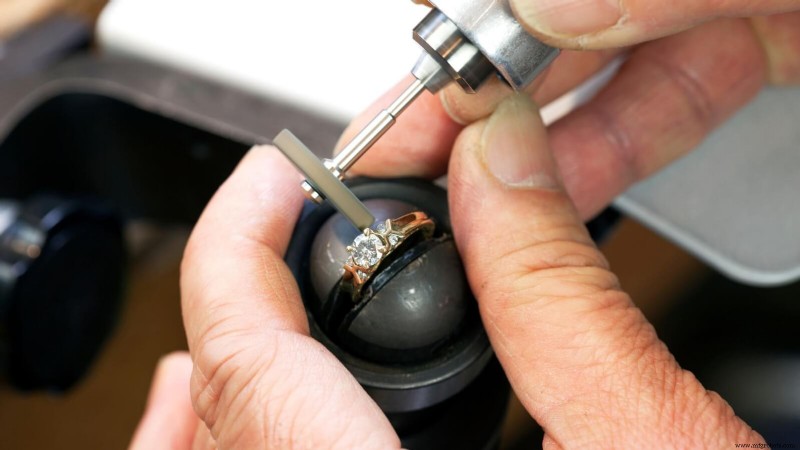
Рабочий процесс начинается с цифровой 3D-модели, которая печатается как восковая или смольная модель для литья в оболочку. Альтернативные методы включают прямую металлическую 3D-печать через порошковую плавку и производство резиновых форм для высокообъемных тиражей.
Прямая 3D-печать ювелирных компонентов
Слой-за-слоем металлическая печать обходит изготовление форм, позволяя сложные дизайны в золоте, серебре или платине. Однако требует значительной пост-обработки — удаления опор, полировки — для соответствия стандартам тонкого ювелирного дела.
Инвестиционное литье через 3D-печатные модели
3D-печатные восковые или смольные модели передают сложные детали в металл с уменьшенными отходами и более быстрой итерацией. Чистые выгораемые смолы предотвращают остатки, обеспечивая плавное течение металла.
Литье в восковую форму и изготовление форм
Высокоточные мастера создают долговечные силиконовые или резиновые формы, выдерживающие >170 °C. Эти формы позволяют эффективное, повторяемое производство сложных дизайнов.
Металлическая 3D-печать (включая благородные металлы)
Прямая лазерная спекла металла строит изделия из порошков благородных металлов. Хотя дороже, она исключает этапы литья и предлагает беспрецедентную свободу дизайна.
ЧПУ vs 3D-печать для ювелирных изделий
ЧПУ фрезерование превосходно для геометрических форм, но генерирует больше отходов; 3D-печать добавляет материал слой за слоем, позволяя сложные внутренние структуры и быстрое прототипирование. Многие ювелиры смешивают оба для оптимальных результатов.
Основное ПО и инструменты дизайна для ювелирного моделирования
CAD ПО, адаптированное для ювелирного дела, предлагает шаблоны размеров колец, оправы камней и фотореалистичный рендеринг, позволяя дизайнерам и клиентам точно предварительно просматривать финальные изделия. Параметрический дизайн позволяет быстро менять размеры, сохраняя замысел.
Выбор правильной CAD программы
Выбирайте ПО с интуитивным UI, ювелирными библиотеками, экспортом STL/OBJ и симуляцией материалов в реальном времени. Пробные или облачные варианты помогают новичкам держать затраты низкими.
Предпечатные соображения
Проверяйте толщину стенок, добавляйте опоры, избегайте подрезов и используйте слайсер для проверки ориентации и масштаба. Правильная симуляция предотвращает сбои и снижает пост-обработку.
Принтеры и варианты материалов
Смольные SLA/DLP принтеры доминируют за их детализацию и отливочность. Металлическая порошковая плавка предлагает прямые металлические печати, но по более высокой стоимости. FDM принтеры подходят для более крупных, простых изделий.
Смольные принтеры теперь достигают 8K разрешения, проталкивая границы дизайна. Воскоподобная струйная печать снижает остатки, улучшая качество литья.
Специализированные восковые и отливочные смолы
Малоеповые смолы (15–30 % воска) выгорают чисто, сохраняя тонкие детали. Механическая прочность должна поддерживать деликатные структуры. Пост-отверждение следует рекомендациям производителя для стабильности.
Металлические филаменты и порошки
Металлосодержащие филаменты требуют спекания; полная металлическая порошковая печать (напр., селективное лазерное плавление) дает полностью готовые изделия. Опоры и полировка необходимы для качества поверхности.
Резиновые смолы для форм и другие материалы
Высокотемпературные смолы производят вулканизированные резиновые формы, захватывающие детали. Гибкие смолы позволяют гнущиеся части, как застежки сережек. Высоковосковые смолы оптимизируют точность литья.
Критерии выбора принтера
Приоритет: разрешение (≤25 мкм), объем сборки для партийного производства, совместимость материалов и простота обслуживания.
In-House vs. Аутсорсинг печати
Владение принтером дает полный контроль, но несет первоначальные затраты и обучение. Аутсорсинг снижает начальные инвестиции и предлагает разнообразие материалов, идеально для новых дизайнеров или малых тиражей. Гибридная модель — прототип in-house, массовое производство аутсорсинг — максимизирует эффективность.
Практические рекомендации, анализ затрат и лучшие практики
Для успешной интеграции 3D-печати следуйте этим шагам:
- Установите оптимизированный рабочий процесс: CAD → 3D-печать → пост-обработка → финиш.
- Проведите анализ безубыточности, сравнивая ручную резьбу с 3D-печатью, учитывая время и отходы.
- Отслеживайте ключевые метрики: стоимость печати, месячный выпуск, частота ревизий.
- Планируйте производственные этапы для избежания узких мест.
Основные требования для успеха
- Владение ювелирно-специфическим CAD и понимание размеров колец и оправ камней.
- Надежное оборудование: подходящий 3D-принтер, выгорательная печь, полировальные инструменты.
- Мастерство настроек принтера — высота слоя, экспозиция — для избежания сбоев.
- Последовательное обслуживание: чистка, замена смолы, калибровка.
Распространенные ограничения и подводные камни
- Контроль запахов смолы; используйте УФ-отверждение и правильную вентиляцию.
- Избегайте слишком тонких участков, которые могут деформироваться.
- Обеспечьте адекватную вытяжку паров при выгорании.
- Регулярно калибруйте принтеры и заменяйте расходники.
Расчет экономии времени и затрат
- Труд vs стоимость печати: часы ручной резьбы × ставки зарплаты vs более быстрые циклы и стоимость материалов.
- Цифровые корректировки исключают дорогую переработку.
- Больший партионный выпуск снижает стоимость единицы.
- Минимальные отходы с повторно используемыми смолами или порошками.
От прототипирования к масштабированному производству
- Быстрое прототипирование, затем репликация через мастер-модели для форм.
- Цифровые файлы позволяют мгновенное масштабирование от уникального к большим тиражам.
- Постепенно добавляйте печатную мощность или автоматизированные барабаны по мере роста спроса.
Эмпирические правила и про-советы
- Ориентируйте дизайны для уменьшения контакта опор на видимых поверхностях.
- Используйте 0,6–0,8 мм толщину стенки для деликатных частей.
- Адаптируйте полировку под материал; тестируйте на образцах печати.
- Документируйте все параметры печати для последовательности.
Возможности для начинающих дизайнеров
- Производство по запросу устраняет риск инвентаря.
- Быстрые правки CAD реагируют на тренды или запросы клиентов.
- Электронная коммерция и краудфандинг валидируют спрос до больших запусков.
- Фокус на сложных, персонализированных изделиях для конкуренции с масс-маркет брендами.
Творческие вдохновения и будущие инновации
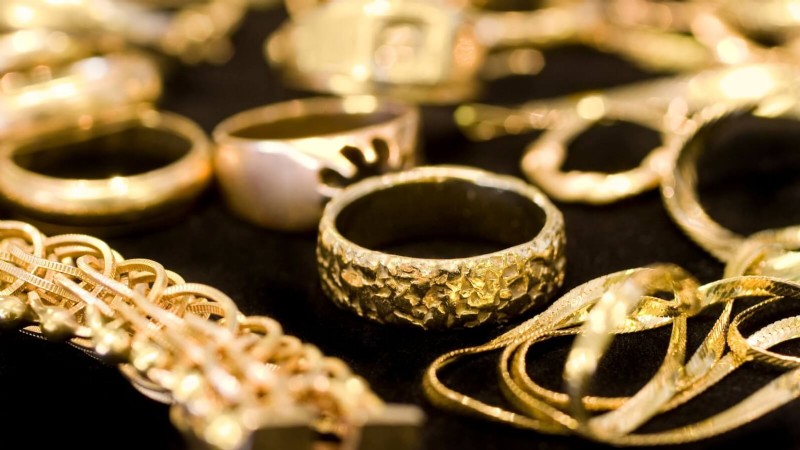
Современное ювелирное дело принимает решетчатые структуры, природо-вдохновленные формы и сложные геометрии, невозможные при ручном изготовлении. Алгоритмические генераторы паттернов и ИИ инструменты дизайна помогают оптимизировать вес, предлагать вариации и упрощать творческий процесс.
Мультиматериальная печать сочетает жесткие и гибкие элементы, позволяя динамичные, носимые изделия. Продвинутая пост-обработка — гальваника, нанопокрытия, прецизионная полировка — дальше уточняет финиш. Будущие принтеры с датчиками в реальном времени будут авто-корректировать отклонения, повышая точность.
Насколько долговечна 3D-печатная ювелирка?
Благородные металлы, напечатанные через порошковую плавку или литье в оболочку, соответствуют прочности традиционных литых изделий. Полированные металлические поверхности устойчивы к ежедневному износу; защитные покрытия могут продлить долговечность.
Долговечность смольных украшений варьируется: отливочные смолы хрупки до литья, в то время как высокопрочные фотополимеры устойчивы к царапинам. Адекватная толщина стенок и опоры улучшают долгосрочную производительность.
Пост-обработка, такая как отжиг, снижает внутренние напряжения и повышает долговечность. Регулярная чистка и правильное хранение сохраняют сложные дизайны.
Ограничивает ли 3D-печать творчество?
Нет. Аддитивное производство расширяет возможности за пределами ручной резьбы. Хотя опорные структуры и минимальная толщина стенки накладывают некоторые ограничения, современные принтеры и слайсеры смягчают эти вызовы. Итеративное тестирование обеспечивает высокое качество финальных изделий.
Сколько времени занимает печать типичного изделия?
Время печати зависит от сложности, высоты слоя и пост-обработки. Простые кольца завершаются за 1–2 часа; сложные подвески или многосоставные дизайны могут занять 4–8 часов. Чистка, отверждение и удаление опор добавляют 30–60 минут. Литье, полировка или вставка камней добавляют дополнительное время, но общий рабочий процесс остается быстрее ручной резьбы.
Заключение
3D-печать переопределяет создание ювелирных изделий. Сочетая традиционное мастерство с передовыми технологиями, дизайнеры могут производить сложные, индивидуальные изделия быстрее и с меньшими отходами. Результат — более богатый, более персонализированный рынок, вознаграждающий творчество и эффективность.
Часто задаваемые вопросы
Какова величина рынка 3D-печати ювелирных изделий?
Глобальный рынок 3D-печатных ювелирных изделий стабильно растет, прогнозируется увеличение почти на 2 млрд долларов между 2020 и 2024 годами. Спрос на кастомизацию и быстрое производство движет это расширение, и по мере улучшения технологий рынок готов к дальнейшему росту.
Можно ли 3D-печатать золотые ювелирные изделия?
Да. Самый распространенный путь — литье в восковую форму с использованием 3D-печатной восковой или смольной модели. Прямая металлическая печать с золотым порошком также возможна, но требует специализированного оборудования и более высоких затрат. Пост-обработка — барабанная полировка, полировка, гальваника — обеспечивает безупречный финиш.
Какие металлы и материалы безопасны для контакта с кожей?
Медицинская нержавейка, стандартизированное серебро и специфические золотые сплавы обычно безопасны. Латунь, бронза и медь могут окисляться и окрашивать кожу, если не покрыты (напр., родиевой платиной). Смольные украшения должны быть запечатаны или покрыты для предотвращения раздражения; некоторые отливочные смолы продаются как биосовместимые. Правильная полировка снижает абразию и застрявание мусора, минимизируя раздражение кожи.
Станок с ЧПУ
- Пример программы токарного станка: Левосторонняя резьба, профилирование и канавки с циклами G71/G75
- Точная CNC-обработка: Основа производственной экспертизы в авиакосмике
- TV Check — определение из словаря ЧПУ и объяснение проверки четности
- Освоение касательной дуги (CT) на Heidenhain TNC: пошаговое упражнение
- Мастерство вакуумных зажимов: 9 ключевых инсайтов
- Sinumerik CYCLE87 Bore 3: точная остановка шпинделя и быстрый отход
- Полный справочник M-кодов Fanuc для фрезерных центров Fadal
- Протоколы безопасности для точной ЧПУ обработки: всеобъемлющее руководство
- Черное оксидное покрытие: преимущества, применение и защита ферристых металлов
- Премиальное послепродажное обслуживание станка 2040 Carousel ATC CNC Router в Австралии