



Экспертное руководство по устранению неисправностей фрезеров: предотвращение износа и поломок
У фрезы есть ожидаемый срок службы, определяемый ее использованием, спецификой материала и покрытием. Для фрезеровщиков преждевременный износ и поломка инструмента — легко избегаемые головные боли. Эти проблемы могут привести к плохой чистовой поверхности деталей, простою станка и даже к браку деталей. Понимание проблем, с которыми эти инструменты сталкиваются в шпинделе, — ключевой первый шаг в устранении этих неполадок, если они возникают.
Преждевременный износ инструмента
Причины
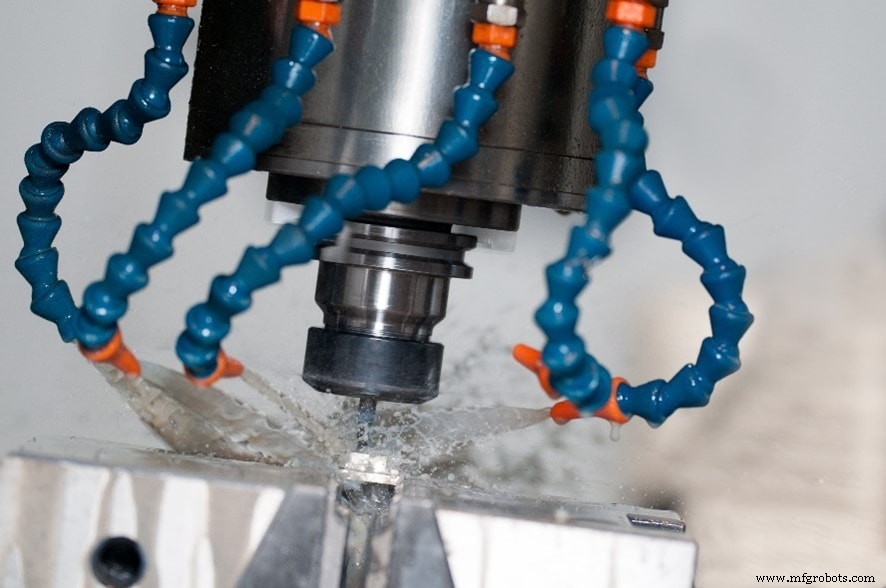
Преждевременный износ фрез — одна из самых распространенных проблем, с которой сталкивается фрезеровщик. Износ инструмента часто становится проблемой, когда скорости резания выше рекомендованных для инструмента, или, интересно, когда скорость и/или подача фрезы слишком легкие.
Кроме того, твердые и естественно абразивные материалы наносят вред режущим инструментам, когда не используются правильные покрытия инструментов. Покрытия играют множество ролей для режущего инструмента и режущей операции, включая обеспечение износостойкости и помощь в эффективности удаления стружки.
Другие распространенные причины преждевременного износа включают использование некорректных углов спирали или перерезку стружки.
Решения
Решение этих проблем довольно просто. В случаях некорректных скоростей резания и подач фрезеровщики имеют несколько вариантов. Во-первых, уменьшение частоты вращения шпинделя исправит слишком высокую скорость резания. Во-вторых, корректировка скоростей и подач путем консультации с таблицами скоростей и подач производителя позволит правильное использование инструмента. Это также решит проблемы с перерезкой стружки и скорректирует глубину резания (DOC) и/или СОЖ/воздух для правильного удаления стружки с детали. Наконец, выбор правильного угла спирали и покрытия для работы обеспечит лучший срок службы и производительность режущего инструмента.
Сколы на режущих ребрах фрезы
Причины
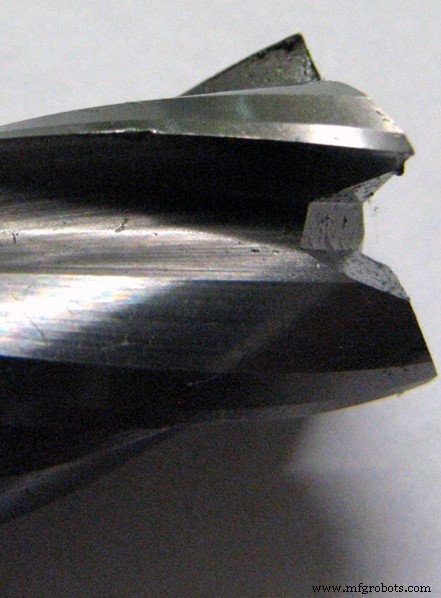
Сколы на режущих ребрах фрезы обычно наблюдаются при агрессивной и жесткой обработке. Фрезеровщики найдут это, когда их подача слишком агрессивна как при продолжающейся обработке, так и при начальном резании. Агрессивная глубина резания — еще одна распространенная причина сколов инструмента.
Решения
Сколы ребер — легко решаемая проблема для фрезеровщиков. Уменьшение общей и начальной подачи снизит агрессивность реза. Уменьшение осевой и/или радиальной глубины резания — другое решение для слишком агрессивных траекторий инструмента.
Что касается жесткости, если проблема в самом инструменте, фрезеровщики должны сменить державку инструмента, держать шток инструмента глубже или использовать более короткий инструмент. Переустановку заготовки и/или улучшение общей установки также может решить эту проблему. Наконец, фрезеровщики должны проверить свой шпиндель на биение.
Поломка инструмента
Причины
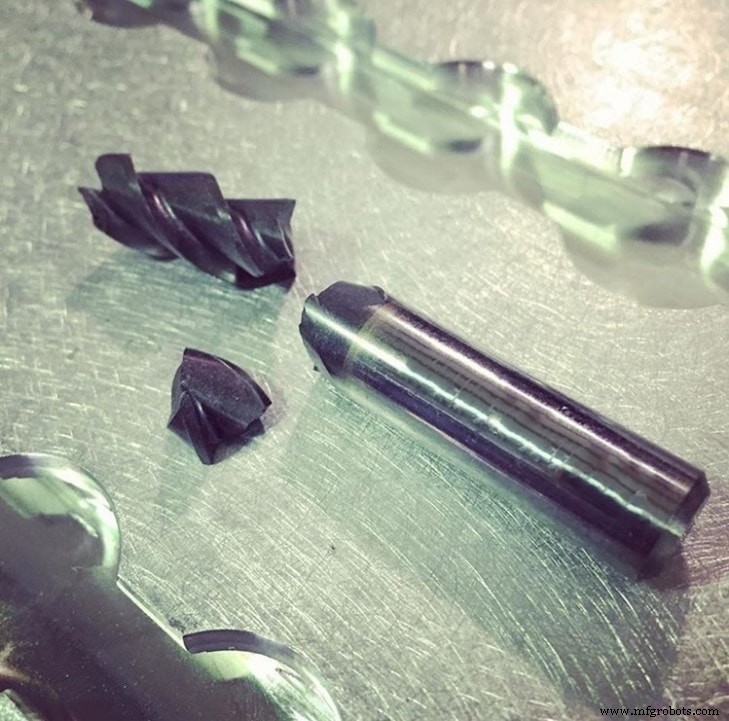
Как и сколам ребер, поломка инструмента может произойти при агрессивных подачах и чрезмерных глубинах резания. Аналогично, чрезмерный вылет инструмента — главная причина поломки инструмента. Упаковка стружки также часто встречается при трещинах и поломке инструмента. Еще одна основная причина поломки — когда фреза чрезмерно изношена.
Решения
Уменьшение подачи и осевой/радиальной глубины резания критично для решения проблем с поломкой инструмента. Это показывает фрезеровщику, что их траектории инструмента слишком агрессивны для структуры выбранного инструмента. Для проблем, связанных с вылетом, фрезеровщик должен держать шток глубже или даже выбрать более короткий инструмент.
Существует несколько решений для упаковки стружки, включая корректировку скоростей и подач и увеличение давления СОЖ или воздуха для правильного удаления стружки. Инструменты с меньшим числом канавок и более глубокими желобками удаляют стружку гораздо легче. В этом случае выбор инструмента с меньшим числом канавок также может бороться с упаковкой стружки. Наконец, своевременная переточка инструмента решит поломку из-за чрезмерного износа.
Упаковка стружки
Причины
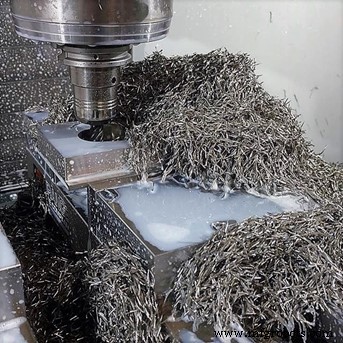
Поскольку упаковка стружки является драйвером поломки инструмента, решение этой проблемы на ранней стадии — ключ к успеху обработки. Она вызывается агрессивными скоростями и подачами, выходящими за возможности инструмента. Также желобки канавок, слишком маленькие для производимой стружки, приведут к упаковке. Наконец, недостаточный объем и давление СОЖ не позволят стружке правильно эвакуироваться.
Решения
Для начала фрезеровщики должны консультироваться с таблицами скоростей и подач производителя для инструмента и рассматривать их уменьшение. Использование фрезы с меньшим числом канавок предотвратит упаковку, позволяя стружке правильно эвакуироваться. Увеличение объема и давления СОЖ, а также перестановка сопла ближе к зоне реза также помогут в правильной эвакуации.
Вибрация (Chatter)
Причины
Вибрация инструмента, или черттер, — легкий способ испортить деталь в станке. Черттер может произойти перед поломкой, поэтому решения этих проблем очень похожи. Хотя полностью избежать вибраций невозможно, их минимизация решающа для успешной обработки.
Жесткость и агрессивные траектории инструмента часто встречаются в проблемах черттера в шпинделе. Этот недостаток жесткости не ограничивается самим инструментом, но может быть также приписан случаям в заготовке и станке. Также выбор неправильной геометрии инструмента может привести к случаям ненужных вибраций.
Решения
Уменьшение скоростей и подач, а также осевой и/или радиальной глубины резания, решающе для решения проблем черттера. Когда плохая жесткость — причина, фрезеровщики должны определить, откуда она исходит. Смена державки инструмента, более глубокое закрепление штока и использование более короткого инструмента часто решают эти проблемы. Фрезеровщики также должны проверить свой шпиндель на биение в случаях жесткости. Наконец, переустановка заготовки и/или улучшение общей установки помогут, если это причина.
Надбавки (Burrs)
Причины
Надбавки часто встречаются в обработке и заставляют фрезеровщики кропотливо снимать их вручную после завершения. Хотя это обычно, есть несколько причин для чрезмерных надбавок в детали. Во-первых, некорректные скорости и подачи в обработке могут вызывать надбавки, как и затупленные режущие ребра фрезы и некорректные углы спирали.
Решения
Если надбавки присутствуют в обработке, следует сначала начать с консультации правильных скоростей и подач для инструмента и рассмотреть их уменьшение во время обработки. Наконец, использование стратегии восходящего фрезерования (climb milling) и смена на правильный угол спирали окупятся.
Плохая чистота поверхности
Причины
Правильная чистота поверхности детали критична для успеха всех фрезеровщиков. С другой стороны, плохая чистота поверхности часто приводит к браку деталей и головным болям. Обычно это вызвано подачами, слишком агрессивными, и скоростями, слишком медленными для инструмента и материала. В плане подач, агрессивные глубины резания оставляют следы на деталях, ведущие к плохой чистоте. Наконец, правильно заточенные инструменты в идеальных сценариях ведут к фантастической чистоте. Когда инструменты сталкиваются с чрезмерным износом, чистота поверхности детали страдает.
Решения
Уменьшение подач и глубин резания критично для обеспечения правильной чистоты поверхности. Увеличение скорости инструмента (об/мин) также поможет оставить лучшую чистоту на детали. Наконец, использование правильно заточенного или своевременно переточенного инструмента избавит от головных болей с чистотой поверхности.
Плохая размерная точность
Причины
Точность размеров детали первостепенна для успеха фрезеровщика и цеха. Когда плохая размерная точность терроризирует работу, есть несколько областей, которые фрезеровщики должны исследовать. Агрессивные глубины резания, жесткость инструмента и жесткость станка — все распространенные причины неточности.
Решения
Уменьшение осевой и/или радиальной глубины резания — важный первый шаг к решению проблем размерной точности. Если недостаток жесткости — проблема, фрезеровщик должен проверить, инспектировать и отремонтировать станок, инструмент, державку и приспособления. Также использование инструмента с большим числом канавок может решить эту проблему.
В целом, существует несколько фрезерных проблем, которые могут влиять даже на самых опытных фрезеровщиков. Правильная идентификация проблемы — критический первый шаг в учете этих проблем. После того как проблема идентифицирована, понимание ведущей причины за ней приведет к пониманию правильного решения.
Станок с ЧПУ
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- 8 распространенных ошибок, сокращающих срок службы фрезы
- Мастерство трохоидального фрезерования: подробное руководство
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Оптимизация сверления и фрезерования CFRP композитов в авиакосмике
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Понимание отказов штамповочного инструмента: причины, профилактика, ремонт
- Токарно-фрезерные станки: раскрытие пиковой производительности
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности
- Сверлильно-фрезерный станок Jet: полное профессиональное руководство