



Понимание причин и последствий пристроенного слоя (BUE) при точении
При точении инструмент неподвижен, а заготовка вращается в закрепленном патроне или коллетнике. Многие операции выполняются на токарном станке, такие как подточка, сверление, канавка, нарезка резьбы и отрезание. Императивно использовать правильную геометрию инструмента и режущие параметры для типа материала, который обрабатывается. Если эти параметры не применяются правильно в ваших точных операциях, может возникнуть пристроенный слой (BUE) или многие другие режимы отказа. Эти режимы отказа неблагоприятно влияют на производительность режущего инструмента и могут привести к общему браку детали.
При инспекции режущего инструмента под микроскопом или окуляром, есть несколько разных типов режимов отказа точного инструмента, которые могут быть явны. Некоторые из самых распространенных режимов:
- Нормальный износ задней поверхности: Единственная приемлемая форма износа инструмента, вызванная нормальным старением использованного режущего инструмента и найденная на режущих ребрах.
- Этот абразивный износ, вызванный твердыми включениями в материале заготовки, является единственным предпочтительным методом износа инструмента, так как он предсказуем и будет продолжать обеспечивать стабильный срок службы инструмента, позволяя дальнейшую оптимизацию и повышение производительности.
- Лунки (Cratering): Деформации, найденные на передней поверхности инструмента.
- Этот режим инструмента — химический и тепловой отказ, локализованный в области переднего угла точного инструмента или вставки. Этот отказ результатом химической реакции между материалом заготовки и режущим инструментом и усиливается скоростью резания. Чрезмерный износ лунок ослабляет режущее ребро точного инструмента и может привести к отказу режущего ребра.
- Сколы (Chipping): Поломка точного инструмента вдоль его передней поверхности, приводящая к неточному, шершавому режущему ребру.
- Это механический отказ, распространенный при прерывистом резанье или нежестких установках обработки. Многие виновники могут быть виноваты в сколах, включая несчастные случаи станка и надежность державки инструмента.
- Термический механический отказ (Термические трещины): Трещины режущего инструмента из-за значительных колебаний температуры обработки.
- При точении управление теплом — ключ. Слишком мало или слишком много тепла может создавать проблемы, как и значительные, быстрые колебания температуры (повторный нагрев и охлаждение режущего ребра). Термический механический отказ обычно проявляется в виде равномерно распределенных трещин, перпендикулярных режущему ребру точного инструмента.
- Пристроенный край (BUE): Когда стружка приклеивается к режущему инструменту из-за высокого тепла, давления и трения.
Влияние пристроенного края в точной обработке
Пристроенный край, пожалуй, самый легкий для идентификации режим износа инструмента, так как он может быть виден без необходимости микроскопа или окуляра. Термин пристроенный край означает, что материал, который вы обрабатываете, давится к режущему инструменту. При инспекции вашего инструмента, доказательством проблемы BUE является материал на передней или задней поверхности режущего инструмента.
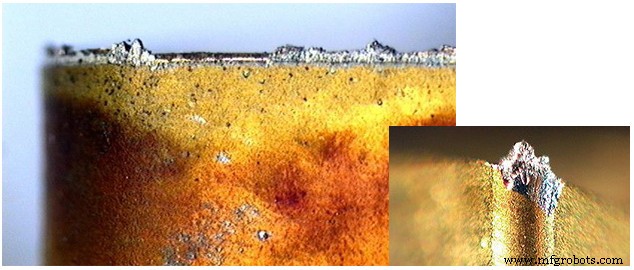
Это состояние может создать множество проблем с вашими операциями обработки, таких как плохой срок службы инструмента, некачественная чистота поверхности, вариации размеров и многие другие проблемы качества. Причина этих проблем в том, что центральное расстояние и геометрия режущего ребра инструмента изменяются материалом, приваренным к передней или задней поверхности инструмента. По мере ухудшения состояния BUE, вы можете столкнуться с другими типами отказов или даже катастрофическим отказом.
Причины пристроенного края в точных приложениях
Неправильный выбор инструмента
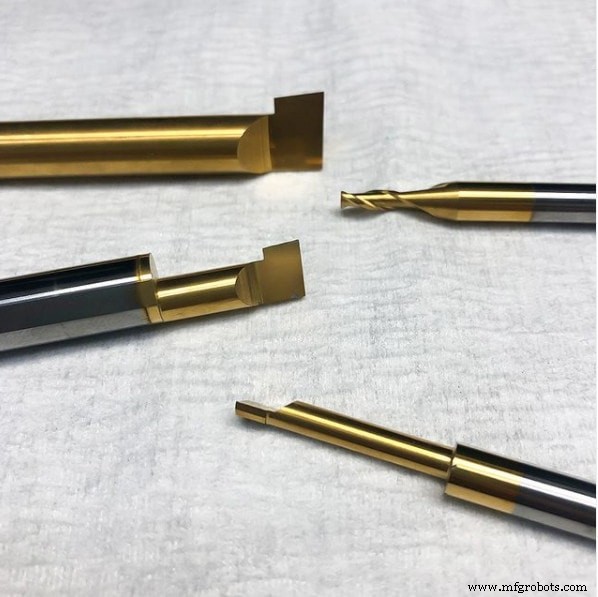
Пристроенный край часто вызван использованием точного инструмента, не имеющего правильной геометрии для обрабатываемого материала. Особенно заметно, при обработке вязкого материала, такого как алюминий или титан, ваш лучший выбор — использовать инструмент с экстремально острыми режущими ребрами, свободной режущей геометрией и полированными передней и задней поверхностями. Это не только поможет вам быстро резать материал, но и удержит его от прилипания к режущему инструменту.
Использование изношенного инструмента
Даже при использовании точного инструмента с правильной геометрией, вы все еще можете столкнуться с BUE. По мере того как инструмент начинает изнашиваться и его ребро начинает деградировать, материал начнет нарастать на поверхности инструмента. По этой причине очень важно инспектировать режущее ребро инструмента после того, как вы обработали несколько деталей, а затем случайно в течение заданного срока службы инструмента. Это поможет вам выявить корневую причину любого из режимов отказа, выявляя их на ранней стадии.
Устраните BUE с таблицами скоростей и подач Micro 100
Недостаточное выделение тепла
Пристроенный край может быть вызван работой инструмента при некорректных режущих параметрах. Обычно, когда BUE — проблема, это из-за слишком низких скоростей или подач. Выделение тепла ключево во время любой обработки — в то время как слишком много тепла может повлиять на материал детали, слишком мало может заставить инструмент быть менее эффективным в эффективном удалении стружки.
4 простых способа снизить пристроенный край в точных приложениях
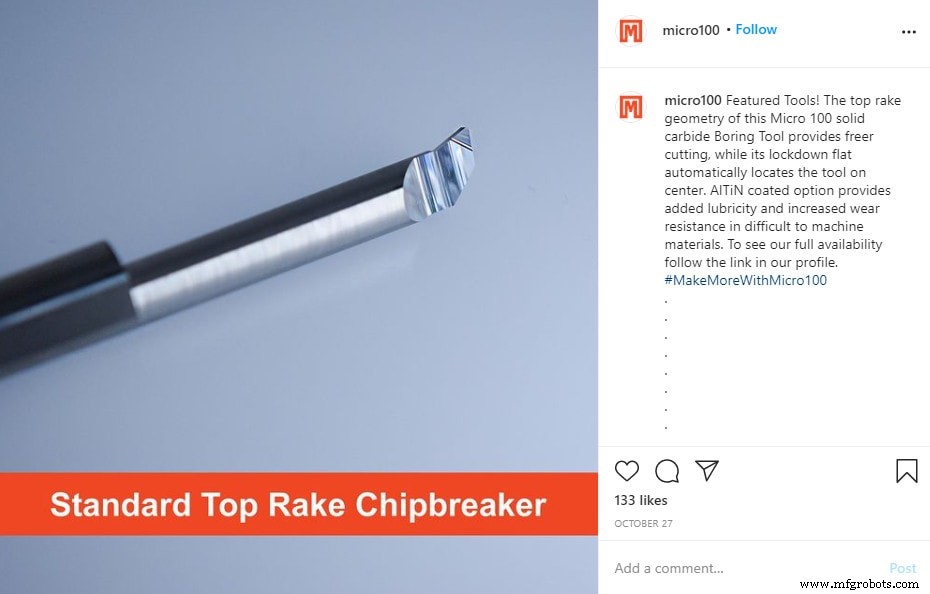
- При выборе инструмента выбирайте свободно режущие, острые геометрии с высоко полированными поверхностями. Выбор инструмента с геометрией ломка стружки также поможет разделять стружку, что поможет удалить её от детали и режущей поверхности.
- Будьте уверены в своем подходе к приложению и рабочих параметрах. Всегда важно дважды проверить, что ваши рабочие параметры подходят для вашего точного приложения.
- Убедитесь, что СОЖ фокусируется на режущем ребре и увеличьте концентрацию СОЖ.
- Выбирайте покрытую вставку, так как покрытия специально спроектированы для заданного набора материалов деталей и разработаны для предотвращения распространенных проблем обработки.
Станок с ЧПУ
- Выбор лучшего инструмента для резки листового металла: CNC-ножницы, плазма, водорез и волоконный лазер
- Глоссарий фрез для CNC-фрезера: комплексные определения и применения (часть 2)
- ЧПУ-резак с осциллирующим ножом: промышленные применения и возможности
- Мастерство параметров ЧПУ-токарной обработки для точной механической обработки
- Токарная обработка: ключевой процесс прецизионной механической обработки
- Быстрое сравнение ЧПУ режущих инструментов: фрезы, резьбовые фрезы и другие
- Megaturn Nexus 900: высокопроизводительный ЦНЦ вертикальный токарный центр для тяжелой резки
- Освоение твердой токарной обработки: преодоление вызовов передовым инструментом
- Токарная обработка: ключевой ЧПУ-процесс для точных станочных цехов
- Освоение ЧПУ-точения: полное руководство по высокоточным деталям