



Как акустическая эмиссия спасла пищевого производителя от крупного простоя
Недавнее исследование акустической эмиссии (АЭ) выявило потенциальный критический отказ подшипника, что позволило провести плановые профилактические работы и спасло ведущего пищевого производителя от значительных затрат и непланового простоя.
Оборудование для АЭ и основные инструменты контроля были поставлены компанией Holroyd Instruments. Этот случай иллюстрирует, как такая технология может предотвратить серьезное неплановое событие, избежав дорогостоящего сопутствующего ущерба связанному оборудованию и длительного времени ожидания запчастей, что привело бы к продолжительному простою и недовольству клиентов, не могущих полагаться на наличие запасов.
История началась в апреле 2010 года, когда при плановом семидневном цикле отбора проб были зафиксированы повышенные показания в двух контрольных точках на большой понижающей передаточной коробке. Сигналы тревоги превысили пороговое значение и инициировали дополнительные проверки. Третье повышенное показание, показавшее растущую тенденцию, вызвало создание планового наряда в автоматизированной системе управления обслуживанием (CMMS) для расследования и действий. Вывод коробки из эксплуатации был невозможен из-за высоких производственных требований, а опыт замены подшипника на сестринской линии усиливал воспринимаемый риск.
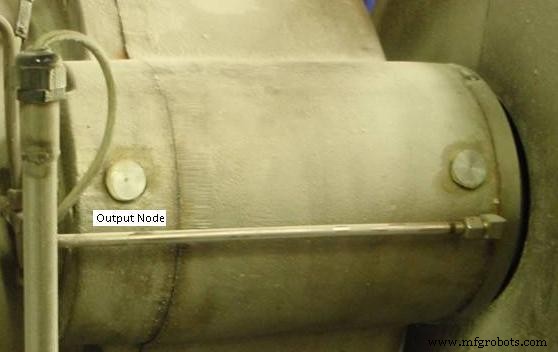
Детальные проверки подтвердили, что подшипник с наивысшим уровнем тревоги — это и есть выходной подшипник. Слышимые щелчки были ярко выражены на выходе. Два подшипника в узловых точках — приводящие двигатель на входе и выходе — стали фокусом анализа; смежные подшипники на большой косообразной понижающей шестерне оставались тихими и с низкими показаниями. Техническому руководителю было сообщено, что аномалия существует на одном входном подшипнике, остальные в хорошем состоянии, и производство может продолжаться с целевым мониторингом состояния. Частота отбора проб масла увеличена с ежемесячной до двухнедельной, а инспекции АЭ переведены на четырехдневный цикл, обеспечивая сравнительные данные для последующей замены подшипника.
Плановая замена подшипника потребовала координации между планировщиком производства, менеджером по обслуживанию и специалистом по продукту. Было ясно, что коробка должна остаться в эксплуатации минимум еще шесть месяцев, пока будут доступны новые подшипники. Разработаны планы на случай аварийной замены, если показания АЭ или пробы масла укажут на надвигающийся отказ, с предупреждениями о том, что внезапный отказ подшипника может произойти очень быстро. Приобретен новый комплект подшипников, назначена встреча с производителем для изучения извлеченных подшипников в начале 2011 года.
Показания АЭ оставались повышенными в этот период ожидания, но пробы масла не показывали значительного роста ключевых элементов, связанных с отказом катяных подшипников. За несколько недель до замены были собраны спектры со всех точек коробки для будущей оценки, исключая потенциальные ложные частоты от масляного насоса и окружающих компонентов. Ниже показан график огибающей спектра АЭ до замены подшипника.
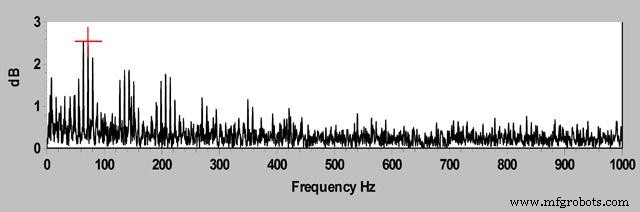
Как видно, пик на 73 Гц — соответствующий частоте обкатки подшипника — указывал на дефект поверхности обкатки, а не на отказ сепаратора или катяных тел.
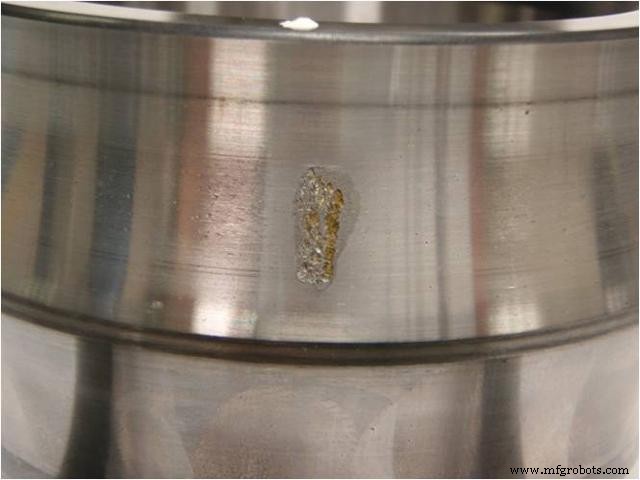
Замена подшипника прошла успешно, и завод вернулся к работе в течение 12 часов, избежав любого непланового простоя. Использованный комплект подшипников был возвращен с коробкой, очищен от смазки и осмотрен. Оба подшипника изначально выглядели похоже и в хорошем состоянии. При разборке подозрительный выходной подшипник كشف крупное сколышение на внутренней обкатке с обширными вмятинами и осколками. Представитель производителя подшипников подтвердил, что подшипники прослужили достойно учитывая суровые условия эксплуатации в течение почти десяти лет, что представляет собой отказ по достижению ресурса, который мог ускориться до катастрофического в течение дней или недель. Сколышение измеряло примерно 10 мм в длину и 2,5 мм в ширину.
После устранения дефекта были записаны дополнительные спектры для подтверждения отсутствия высокочастотного шума. Уровень «коврового» шума снизился до трети предыдущих измерений; максимальный пик упал ниже 0,4 дБ, а ковровый уровень — ниже 0,2 дБ.
Подводя итог: ежедневное использование этих систем и инструментов оказалось обязательным для обнаружения аномалии до ее перерастания в крупное событие. Успех стал возможен благодаря тесному сотрудничеству инженерии и эксплуатации, позволившему провести плановое обслуживание с минимальными нарушениями.
Ключевые уроки: целесообразность семидневных интервалов инспекции для этого критически важного объекта, ранний запуск профилактических действий, точность АЭ в локализации дефектов подшипников, синергия слышимых щелчков и данных оборотов, а также уверенность, которую дает раннее обнаружение аномалий для своевременных корректирующих работ.
Анализ первопричин, проведенный сразу после замены подшипника, подтвердил, что поскольку подшипники достигли конца ресурса, изменения в будущие графики обслуживания не требуются. Мониторинг состояния на основе АЭ дал гарантию обнаружения любых будущих аномалий на самом раннем этапе.
Для получения дополнительной информации о системах мониторинга состояния посетите Kittiwake Holroyd: www.kittiwakeholroyd.com.
Техническое обслуживание и ремонт оборудования
- 5 проверенных облачных стратегий для экономии времени и снижения затрат
- Эффективный мониторинг температуры серверных с Raspberry Pi и Nagios
- Домашний энергетический центр: мониторинг солнечных панелей, тепловых коллекторов и температуры комнат на Ra…
- Точный мониторинг температуры в серверной на Raspberry Pi
- Мониторинг смазки в реальном времени: как портативный FT‑IR ведет к проактивному обслуживанию
- Устойчивый успех: уроки упорства от Авраама Линкольна и лидерства в ТО
- Как завод SAPPI Ehingen использует мониторинг состояния для повышения эффективности и надежности
- Максимизация производительности: как ПО для обслуживания снижает затраты и экономит время
- Обеспечение безопасности: критичная роль мониторинга груза в кризис и за его пределами
- Полное руководство по дате и времени в C++