



Микроскоп: незаменимый инструмент контроля точности обработки
Качество — ключ к успеху компании. Обрабатывающая промышленность придает огромное значение качеству продукции. Поэтому специализированные контрольно-измерительные приборы особенно важны. Сегодня представим микроскоп — основной инструмент контроля в машиностроении, опишем методы работы и обслуживания.
Что такое инструментальный микроскоп?
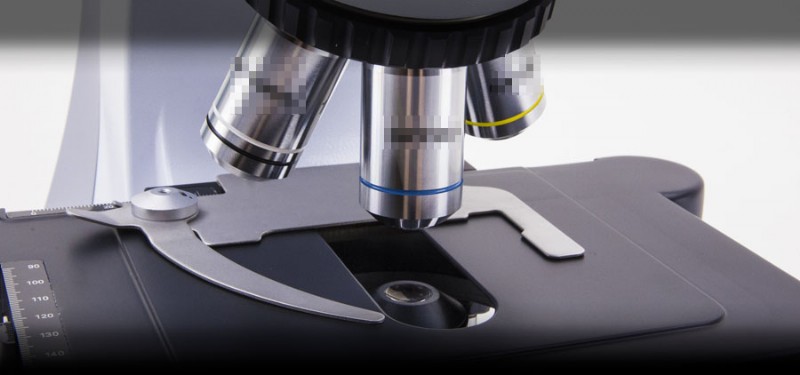
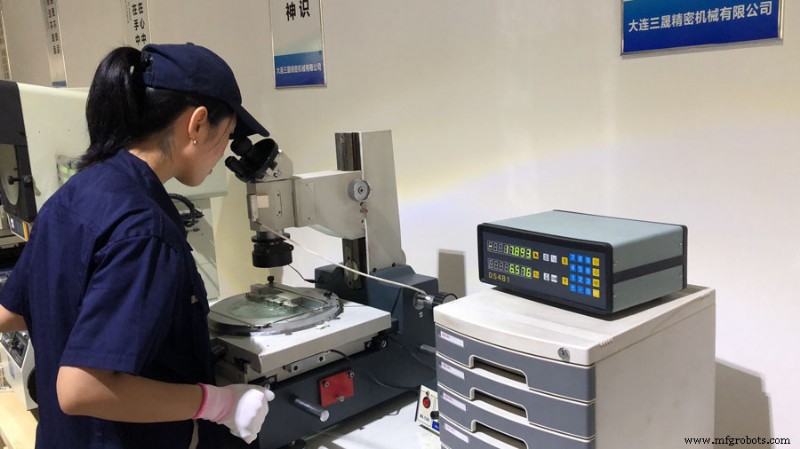
Компактный, малые габариты и вес. Небольшой прибор. Состоит из двух частей: наблюдательный микроскоп и высокоточный перекрестный стол, позволяющий легко снимать показания. Применяется в условиях ограниченного пространства обработки.
Микроскопы широко используются в производстве высокоточных деталей. Основное — двумерные измерения, также вспомогательные трехмерные. Стандартная окулярная микрометрическая шкала позволяет сравнительные измерения. Измеряют параметры детали: шаг резьбы, внешний диаметр, угол профиля, форму резеля/штриховку, или проводят микроскопическое измерение контура, проверяют состояние поверхности. Измеряют углы, длины. Также как наблюдательный микроскоп в точных отраслях для бесконтактных измерений (например, методом относительного измерения проверяют шероховатость поверхности).
Как пользоваться?
1. Диоптрическая коррекция окуляра
Для настройки диоптрии окуляра сначала получают четкое изображение штриховки в поле зрения. Если измеритель не видит четкой штриховки — регулируют диоптрическое кольцо окуляра. Диоптрия подстраивается под зрение проверяющего для получения четких делений.
Фокусирующим volantом центрального микроскопа получают четкий контур объекта в поле зрения, затем перекрестным столом выполняют совмещение. Если при движении глаз вверх-вниз и влево-вправо в окуляре нет относительного смещения образа объекта и штриховки — деталь корректно проецируется на штриховку, можно измерять. Если есть смещение — микроскоп плохо сфокусирован, нужна дополнительная фокусировка, чтобы образ объекта и штриховка лежали в одной плоскости.
2. Метод совмещения (прижатия)
Совмещение (прижатие) — наложение М-образной штриховки на край контурного образа измеряемой детали. Для конкретного микроскопа точность фиксирована, а высокая и надежная измерительная точность во многом зависит от правильного метода совмещения. Два метода: зазорный и наложения.
① Зазорный метод совмещения
Подходит для измерения углов. При измерении угла микроскопом, когда любая штриховка приближается к стороне угла в поле зрения, держат узкий зазор между штриховкой и краем угла. Равномерность зазора служит критерием точности совмещения.
Если использовать прямое наложение на край образа — измерителю трудно совместить, и погрешность возрастает. Образ профиля в поле зрения — не тонкая линия, а светло-темный контур, штриховка имеет ширину. При наложении неизбежно возникает большая ошибка совмещения, особенно при короткой стороне угла. Поэтому при измерении угла микроскоп должен использовать зазорный метод.
② Метод наложения
Если при измерении длины использовать зазорный метод — увеличится погрешность. Зазор не измеряется и включается в измеренное значение. Поэтому при измерении длины применяют метод наложения: штриховка точно накладывается на край контура, половина штриха внутри, половина снаружи. При совмещении берут за эталон центр штриха и его продолжение — микроскоп дает точные результаты.
Техническое обслуживание
Инструментальный микроскоп — высокоточный прибор. Без должного ухода срок службы и точность резко падают. Рекомендации:
1. Среда:
Лучше размещать в чистом месте, но на заводах часто иначе. Следует учитывать:
- Освещение — не выше необходимого.
- Исключить попадание масла.
- Минимум пыли.
- Минимум вибраций.
- Без резких перепадов температуры.
2. Стеклянные элементы:
Держать чистыми, без загрязнений — иначе образ нечеткий, точность падает.
- Объектив/окуляр: не трогать руками. При отпечатках/масле — протирать специальным средством или спиртовой салфеткой мягко. Не разбирать без знаний — пыль не влияет на измерения.
- Стекла измерительного стола: самые уязвимые при установке деталей. При загрязнении — мягкой тканью. Внимательно к объективу и окуляру. При снятии окуляра легко попадает пыль на рабочее расстояние — даже не в работе держите окуляр на микроскопе.
3. Электрическая часть:
Микроскоп требует высокое напряжение. Плохой контакт → нагрев, опасность. Проверять регулярно. Корпус обязательно заземлять.
4. Расходники и аксессуары:
Лампы и предохранители — расходники, держать запасы. Для аксессуаров — стекло измерительного стола самое важное, тоже нужен запас.
SANS Machining — 10+ лет в машиностроении, знаем: качество критично. Независимый отдел контроля проводит последовательные проверки каждой детали — гарантия высокого качества и точности.
Производственный процесс
- Микроскоп: от стеклянных линз к нанометровой визуализации
- Методы в C#: объявление, вызов, параметры, возвращаемые значения и перегрузка
- Осмотровые приспособления: как аддитивное производство превосходит традиционную обработку
- Ключевые стандарты качественного контроля для превосходства в ЧПУ обработке
- Оптическая микроскопия: принципы и применение
- Критическая роль контрочного измерения на станке в точной обработке
- Продвинутая рентгеновская инспекция для высокоточных печатных плат
- Продвинутые стратегии контроля 3D-печатных деталей двигателей – Часть 3
- Точная обработка: проверенные методы достижения точности формы и положения заготовки
- Контроль качества в CNC-обработке: методы, этапы и лучшие практики