



Бесконечная прокатка прутков и прутов: передовая технология для качественных сортовой проката
Бесконечная прокатка прутков и прутов
Технология бесконечной прокатки — самый передовой процессовый метод прокатки прутков и прутов (также известных как сортовой прокат) из блюмов. Она состоит из сварочной установки, предназначенной для бесконечного соединения блюмов вместе для обеспечения непрерывного снабжения материалом прокатного стана. Она реализуется за счет сварки блюмов, поступающих из нагревательной печи на восходе стоек прокатного стана. Фактически, соединение хвостового конца прокатанного блюма и головового конца прокатанного блюма — один из ключевых аспектов технологии бесконечной прокатки.
Хотя бесконечная прокатка находится в коммерческой эксплуатации с أواخر 1990-х, но потребовалось много времени, чтобы достичь определенного уровня технической зрелости. Основные причины: (i) сложность разработки технологии сварки горячих блюмов большого поперечного сечения за короткое время, (ii) достижение высокого качества шва, необходимого для повышения выхода, (iii) сложность разработки технологии полной и гладкой зачистки сваренного шва за короткое время для избежания поверхностных дефектов и деформации блюмов, и (iv) достижение разницы в качестве сваренного шва с остальным блюмом в допустимых пределах, так как это ограничивает ассортимент прокатного стана, поскольку шов в процессе прокатки раскатывается в большую длину, снижая однородность химического состава и механическую стабильность готового прокатного изделия.
Концепция бесконечной прокатки
Концепция бесконечной прокатки привела к изменению общего прокатного метода, который ранее основан на принципе учета отдельных блюмов, что приводило к циклу: вход головового конца, прокатка, выход хвостового конца и зазоры между блюмами. Этот цикл диктовал дизайн существующего оборудования и систем управления в современных станах проката прутков и прутов.
Поверхностная шкала на блюме, поступающем из нагревательной печи, удаляется высоконапорным водяным струей при прохождении через коробку для откаливания. После этого голововой конец блюма должен быть сварен с хвостовым концом блюма, вошедшего в грубую группу стоек прокатного стана. Процесс сварки должен завершиться по мере движения блюма вперед по прокатному стану. Сварочная машина либо закреплена на движущемся тележке, приводимой двумя бесколлекторными двигателями, либо имеет валковые пары по обе стороны или и то, и другое. Скорость двух блюмов должна быть согласована. Затем зажимные зажимы сварочной машины, приводимые гидравлическим давлением, зажимают два конца. Это обеспечивает центрирование торцевых граней двух блюмов для сварки. Первый шаг всего процесса сварки — расплавить торцевую грань, а затем выдавить (насадку) блюмы. В этом процессе два блюма сварены. Этот сварочный метод обеспечивает, что физическая структура сварочной линии соответствует исходным блюмам, поэтому качество сварочной линии сохраняется.
Характеристика технологии бесконечной прокатки требует от приводной системы выполнения специальных требований. Первое требование — для обеспечения безопасности сварочного оборудования и точности процесса сварки. Для этого скорость блюма на голововом конце сварочной машины должна быть равна линейной скорости прокатки в первой стое прокатки. Второе требование — обеспечить, чтобы скорость блюма, которая ниже для обеспечения эффекта откаливания при прохождении через коробку откаливания, увеличивалась после откаливания блюма, чтобы догнать скорость блюма, уже находящегося в прокатном стане. Так приводная система валкового стола от нагревательной печи до грубой группы стоек прокатного стана должна быть многоуровневой системой привода скорости. Третье требование возникает из-за влияния случайных условий в процессе прокатки. Из-за этих случайных условий место, где блюм для прокатки догоняет блюм, уже находящийся под прокаткой, каждый раз разное. Поэтому приводная система, отвечающая за догон, должна соответствовать системе сервопозиционирования. Кривая скорости блюма для соединения в бесконечную прокатку показана на рис. 1.
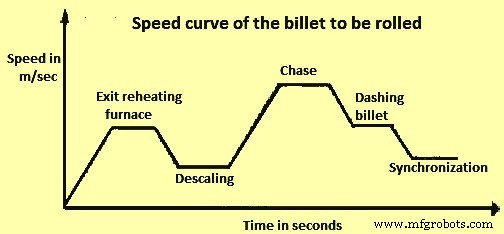
Рис. 1 Кривая скорости блюма для прокатки
Процесс сварки
Процесс сварки должен завершиться по мере движения блюма вперед. Он достигается установлением контролируемой электрической дуги между двумя торцами блюмов с целью плавления стального материала на обеих сторонах в достаточном объеме для последующего насадки (сжатия) и соединения с помощью гидравлического устройства насадки. Часть стального материала фактически «расплющивается» (забор) с двух торцов блюмов. После завершения сварки забор, образовавшийся на сварно-соединенном участке, удаляется зачисточной машиной и отслеживается во время прокатки. Общее количество этого удаленного материала забора учитывается как потери в выходе прокатного стана (в диапазоне 0,2–0,3 % по весу 12-метрового блюма) и прямо зависит от размера блюма. Вся серия вышеуказанных операций автоматизирована, и бесконечная прокатка достигается без увеличения рабочей нагрузки операторов стана.
Также для завершения сварки в ограниченном пространстве между нагревательной печью и грубым станом обычно используется метод контактной сварки, и сварка проводится в доступное короткое время. Сварочная машина установлена между нагревательной печью и грубым станом, и валковые пары установлены до и после сварочной машины. В обычной прокатке постоянный зазор всегда обеспечивается между блюмами путем регулировки времени извлечения блюма в последовательном контроле нагревательной печи и/или регулировки скорости передачи валковых пар до и после сварочной машины в последовательном контроле грубого стана. С другой стороны, для сварки блюмов в бесконечной прокатке скорость передачи блюма контролируется передними и задними валковыми парами. Затем скорость сварочной машины синхронизируется со скоростью передачи блюма, и сварка и насадка применяются к торцам блюмов.
Метод сварного соединения бесконечной прокатки — контактная сварка. Во время сварного соединения блюмов происходит большое количество искрения и брызг. Это искрение и брызги происходят во всех направлениях, включая верх и обе стороны шва, а также с нижней стороны свариваемой зоны. Существует опасение, что брызги вызывают проблемы с оборудованием и/или качеством на прутке и пруте, прокатанных в соседнем стринге. Это одна из главных проблем процесса бесконечной прокатки и необходимо эффективное содержание искр и брызг, генерируемых во время фазы предварительного нагрева и последующей фазы вспышки в сварочной операции блюмов. Этот материал, когда неконтролируемо распространяется вокруг сварочной зоны, прилипает над компонентами сварочного блока и исчезающей валковой системой, включая датчики и энкодеры, потенциально вредным образом. Для минимизации влияния брызг в максимально возможной степени разные методы разработаны разными поставщиками оборудования для бесконечной прокатки прутков и прутов. Процедура сварки блюмов и операция зачистки показаны на рис. 2.
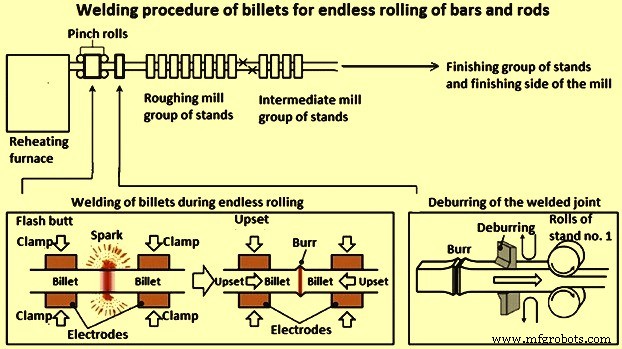
Рис. 2 Процедура сварки блюмов и операция зачистки
В идеальных обстоятельствах весь материал должен иметь одинаковый цикл нагрева и прокатки. С бесконечной сваркой блюмов в новом стане возможно спроектировать компоновку, близкую к этому условию. Однако в существующих станах время между выходом из нагревательной печи и приходом на первую прокатную стойку может быть значительно разным между голововым и хвостовым концами блюма. Также в процессе прокатки небольшая длина блюма повышается в температуре из-за энергии, сообщенной при соединении двух блюмов, в то время как с обеих сторон более низкие температуры преобладают на поверхностных зонах, где водоохлаждаемые зажимы сварочной машины контактировали с материалом.
Два фактора, которые в основном влияют на процесс бесконечной непрерывной прокатки: (i) износ валков, и (ii) разница температур. Для компенсации износа валков необходимо вносить небольшие изменения зазоров валков, учитывающие изменение расширения материала, требование поддержания натяжения между связанными стойками и возможность перегрузки отдельной стойки. Последовательная температура должна быть достигнута с использованием статистического давления контроля для минимизации циклических отклонений температуры.
Необходимо сделать бесконечную операцию максимально стабильной, чтобы обеспечить финишный стан согласованными условиями, результатом чего являются улучшенные допуски, металлургическое качество и работа стана. На практике некоторые эффекты, которые нужно компенсировать: (i) цикл времени входа может не обеспечивать равные температуры блюма от головы к хвосту, (ii) процесс соединения создает температурные дифференциалы, и (iii) зачистка сваренного шва создает небольшие дифференциалы поперечного сечения. Кроме того, так как вес готовой катушки (в случае, если прокатный продукт катуется) больше не привязан к весу блюма, отслеживание должно быть спроектировано как для идентификации качества, так и для выполнения точных весов катушек.
Процесс сварки должен завершиться по мере движения блюма вперед. Это требует, чтобы система управления бесконечной прокаткой состояла из приводного управления, управления петлями и последовательного управления.
Автоматизация процесса сварки
Эффективная система автоматизации — ключевой компонент для управления процессом сварки, так как она обеспечивает достижение требуемого уровня качества и стабильности процесса. Успешный и хорошо выполненный сваренный шов должен демонстрировать некоторые основные характеристики: (i) надежность и механическая стабильность сваренного шва в процессе прокатки, не генерирующая поверхностных дефектов на прокатном изделии, (ii) удовлетворительные и постоянные значения декарбуризации (в сваренной зоне) в допустимых пределах вариации 4–8 % максимум для всех низко- и среднеуглеродистых марок (марок с содержанием углерода до 0,4 %), и (iii) абсолютное отклонение значений предела текучести и предельной прочности не превышает ±8 % от нормального значения прутка.
Эти требования могут не быть выполнены, если есть плохая однородность расплавленного материала и если присутствуют полости и газовые пузыри внутри сваренной зоны. Эти дефекты вызваны либо нестабильностью электрической дуги, либо неудовлетворительным выполнением фазы насадки, более конкретно в терминах приложенного давления и достижения необходимого геометрического «сжатия» между двумя торцами блюмов. Поэтому нужна выделенная система автоматизации, которая должна обеспечивать строгий и пунктуальный мониторинг в реальном времени различных параметров, таких как: (i) температура блюмов, выходящих из печи, (ii) температура соединительных поверхностей на основе характеристик плавления блюма, (iii) положение зажимов, натяжение между зажимами и ток, проходящий через зажимы, (iv) скорость горения соединительных поверхностей, (v) длина сгорания при вспышке, (vi) глубина плавления и время вспышки, и (vii) давление и глубина «сжатия» в фазе насадки.
Преимущества процесса бесконечной прокатки
Процесс бесконечной прокатки имеет несколько преимуществ, перечисленных ниже.
- Устранение межблюмного зазорного времени. Это приводит к увеличению производительности прокатного стана в диапазоне 8–12 % максимум, при условии наличия встроенной резервной мощности в нагревательной печи, так как параметры эксплуатации прокатного стана не меняются. В случае отсутствия встроенной резервной мощности в нагревательной печи, выход прокатного стана может быть достигнут при более низкой скорости прокатки. Это приводит к экономии удельного потребления энергии и снижению износа изменяемых рабочих частей.
- Устранение обрезки голов и хвостов, приводящее к увеличению выхода в диапазоне 0,7–0,9 %, в зависимости от конкретного дизайна проходов и компоновки обрезных ножниц.
- Эксплуатация прокатного стана имеет более высокий уровень стабильности, так как есть согласованность настройки из-за прокатки одного бесконечного блюма.
- Риск образования зацепов в станах сильно снижается.
- Практически нет генерации коротких прутков на остывательном ложе из-за прокатки одного бесконечного блюма. Это приводит к увеличению выхода, которое может составлять до 1 % в зависимости от конкретного дизайна проходов, размера продукта и уровня автоматизации прокатного стана.
- Срок службы изменяемых частей увеличивается из-за резкого снижения количества укусов голов в прокатных стойках и направляющих с последовательным уменьшением механических ударов и улучшением температурной стабильности во время прокатки.
Производственный процесс
- ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Понимание прокатных станов: виды, процессы и применение
- Профессиональные токопроводящие шины и системы кранов для надежной подачи питания
- AMPCO® 8: Прессованные и калиброванные прутки из алюминиевой бронзы высокой прочности
- AMPCO® 21: Высокопрочные экструдированные и калиброванные прутки и прутья
- AMPCO® 18: премиальные прессованные и волоченые круглые и прямоугольные прутки
- Прокатные станы: типы и распространенные дефекты металла
- Горячая и холодная прокатка: понимание процессов формовки металла
- Понимание прокатки: как процессы на станах формируют металл