



Полное руководство по безопасной остановке доменной печи
Методы остановки доменной печи
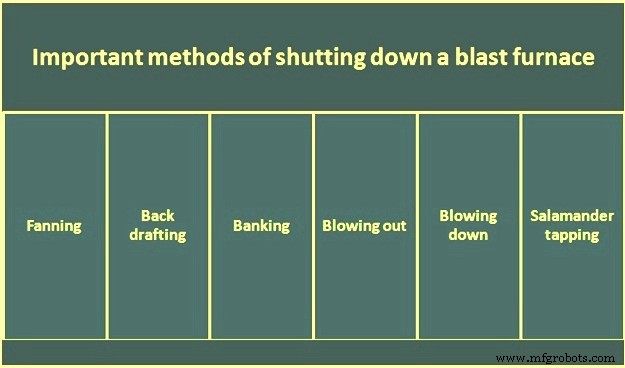
Доменная печь после задувки и начала производства чугуна работает многие годы перед перекладкой. Этот непрерывный период работы называется кампанией. В современных печах ожидается кампания 15–20 лет. Когда печь достигает конца кампании, её обычно «дуют» (blown out / blown down). Между задувкой и окончательной остановкой печь может останавливаться на короткие периоды по разным причинам. Ниже описаны основные типы остановок доменной печи (рис. 1).
Вентиляция (Fanning)
Часто при работе ДП возникает ситуация, когда полная производительность печи не требуется на некоторое время. Это может быть вызвано проблемами в нисходящих или восходящих цехах. Проблему решают либо остановкой печи, либо сокращением работы за счет уменьшения объема горячего надува. Скорость горячего надува обычно снижают до очень низкого давления в дуьерах. Однако обязательно сохранять положительное давление в системе горячего надува, чтобы исключить опасность возврата доменного газа из печи в систему дутевых машин. Метод снижения объема горячего надува до менее 20–25% от нормального называется вентиляцией (fanning).
Вентиляция имеет преимущества: поддержание газовой системы печи под давлением, обеспечение малого количества доменного газа для использования как топлива, и возможность возобновления почти полной работы за относительно короткое время. Этот метод применяется для аварийных ситуаций или коротких периодов. Длительное применение, например 8 часов из 24 или на выходных, часто приводит к накоплению в נחлсте и часто способствует образованию наростов на стенках.
Обратная тяга (Back drafting)
В течение кампании бывают случаи, когда печь снимают с надува на короткие периоды для выполнения ремонтных работ: замена дуьер, дуйерных кулеров или обслуживание периферийного оборудования. В таких случаях печь переводят на обратную тягу. В этой операции, как только горячий дув остановлен, бастл-магистраль создают под отрицательным давлением. Обычно это делают открытием дымоходного клапана и клапана горячего надува на домне, который уже подготовлен нагревом до температуры и закрытием газового клапана. Поскольку доменный газ затягивается обратно в домну, воздух поступает через смотровые отверстия и горелку домны, и оператор следит, чтобы газ сгорал в домне. Во время операции заслонки (bleeders) на верху печи также открывают, чтобы вытянуть часть доменного газа через верх.
На некоторых печах устанавливают специальный дымосборник для обратной тяги, чтобы не затягивать газ обратно через домну. Этот сток соединен с бастл-магистралью или горячей надувной магистралью. В некоторых местах он закрыт водоохлаждаемым шлюзовым клапаном на уровне бастл-магистрали, в других — колпаковым клапаном на вершине стока без охлаждения. Открытие клапана позволяет доменному газу уходить в атмосферу, где он сгорает без трудностей.
Консервация (Banking)
В современной практике консервация печи (banking) редко применяется. Однако она считается стандартной техникой остановки, если простой не кратковременный. Печи сейчас обычно «дуют вниз» (blowing down) — работают без зарядки до спуска заряда до уровня дуьер. Планы длительной остановки или перерыва в работе из-за аварии, планового ремонта или рыночных условий могут заставить руководство выбрать «дувку вниз».
Процесс консервации адаптирован, так как процедура полезна для коротких простоев. Термин «banking» (укладка) происходит от аналогии с укладкой огня: покрытие золы или свежим топливом для ограничения доступа воздуха, снижения скорости горения и сохранения топлива для будущего использования.
Консервацию также применяют как аварийную меру при непредвиденных событиях, требующих остановки печи. При консервации дув снимают, дуйерные трубы опускают, дуйерные отверстия заделывают глиной для предотвращения пробоя воздуха. Таким образом, тепло נחлста сохраняется, и печь может быть возвращена в работу с минимальными усилиями. Если простой превышает 4–5 дней, могут возникнуть трудности при возобновлении работы, хотя известны случаи без проблем даже после 7-дневной консервации.
Обычно консервация проводится как плановое мероприятие. Подготовка зависит от ожидаемой длительности. Если печь консервируется на несколько дней, заряжают одну-две дополнительные партии кокса без флюса и снимают с надува, когда кокс спускается в зону bosh. Если на чуть более длительное время — рудной и известковый заряд снижают на 5–10% после коксового бланкета, возможно, на 10–15 зарядок, прежде чем вернуться к нормальному весу зарядки. Этот метод все еще используется для очень коротких простоев.
Консервационный заряд для остановки на неопределенное время очень похож на заряд при задувке. Перед началом консервационного заряда из зарядки убирают разное железосодержащее сырье и сильно уменьшают известковую добавку. Дополнительный кокс заряжают перед консервационным зарядом. Цель — получить горячий кремнеземный шлак, который склонен смывать накопления извести на стенках bosh и предотвращать чрезмерно известковый шлак при задувке. Высокоизвестковый шлак имеет более высокую температуру плавления и способен вызывать операционные проблемы в начале задувки. Часто в начальный период прогрева температуры в bosh должны быть очень высокими, что увеличивает восстановление кремнезема в кремний, и шлак содержит более высокую долю извести. Поэтому стремятся получить горячий кремнеземный шлак в момент консервации, так как похожие условия ожидаются при возобновлении работы.
После начальных подготовительных зарядок заряжают тяжелый коксовый бланкет, а последующая зарядка аналогична характерному задувочному заряду. Зарядка продолжается до достижения коксовым бланкетом верхней зоны bosh. В этот момент проводят окончательную отливку печи. Стараются осушить נחлст до сухой продувки промоечного отверстия для обеспечения чистого נחлста при будущем запуске и максимального устранения необходимости плавления холодного шлака в начале задувки. Перед последней отливкой пылеуловитель печи опорожняют. Накопленная пыль склонна консолидироваться в каменноподобную массу при длительном бездействии и может создать трудную проблему после возобновления работы.
К концу отливки, перед снятием печи с надува, тяжелым слоем руды могут засыпать верхнюю поверхность заряда, снижая естественную тягу печи.
В конце отливки промоечное отверстие заделывают, горячий дув снимают с печи, заслонки открывают, пар подают в пылеуловитель, печь изолируют от общей газовой системы, клапаны домн манипулируют для обратной тяги газа через бастл-магистраль, горячую надувную магистраль и через дымоход домны. Операторы быстро опускают дуйерные трубы и заделывают дуйеры глиной. Во многих местах предпочитают демонтировать дуйеры, чтобы исключить случайную утечку воды, позволяющую воде накапливаться в печи, и для возможности осмотра кулеров на возможные течи. Глина плотно укладывается в дуйерные отверстия и подсыпается песком для исключения любого шанса просачивания воздуха. Иногда за этим следует закладка отверстий кирпичом как дополнительная страховка от проникновения воздуха.
Сразу после опускания дуйерных труб после последней отливки дутевые машины останавливают, клапаны горелок домн, дымоходные и клапаны горячего надува закрывают для сохранения тепла максимально долго. В качестве меры предосторожности клапаны сброса открывают немного, чтобы предотвратить накопление давления в домнах от необнаруженной утечки воды или неожиданного источника.
В течение дня или двух люк на верху печи открывают, пар в пылеуловителе отключают. Ежедневный осмотр линии загрузки важен. Медленное движение заряда указывает на просачивание воздуха и сгорание кокса. Небольшое движение допустимо, но постоянное снижение нежелательно и может заставить операторов опрыскать bosh герметизирующим материалом. Иногда используют жидкую смесь воды, глины и жидкого стекла, так как материал недорог и эффективен.
Если печь консервируется на длительный период, через месяц–шесть недель расход воды на охлаждающих элементах снижают, а через 2–3 месяца полностью отключают, кроме ставов נחлста.
Часто после консервации 6 и более недель, при открытии дуьер, все признаки огня в зоне дуьер исчезают. В этом случае операторы рады, так как полная польза коксового бланкета будет доступна для подачи тепла при начале работы.
Дувка наружу (Blowing out / Raking out)
Дувка наружу (blowing out) иногда называют «выгребанием» (raking out). Печь обычно дуют наружу, когда производство больше не требуется. Выдутая печь может быть перезапущена быстрее и с меньшими усилиями, чем из консервированного состояния, так как условия приближаются к запуску новой печи. Однако затраты на дувку наружу, выгребание и очистку перед запуском, вероятно, превысят стоимость консервации.
Когда печь достигает конца кампании (облицовка износилась), её обычно дуют наружу. Однако сейчас практикуют «дувку вниз».
Для дувки наружу работу прекращают на короткий период, примерно 12–16 часов перед последней отливкой, для установки водяных распылителей в верху печи и термопар в отводах. Состав заряда меняют для получения очень кремнеземного шлака. Это помогает удалить максимум извести из стенок bosh и נחлста. Цель — предотвратить образование гидроксида кальция, который возник бы при контакте извести с охлаждающей водой на поздних стадиях дувки. Образование гидроксида кальция из извести, встроенной в облицовку, может создать достаточное усилие для трещины стальной оболочки נחлста или подъема печи с колонн.
После установки оборудования для дувки надув включают и продолжают зарядку. Активная фаза дувки начинается с зарядки тяжелого коксового бланкета. Объем должен быть примерно равен объему bosh. После зарядки коксового бланкета заряжают вымытый и просеянный кварцит размером 25–50 мм. Печь держат заполненной в начале дувки, а затем позволяют линии загрузки смещаться вниз примерно на 6–9 м к концу (когда весь железосодержащий заряд восстановлен). Во время дувки воду из распылителей используют обдуманно для контроля температуры верха печи. Однако дополнительные зарядки кварцита очень эффективны для поддержания низкой температуры верха. Снижение скорости горячего надува необходимо по мере уменьшения высоты колонны зарядного материала. От момента зарядки тяжелого коксового бланкета до завершения дувки проходит всего около 6–8 часов.
Метод дувки коксом похож, но вместо кварцита используют кокс. Иногда используют коксовые просевки 20–25 мм.
После последней отливки заряд водят, как описано выше. Когда охлаждение достаточно продвинулось, часто строят водосборные желоба от нескольких кулерных отверстий к открытой железнодорожной цистерне и промывают содержимое печи высоконапорными водяными струями.
Дувка вниз (Blowing down)
В 1970-х годах поняли, что процедуры консервации и дувки наружу дороги. Консервация часто приводит к трудным запускам из-за водных проблем или непредвиденных причин. Операторы теперь обладают достаточным техническим пониманием процесса для «дувки вниз». Дувка вниз означает работу печи без зарядки до снижения уровня заряда примерно до уровня дуьер. Есть несколько причин предпочтения дувки вниз перед консервацией или дувкой наружу. Некоторые: при дувке вниз печь можно тщательно осмотреть на течи кулеров или ставов, и не нужно устранять пробой воздуха, так как печь пуста. И если печь подлежит перекладке, разобрать пустую печь быстрее и дешевле, чем с зарядом. Техника дувки вниз варьируется от печи к печи, но в основном следуют следующей процедуре.
Атомизирующие водяные распылители устанавливают на верху печи на остановке перед дувкой вниз, где-то в районе уровня линии загрузки 3–5 м. Обычно 4–6 сопел равномерно распределяют по периметру. Цель — контроль температуры верха печи. Обычный расход воды — около 150 м³/ч при давлении 8 атм. Аварийные резервные водоснабжения часто предусматривают для безопасности. В зависимости от типа верха печи и его состояния, аварийные распылители иногда устанавливают для борьбы с возможным жировым пожаром при дувке вниз.
Паровые распылители также устанавливают на 1–3 уровнях для обеспечения некоторого охлаждения и поддержания давления в печи. Если используется один уровень, он обычно размещается низко в шахте примерно на уровне линии загрузки 12–15 м. Если используются дополнительные уровни, они размещаются примерно равноудаленно между верхними водяными распылителями и нижними паровыми. Паровые инъекторы активируются, когда заряд спускается ниже них. В некоторых местах есть предусмотрено подачу азота в паровые распылители как резерв при потере парового давления.
Азотная инъекция предусмотрена для продувки печи в конце дувки вниз. Обычно азот вводят через бастл-магистраль. Если азот используется как резерв для паровой инъекции, эта система также может использоваться для продувки печи по завершении дувки вниз. Требуемые расход и давление азота — около 150 м³/мин при 3,5 кг/см².
Должно быть предусмотрено анализ процессного отходящего газа. Обычно это требует перекалибровки анализатора верхового газа. Нужен анализ водорода и кислорода. Уровень водорода должен быть низким (ниже 15%) и кислорода не должно быть. Также требуется измерение линии загрузки, зонд должен уметь выдвигаться глубоко в печь.
Скорость горячего надува и его температура снижают по мере спуска заряда для контроля температуры верха печи. Также контролируют содержание водорода и кислорода в верховом газе. Типично максимальная температура верха должна быть в диапазоне 300–450 °C.
Отливка саламандры (Salamander tapping)
После дувки вниз, особенно при полной перекладке печи (включая замену облицовки נחлста), саламандру обычно отлавливают. Эта операция экономит дни и возможно недели времени перекладки, которые иначе потерялись бы на взрыв тяжелого куска застывшего железа, образующегося, если жидкий металл (накапливающийся в נחлсте по мере эрозии нижнего блока за кампанию) позволит застыть. Предпочтительно отлить максимум жидкого железа, так как удаление застывшей саламандры стоит много дней с дополнительными рисками повреждения печи из-за использования взрывчатки.
Саламандерная отливка — это финальная отливка для слива последнего жидкого железа из נחлста печи. Из-за редкости это специальная работа, требующая большой подготовки. Саламандерная отливка во многом считается искусством. Тепловые расчеты на основе термопар в подножье позволяют оценить глубину проникновения железа. Однако это в лучшем случае оценка. Следовательно, расположение бурильной скважины несколько произвольно, и некоторая, обычно небольшая, часть саламандры часто остается в печи после отливки.
Раньше было трудно найти лучшее расположение саламандерного отверстия из-за нехватки информации о внутренностях נחлста и позиции линии износа. Без данных термопар или с недостаточными было трудно определить оптимальную позицию для бурения или лансирования саламандерного отверстия. Профессиональный опыт обычно использовали для определения места и угла бурения для попадания в саламандру. Часто приходилось бурить и лансировать несколько отверстий перед попаданием в саламандру для начала отливки.
С современными נחлстами, все более оснащенными плотными сетками термопар, тепловой расчет позиции линии износа, а значит, позиции саламандры, стал возможен. Уплотнение сетки термопар улучшает точность расчета, так что угадывание, где попасть в саламандру, заменяется знанием, где бурильная коронка попадает в линию износа, а значит, откуда можно ожидать горячее металло. Дополнительное преимущество более точного расположения — возможность улучшить инженерное оформление вокруг саламандерного отверстия.
Саламандерная отливка производится на предпочтительно низком уровне, где можно ожидать жидкое железо в נחлсте. Обычно саламандерное отверстие позиционируется где-то близко под полом отливочного цеха и обычно в труднодоступной зоне, забитой трубопроводами, кабелями и т.д. Эта труднодоступная зона также имеет недостаточные или плохо доступные эвакуационные пути и представляет опасную зону для оператора, бурящего или лансирующего саламандерное отверстие. Важные вопросы при саламандерной отливке: (i) расположение саламандерного отверстия, (ii) экологические аспекты (обычно большие бурые облака) и (iii) отливка максимума жидкого саламандерного железа.
Саламандерная отливка всегда организуется для слива максимального количества жидкого железа из נחлста и его использования как чугунного заряда в сталеплавильном цехе.
Раньше саламандры отлавливали после дувки вниз и после полного снятия печи с надува. В результате саламандра имела только собственное ферростатическое давление как движущую силу для выхода из печи.
Первоначальные подготовки включают: (i) бурение заранее определенного расстояния в печное дно под ставами נחлста, и (ii) установку желоба или желоба для железа. Когда все готово, в бурильную скважину вставляют длинное кислородное копье и сжигают оставшуюся кладку до бассейна железа. Обычно поток железа медленный и требуется несколько часов для опустошения накопления, которое может составлять 400–600 тонн.
Не пробуря отверстие полностью до жидкости и лансирование последней части приводит к неопределенному диаметру отверстия и иногда к медленно текущим отливкам. Эти медленные отливки также могут затормаживаться снижением температуры саламандерного чугуна под действием системы охлаждения נחлста в время ожидания между концом дувки вниз и началом саламандерной отливки.
Саламандерный чугун обычно отводят в чугунолей (обычно торпедные) через желоба, обмурованные дамковыми пластинами. Это позволяло контролируемое наполнение до трех чугунолей, так как нет возможности вернуться к позиции ковша вверх по течению.
Наклонный желоб также можно использовать для обмена неограниченным числом чугунолей, но его недостаток — дополнительная требуемая высота, снижающая угол бурения саламандерного отверстия. Использование наклонного жёлоба требует изогнутого длинного жёлоба для поперечного потока в центре наклонного жёлоба, и наклонный жёлоб должен быть приводным.
Важный аспект улучшения саламандерной отливки — устранение рисков безопасности, так как в большинстве случаев саламандерное отверстие находится в труднодоступной и тесной зоне, с трудными путями эвакуации, присущими их положению прямо под полом отливочного цеха.
Для проверки, полностью ли печь слита от жидкого железа, в некоторых местах проектируют второе аварийное саламандерное отверстие с сбором железа в открытую яму. Это отверстие открывают, когда поток из основного саламандерного отверстия снижается. Ожидается очень малое количество саламандерного железа со второго отверстия, но оно помогает в полном дренаже נחлста.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Грануляция доменного шлака в литейном цехе: обзор технологии и процесса
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи