



Оптимизация работы доменной печи для увеличения срока кампании
Эксплуатационная практика и срок кампании доменной печи
Стоимость перестройки или перекладки доменной печи (ДП) очень высока. Поэтому методы продления срока кампании ДП имеют большое значение и должны активно внедряться.
Крупные ДП, как правило, имеют немного более высокий объем выпуска за единицу объема за кампанию. Эта разница обусловлена тем, что крупные печи, как правило, имеют более современную конструкцию и хорошо автоматизированы. Поскольку жизнеспособность интегрированного металлургического завода зависит от непрерывной поставки чугуна, что на заводе с небольшим числом крупных печей делает долгий срок кампании критически важным.
Методы продления срока кампании доменной печи
Методы продления срока кампании ДП (рис. 1) делятся на три категории:
- Эксплуатационная практика — управление процессом в ДП оказывает существенное влияние на срок кампании. Печь должна работать не только для выполнения производственного плана, но и для максимизации своего срока службы. Поэтому необходимо модифицировать режим работы по мере продвижения кампании и в ответ на проблемные зоны для максимизации срока службы.
- Восстановительные мероприятия — когда износ или повреждения, влияющие на срок службы печи, становятся очевидными, применяются или разрабатываются инженерные методы ремонта для максимизации кампании.
- Улучшенные конструкции — по мере развития улучшенных материалов и оборудования они внедряются в будущие перекладки для продления срока службы критических зон ДП, где это целесообразно с экономической точки зрения.
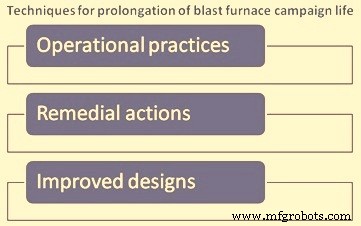
В данной статье рассматриваются эксплуатационные практики для увеличения срока кампании. Ниже описаны операционные практики, влияющие на кампанию ДП.
Производительность
Производительность ДП обычно выражается в тоннах (т) чугуна на единицу объема печи (м³) в сутки. Высокая производительность подразумевает увеличенный пропуск материалов при более высоких скоростях спуска заряда и более интенсивной работе נחלста для удаления большего количества жидких продуктов. Стабильность работы нарушается, когда печь работает на пределе: спуск заряда становится менее плавным, а зона плавления поднимается выше. Эти факторы ускоряют износ стенок печи. Увеличенный пропуск жидких продуктов ускоряет износ נחלста и создает более тяжелые условия в промоечном отверстии.
Низкая производительность подразумевает длительные периоды работы с малым объемом горячего надува, что приводит к снижению глубины проникновения надува и увеличению газового потока вдоль стенки печи, если не вносить соответствующих изменений в распределение заряда. Длительные паузы в производстве обычно негативно влияют на состояние נחלста.
Анализ печей, достигших длительной кампании, показывает, что они не работали на максимальном потенциале большую часть времени. Общий фактор — стабильная, последовательная работа с практиками мониторинга и защиты стенок и נחлста. Такая работа легче достигается на уровнях производства ниже максимального. Однако трудно определить универсальное значение индекса производительности (т/м³/сутки), так как он также зависит от внутренней формы печи, состояния огнеупорного, локальных условий и периодов обслуживания.
Для максимизации кампании необходима стратегия, позволяющая работать печи в стабильном, контролируемом режиме. Многие перекладки предусматривали увеличение внутреннего объема не для повышения выхода, а для выполнения планов на более низких уровнях производительности, что дает потенциал для более стабильной работы и более длительной кампании.
Частые остановки печи снижают производительность, но также сокращают кампанию из-за избыточного числа циклов стоп/старт. Кампанийный выпуск на единицу объема снижается непропорционально проценту простоя. Длинные кампании лучше всего достигаются при непрерывной работе без длительных остановок.
Краткосрочное снижение производительности также необходимо для устранения выявленных проблемных зон, чтобы сохранить целостность печи и избежать преждевременного завершения кампании.
Заряд (кокс)
Для стабильной работы ДП на приемлемых уровнях производительности необходим качественный кокс. Плохой кокс — одна из главных причин нестабильных периодов работы. Нестабильные периоды часто приводят к эллиптическим или даже «охлажденным» режимам, которые потенциально разрушительны для облицовки печи и, следовательно, для срока кампании.
Кокс должен быть прочным и стабилизированным для поддержки веса заряда с минимальным механическим разрушением. Он должен быть достаточно крупным и близко по размеру, с минимумом мелкой фракции, чтобы создавать проницаемый слой, через который жидкости могут капать в נחלст, не препятствуя восходящим газам. Постоянный размер нужен для избежания нежелательных вариаций проницаемости и поддержки концепции изменения толщины коксового слоя по радиусу печи для контроля радиального газового потока. Кокс должен быть достаточно нереактивным к растворению, сохранять прочность в таких условиях и быть низкощелочным для минимизации щелочного газифицирования в дуговой зоне, которое вредно влияет на разрушение кокса и огнеупоры печи. Варьируемость влажности и углерода в коксе должна контролироваться для минимизации их влияния на тепловое состояние процесса.
При высоких уровнях внедряемого в дуйера углеводорода пропорция заряжаемого кокса снижается, и качество кокса становится еще более важным.
Универсального качества кокса для стабильной работы, совместимой с долгой кампанией, не существует, так как разные типы работы имеют разные требования к коксу, а физические свойства варьируются в зависимости от точки отбора пробы между коксовой батареей и ДП.
При использовании кокса из нескольких источников необходима либо адекватная перемешка, либо раздельная зарядка разных коксов, так как колеблющиеся пропорции коксов разного качества создают нестабильные условия в печи.
Кокс в центре печи постепенно заменяет «мертвого» и кокс в נחлсте, который должен оставаться проницаемым для оттока жидкостей через центр נחлста. Это предотвращает чрезмерный периферийный поток чугуна в נחлсте, который может привести к серьезному износу огнеупора у основания боковой стенки. Повышение температуры в центре подушки נחлста обычно наблюдается при увеличении размера кокса в «мертвом» человеке, что указывает на повышенную активность центра נחлста. Размер ячеек коксовых грохотов — важный параметр для поддержания проницаемости נחлста. Обычно полезно увеличить размер ячеек и заряжать дополнительный мелкий кокс, смешанный с рудным зарядом, вдали от центральной линии печи.
Цель использования качественного кокса — обеспечить попадание крупного кокса в нижние зоны печи. Для контроля желательно периодически отбирать пробы кокса на уровне дуьер для оценки его разрушения в печи. Обычно это делается во время планового ремонта. Большая проба кокса выгребается из дуйера и ее свойства сравниваются с пробой загрузочного кокса. Так можно выявить и другие факторы, влияющие на размер кокса.
Качественный, стабильный кокс и мониторинг кокса на линии загрузки и в bosh-зоне — важная стратегия для долгой кампании.
Рудная часть заряда
ДП работают с широким спектром компонентов рудного заряда: агломерат, пеллеты, натуральная руда и др. Также применяются различные флюсы.
Мелкие количества других материалов (возвратная лом, железные мелковые отходы, ковшовый шлак, ильменит, переработанные отходы, пряморедуцированное железо) также иногда используются в рудном заряде. Их применение зависит от локальных факторов.
Интегрированные заводы обычно имеют агломератные заводы, поэтому ДП таких заводов используют большой процент агломерата в заряде, остальное — натуральная руда и/или пеллеты. Пеллеты иногда предпочтительнее натуральной руды благодаря лучшим свойствам.
По всему миру доля пеллет в заряде ДП варьируется от 0 до 100%. Опыт показывает, что печи с высокой долей пеллет страдают от больших вариаций тепловой нагрузки в нижней шахте и bosh, что приводит к износу и сокращению кампании. Одна из причин — неадекватный контроль распределения заряда. Пеллеты имеют гораздо меньший угол естественного насыпания, чем агломерат или кокс, и при попадании на наклонную линию загрузки легко скатываются. Это создает относительно толстый рудной слой к центру печи, поощряя чрезмерный газовой поток у стенки.
Эта проблема решается добавлением высокоплотного охлаждения в нижней шахте и улучшенным оборудованием для распределения заряда. Колебания температур нижних штырей, увеличение скольжений и колебания температуры чугуна при зарядке пеллет должны контролироваться через управление распределением заряда, центральную зарядку кокса и добавку орехового кокса к пеллетам.
Важный аспект отдельных компонентов заряда — характеристики размягчения и плавления. Основная часть перепада давления в ДП приходится на зону, где рудной заряд размягчается, плавится и капает через коксовый слой, сквозь который поднимаются газы. Широкий интервал плавления и размягчения вызывает повышенное падение давления и большой корень зоны скупления, воздействующий на кирпичную кладку нижней шахты, подвергая огнеупоры высоким температурам на более широкой площади. Низкая температура стенки и/или меньше тепловых колебаний продлевают жизнь шахтной кладки.
Свойства плавления и размягчения многокомпонентного заряда отличаются от свойств отдельных компонентов. Поэтому данные испытаний на размягчение и плавление следует учитывать не только для отдельных компонентов, но и для предлагаемой рудной смеси для обоснования выбора заряда.
Для минимизации тепловых и химических вариаций желателен однородный заряд. Компоненты должны быть максимально интимно перемешаны. Это зависит от числа компонентов и системы зарядки, но обычно достижимо в разумной степени выбором бункеров хранения и последовательностью разгрузки.
Стабильная работа и долгая кампания возможны при разных зарядах при условии стабильного качества материалов, достаточной способности стенового охлаждения и правильного контроля распределения.
Качество рудного заряда
Проницаемая ДП необходима для стабильной работы. Важно, чтобы рудной заряд был прочным, близко отсортированным и эффективно грохоченным для удаления мелкой фракции. Он не должен чрезмерно разрушаться в шахте, генерируя дополнительную мелкую фракцию. Он должен быть достаточно пористым, восстановимым и такого размера, чтобы эффективно восстанавливаться к зоне размягчения. Тогда зона скупления менее ограничительна, содержит меньше FeO- богатого шлака, а тепловая нагрузка в нижних зонах печи ниже, что способствует плавной работе.
Свойства размягчения и плавления рудных компонентов важно влияют на работу ДП. Ограничения в зоне скупления и плохие плавленческие характеристики могут привести к неравномерному спуску заряда, нестабильной работе и тепловым колебаниям. Эти условия, вероятно, сократят срок службы стенок печи.
Не существует стандартизированного теста на размягчение и плавление, существует много индексов, описывающих температуры размягчения и плавления: начало прямого восстановления, перепад давления при плавлении, количество капающего материала и др.
Распределение заряда
Распределение заряда — один из главных факторов, влияющих на кампанию ДП. Оно влияет не только на стабильность работы, но, определяя радиальный газовой поток, является одним из основных факторов, контролирующих скорость износа стенок печи.
Как правило, радиальный газовой поток контролируется соотношением руда/кокс в заряде, так как размер кокса обычно больше. Это достигается зарядкой материалми дискретными слоями и изменением толщины слоев по радиусу печи. Защита стенок достигается увеличением доли рудного слоя у стенки, что снижает количество тепла, удаляемого системой стенового охлаждения. Однако существует предел доли рудного материала у стенки для избежания образования неактивного слоя, который может способствовать образования наростов на стенке и допуску неразогретого заряда в нижние зоны печи и увеличения потерь через дуйеры. Доля кокса в центре печи должна быть достаточной для стабильной работы на желаемом уровне производства. Большая доля кокса создает относительно проницаемую зону с меньшим количеством нисходящих жидкостей, позволяя использовать максимальный объем надува без больших колебаний давления и неравномерного спуска заряда.
Кокс в центре печи заменяет кокс в נחלсте, и коксобогащенный проницаемый центр способствует проницаемому נחлсту, что регулирует поток жидкостей через נחлст. Центральная коксовая «труба» не должна быть излишне широкой, иначе возникает неэффективность и может быть нанесен ущерб определенным частям верха печи из-за чрезмерно высокой теплоемкости восходящего газа.
Зарядка фракционированными размерами (Split size charging)
Более сложные системы распределения позволяют дополнительный контроль за счет использования более одного размера данного материала. Одна из распространенных практик — зарядка мелкой рудной фракции, часто из просева основного рудного заряда. Мелкая фракция заряжается отдельно небольшими партиями у стенки печи для локального снижения проницаемости и защиты стенок. Зарядка отдельной мелкой партии обычно снижает зарядную способность печи.
Ореховый кокс (Nut coke)
Гибкая система зарядки позволяет использовать ореховый кокс (типичный размер 10–30 мм). Зарядка орехового кокса, смешанного с рудным зарядом и позиционированного по среднему радиусу, улучшает работу за счет повышения эффективности восстановления и проницаемости рудного слоя в зоне скупления. Проницаемость улучшается, температуры в « животе» печи снижаются. Ореховый кокс, заряжаемый у стенки между двумя рудными зарядами, предотвращает образование неактивной зоны у стенки при зарядке мелкой руды. Ореховый кокс добавляют к пеллетам для увеличения их угла естественного насыпания, снижая долю рудного заряда в центре печи.
Разделение по размеру (Size segregation)
Многие системы зарядки создают некоторую степень разделения по размеру во входных материалах. Если начальный материал для разгрузки мельче, а конечный — крупнее, эту характеристику можно использовать для улучшения радиального распределения размеров и, следовательно, радиального распределения газового потока. Такого разделения обычно происходит на ленточно заряжаемых печах, а не на ковшовых, и лучше контролируется на бесколпачной верхушке. Подходящие модификации можно внести в систему зарядки для усиления желаемых характеристик разделения.
Дополнительное радиальное разделение по размеру может происходить при скатывании по наклонной линии загрузки. Разделение по размеру может также модифицировать характеристики плавления и размягчения заряда по радиусу печи, когда один компонент имеет другой диапазон размеров и химизм.
Некоторые системы зарядки дают окружностные вариации распределения заряда. Эти вариации должны минимизироваться конструкцией или эксплуатацией.
Центральная зарядка кокса (Centre coke charging)
Большая доля кокса обычно нужна в центре печи для обеспечения достаточной центральной работы для стабильной операции. Это особенно важно при высоких производительностях и высоких уровнях внедряемого углеводорода. Однако работа с полностью коксовым центром менее топливноэффективна, и разработаны методы минимизации ширины этой зоны. На бесколпачной верхушке это достигается зарядкой малой партии кокса с полностью опущенным вращающимся желобом.
Проницаемый коксовый слой в נחлсте необходим для поощрения потока жидкостей через центр נחлста и снижения периферийного потока, вызывающего чрезмерный износ боковой стенки. Кокс в «мертвом» человеке и נחлсте постепенно заменяется коксом из центра печи. Центральная зарядка кокса снижает долю рудного материала в центре и улучшает проницаемость נחлста. Проницаемость можно еще улучшить зарядкой крупного стабилизированного кокса в центр.
Срок службы горловинной брони
Для долгой кампании важно минимизировать износ неподвижной горловинной брони от прямого удара материалов заряда. Хотя возможно ремонтировать броню или устанавливать защитные пластины, это может требовать длительных остановок на ремонт, что само по себе вредно для срока службы печи. Поэтому распределение заряда и высота линии загрузки должны выбираться так, чтобы избегать такого удара.
Качество чугуна
При работе без защитного черепа в נחлсте углерод נחлста обычно удаляется растворительной атакой железа и шлака. Ранняя карбуризация железа до контакта с огнеупором נחлста минимизирует такой износ.
Для ранней карбуризации нужен длительный контакт жидкостей с коксом. При заданной производительности это можно способствовать более высокой зоне капаения и «мертвому» человеку, с более высокой зоной скупления. Обычно это повышает кремний в чугуне (Si). Обычно уровень насыщения углеродом снижается с ростом Si. В результате чугун ближе к насыщению при более высоком Si для заданного размера печи и температуры чугуна.
Кроме того, рост Si повышает температуру ликвидуса чугуна и снижает его текучесть. Это уменьшает скорость потока в נחлсте и способствует образованию застывшего слоя на огнеупоре נחлста.
При более низких температурах чугуна уровень насыщения углеродом ниже и достигается раньше. Низкая температура чугуна дает дополнительное преимущество — повышенную вязкость железа, снижающую периферийный поток, уменьшающую растворение защитных черепов и проникновение в тонкие трещины и поры.
Высокий Si и низкая температура чугуна трудно достичь вместе, так как более высокая зона скупления обычно дает более горячую печь, но общий эффект — чугун, входящий в נחлст, становится ближе к углеродной насыщенности. Снижение высокого верхового давления, вероятно, даст незначительный рост Si без изменения теплового состояния печи. Вероятность растворения углерода נחлста ниже при более высоком Si.
Диаметр дуйера
Диаметр дуйера выбирается для обеспечения адекватного проникновения надува при заданных условиях и предотвращения чрезмерного подъема газа по стенкам печи. Выбор размера дуйера влияет на степень центральной работы печи и степень защиты bosh и нижней шахты. Обычно необходимо варьировать диаметр дуьер по окружности печи для обеспечения окружностного баланса газового потока.
Хотя размеры дуьер тщательно подбирают, значительное увеличение диаметра часто наблюдается при замене дуйера, особенно при длительных кампаниях. Это влияет на оба фактора, и с точки зрения кампании выгодно менять дуйеры через заданные периоды не только для минимизации износа, но и для снижения риска утечки воды в печь и числа не плановых остановов для замены неисправных дуьер.
Диаметр дуьер непосредственно над промоечным отверстием часто уменьшают или даже закрывают для обеспечения плавной отливки и снижения чугунолитья над отверстием.
Диаметр дуйера часто уменьшают локально в ответ на высокие температуры боковой стенки נחлста, чтобы снизить капающие жидкости и активность נחлста в проблемной зоне. Это делается вставками в дуйеры или заменой дуьер. В тяжелых случаях или как краткосрочная аварийная мера дуйеры могут быть закрыты заделкой глиной. Это часто быстро снижает соответствующие температуры боковой стенки נחлста.
Практика работы отливочного цеха
Практика отливочного цеха играет важную роль в контроле потока жидкостей в נחлсте и предотвращении высоких уровней жидкостей, которые могут воздействовать на дуговую зону, влияя на распределение надува или даже вызывая повреждение дуьер или дуйерных труб. Эти факторы могут влиять на стабильность работы, приводить к периодам без надува и потенциально влиять на кампанию.
Длина промоечного отверстия
При более длинном промоечном отверстии расплавленные продукты извлекаются не только из нижней части נחлста, но и из точки, ближе к центру נחлста. Это снижает периферийный поток у отверстия и, следовательно, износ боковой стенки נחлста. Для увеличения длины отверстия необходимо увеличивать количество заделочной массы, внедряемой за период времени, для прогрессивного увеличения размера «гриба» внутри печи, который также защищает огнеупор под отверстием. При коротком отверстии и чередовании отливки из широко разнесенных отверстий колебания температур боковой стенки увеличиваются, потенциально усиливая эрозию огнеупора.
Высокие температуры подушки נחлста могут наблюдаться из-за потери замерзшего слоя и/или растворения углерода נחлста, при удовлетворительных температурах боковой стенки. В таких случаях может потребоваться сократить отверстие, уменьшая количество заделочной массы и, возможно, снижая наклон отверстия. Это помогает снизить поток чугуна у центра печи и увеличить удерживаемые жидкости на подушке נחлста.
Диаметр промоечного отверстия
Необходимый диаметр для заданной производительности зависит от параметров печи: доли времени отливки, верхового давления, объема шлака, размера кокса в נחлсте, вязкости жидкостей и свойств заделочной массы. Если отверстие слишком мало, печь не удастся отлить «всухую». Если слишком велико — при отливке удаляется меньше продуктов, так как отверстие «продувает» преждевременно, поскольку жидкости над отверстием удаляются до того, как жидкости с противоположной стороны נחлста спустятся через коксовый слой. В обоих случаях уровень жидкостей в נחлсте остается высоким и в конечном счете влияет на стабильную работу. Поэтому необходим оптимальный размер, определяемый из опыта.
При одном отверстии размер должен позволять отливать печь всухую и давать достаточно времени для отверждения массы между отливками. На печи с чередующимися отверстиями под определенные условия могут потребоваться разные размеры для обеспечения дренажа через печь.
На многоотверстной печи с износом подушки может быть желательно увеличить диаметр. Это вместе с уменьшением длины снижает поток железа через подушку и увеличивает остаточное железо в נחлсте в конце отливки, способствуя образованию замерзшего слоя на подушке.
Заделочная масса
Свойства заделочной массы важны для работы ДП. Масса должна быстро схватываться и полностью отвердевать между отливками, создавая прочное, долговечное отверстие. Масса должна иметь хорошие адгезионные свойства для построения прочной постоянной структуры, устойчивой к потоку жидкостей и защищающей огнеупоры נחлста под отверстием.
Количество, положение и работа отверстий
Высокая производительность достижима на средней печи с одним отверстием. Однако наличие более одного отверстия дает преимущества, это необходимо на высоких уровнях производства. Чередующаяся отливка из отверстий на противоположных сторонах дает более эффективный дренаж נחлста и более длительный период для отверждения массы, что дает более долговечное отверстие. Наличие двух отверстий позволяет капитально отремонтировать основной чугунный желоб без остановки надува. Если горячие точки возникают на стенке נחлста многоотверстной печи, можно использовать альтернативное отверстие, не поощряющее периферийный поток в изношенной зоне. Износ боковой стенки от периферийного потока распределяется более равномерно по окружности на многоотверстной печи.
Для большой высокопроизводительной печи предпочтительно иметь четыре отверстия, позволяя работать противоположной паре, пока один желоб ремонтируется, а другой в резерве. Для выравнивания износа стенки и полного дренажа נחлста они идеально располагаются с интервалом 90°.
Частота и скорость отливки
Скорость отливки определяется размером бура для промоечного отверстия, износостойкостью заделочной массы, верховым давлением, вязкостью жидкостей и числом работающих отверстий. С современными высокопроизводительными массами есть тенденция снижать число отливок, что снижает операционные расходы на отверстия. При снижении скорости отливки скорости потоков в נחлсте уменьшаются, но они длятся дольше. На печи с несколькими отливочными цехами возможна одновременная отливка из противоположных отверстий (накладная отливка), если масса отвердевает быстрее продолжительности отливки и ресурсы позволяют. Этот метод снижает скорости потоков в נחлсте, хотя часто применяется только при высоких уровнях жидкостей или перед остановкой надува.
Длительные задержки отливки следует избегать любой ценой, чтобы минимизировать нарушения работы ДП. Это требует хорошего проекта и надежной работы оборудования отливочного цеха, хороших практик и хорошо координированного транспорта чугунолей.
Щелочи и цинк
Щелочные металлы и цинк вредно влияют на процесс ДП и огнеупоры. Заряд должен содержать щелочи и цинк на минимальном экономически оправданном уровне. Обычно щелочи и цинк контролируют на уровне менее 5 кг/т чугуна (лучшая практика — 2 кг/т), но за счет конденсации щелочных паров на нисходящем заряде в печи может накапливаться большая рециркулирующая нагрузка. Это приводит к увеличению деградации агломерата и разрушению кокса, поощряет образование наростов на стенках, что может вызвать неравномерный спуск заряда и нестабильную работу печи.
Щелочи и цинк в газообразной форме проникают в трещины и поры огнеупоров стенок печи. Результирующая химическая атака и тепловое циклирование ослабляют поверхностный слой огнеупора, который в конечном счете удаляется нисходящим зарядом, позволяя процессу повторяться.
Разборы נחлста после конца кампании показывают, что чрезмерный износ происходит у основания боковой стенки и хрупкая зона обычно образуется между оболочкой и горячей гранью углерода. Щелочи и цинк часто обнаруживаются в высоких концентрациях в этой хрупкой зоне. Предложены различные механизмы разрушения с участием этих соединений. Напряжения и тепловые трещины в боковой стенке позволяют газообразным щелочам и цинку проникать и оседать в порах. Это приводит к расширению кирпича, ломкости, дальнейшему набуханию и в конечном счете к разрушению огнеупорной массы. Значительная степень защиты огнеупоров от щелочей и цинка достигается, если на горячей грани огнеупора замерзает нарост или череп, защищая огнеупор от химической атаки.
Большинство щелочей удаляется со шлаком, остальное — с верховым газом. Однако шлаковая практика, тепловое состояние и распределение заряда играют главную роль в удалении щелочей. Снижение щелочности шлака увеличивает количество щелочей, удаляемых со шлаком, как и повышение теплового уровня печи или температуры верхового газа за счет расширения или интенсификации центральной работы. Кроме того, при заданной загрузке щелочей деградация кокса, вероятно, будет больше при высоких скоростях внедряемого углеводорода из-за увеличенного времени пребывания заряда. Важно контролировать баланс входа и выхода щелочей и цинка и работать печью с тепловым и химическим режимом, совместимым с уровнем входа этих элементов, чтобы способствовать их удалению со шлаком и верховым газом.
Добавка TiO₂
Пробы облицовки נחлста в конце кампании обычно содержат титаносодержащие осадки. Они образуют защитный слой в изношенных зонах боковой стенки נחлста, в саламандре и в порах и швах кирпича. Титан обычно в виде карбонитридов Ti(C,N) — твердого раствора карбида титана (TiC) и нитрида титана (TiN). Поэтому практика внедрения диоксида титана (TiO₂) в печь для стимулирования этих защитных слоев. Обычно используют три метода: (i) добавка в заряд, (ii) впрыск в дуйеры, (iii) добавка через заделочную массу.
Наиболее распространен — добавка титаносодержащих руд (обычно ильменит) в заряд. Альтернативно TiO₂ можно добавлять через агломерат, но в малых дозах.
Применяют две стратегии. Первая — реабилитационная: начинают добавку TiO₂ только при обнаружении высоких температур נחлста, указывающих на износ. Вторая — превентивная: добавляют малую дозу TiO₂ постоянно, повышая ее при высоких температурах. Доза для превентивного подхода обычно 3–5 кг/т чугуна, что дает до 0,1% Ti в чугуне и 1–1,5% TiO₂ в шлаке. Для реабилитации доза до 20 кг/т чугуна, при этом в чугуне до 0,3% Ti, в шлаке до 3,5% TiO₂. Это создает операционные проблемы из-за высокой вязкости шлака и образования наростов в желобе, поэтому такие высокие дозы применяют только кратковременно.
Для стимулирования выпадения Ti(C,N) иногда увеличивают добавку TiO₂ перед остановкой, чтобы оставшийся в נחлсте чугун насытился Ti. При охлаждении נחлста во время остановки это способствует выпадению. Однако возобновление производства при высоком Ti затруднено из-за операционных проблем.
TiO₂ также можно добавлять впрыском мелкодисперсного TiO₂ через дуйеры. Преимущества: (i) локальное применение, (ii) снижение затрат за счет меньшей дозы, (iii) хорошие результаты за короткое время впрыска, (iv) неизменные свойства заряда.
Третий метод — заделочная масса, содержащая TiO₂. Одна из испытанных масс — смолистая с ~10% TiO₂. Титан в массе находится в нередуцированной форме и внедряется в малых количествах. Существуют сомнения, восстанавливается ли он и растворяется ли в чугуне в достаточных количествах для выпадения или восстанавливается ли и достаточно прочно связывается с боковой стенкой נחлста для пользы.
TiO₂ обычно частично восстанавливается в ДП и растворяется в чугуне. Растворимость выше при более высоких температурах. Если Ti в чугуне близок к насыщению, а температура горячей грани огнеупора в изношенных зонах, трещинах и порах ниже температуры чугуна, Ti выпадает как Ti(C,N). Метод более успешен при более высоких дозах, но другие факторы могут мешать: тепловое состояние נחлста, химизм металла/шлака, характеристики потока жидкостей.
Добавка TiO₂ обычно проводится вместе с другими реабилитационными действиями: снижением производительности, закрытием дуьер, усилением охлаждения נחлста. Прямой эффект TiO₂ часто трудно выделить. Необходимо регулярно проводить точные титановые балансы для оценки метода и корректировки работы для удержания Ti. Эффект высоких доз может быть даже вредным для работы печи, нивелируя пользу.
Добавка TiO₂ для защиты נחлста должна рассматриваться как часть плана защиты נחлста, а не изолированно.
Мониторинг
Распределение заряда должно регулярно контролироваться для обеспечения защиты стенок и стабильной работы печи. Изменения операционных параметров (например, скорость внедряемого углеводорода или объем надува) могут требовать корректировки распределения заряда. Эффект распределения обычно мониторят с помощью различных зондов и приборов.
Для максимизации кампании необходимо, чтобы зарядное оборудование точно контролировало распределение заряда. Также необходима инструментация для комплексного мониторинга работы печи, чтобы распределение заряда менялось и оценивалось контролируемым техническим способом.
Приборостроение и контроль
Раннее предупреждение о проблемных зонах נחлста жизненно важно для максимизации кампании, и термопары в боковой стенке נחлста и в подушке абсолютно необходимы для мониторинга износа. Пересмотренные эксплуатационные практики и действия по защите נחлста должны предприниматься в ответ на повышение температур נחлста. Температуры подушки и боковой стенки также могут указывать на поток жидкостей в נחлсте — важный фактор износа.
Температуры, фиксируемые термопарами, зависят только от малой области вокруг термопары. Поэтому критически важно размещать термопары в критических зонах износа. Важные зоны — под промоечными отверстиями и вокруг основания боковых стенок, где обычно обнаруживается так называемый схема износа «слонова лапы». Необходимо установить адекватное число термопар в лучшей компоновке для максимально полного покрытия. В нескольких точках термопары можно размещать на двух-трех разных глубинах для расчета теплового профиля в огнеупоре и, следовательно, толщины остаточного огнеупора.
Движение углеродных блоков может зажимать термопары подушки, вызывая ложные горячие спаи или полный отказ. Эти проблемы решаются установкой термопар в защитных гильзах. Термопары также размещают вокруг промоечных отверстий для мониторинга их состояния и работы.
Дополнительные термопары часто добавляют в середине кампании в зонах известного износа огнеупора для более локальной картины развивающихся проблем. Аналогично, термопары добавляют в отремонтированные зоны для контроля ремонта.
Мониторинг охлаждения נחлста
Тепловой поток в подушке נחлста или в ставах охлаждения воды определяется из расхода воды и разницы температур на входе и выходе, используя термометры сопротивления. Это можно использовать только для указания среднего износа נחлста. Особенно применимо на поздних стадиях кампании после деградации термопар. Мониторинг долгосрочных трендов температур воды охлаждения может дать указание на эффективность системы охлаждения.
Состояние стенок печи
Процессные условия у стенки печи жизненно важны для кампании. Стенки не должны подвергаться высоким тепловым нагрузкам от чрезмерного количества газа, поднимающегося у стенки, или от воздействия зоны плавления на стенку, что приводит к быстрому ухудшению огнеупора и износу охлаждающих элементов. С другой стороны, стенки не должны быть настолько неактивными, чтобы на них образовывались крупные наросты, препятствующие плавному спуску заряда, контролю распределения и стабильной работе ДП. Для мониторинга состояния стенок используют различные методы.
Распространенный метод — в벽онные термопары, размещенные в кладке с кончиками на небольшом расстоянии от горячей грани для хорошего теплового отклика. Активность стенки мониторят по уровню температур и их колебаниям.
Необходимо хорошее покрытие термопарами как по вертикали, так и по окружности. Типично используют семь уровней термопар, каждый с восемью окружностными позициями. При большом числе термопар оператору трудно следить за вариациями всех. Используя температуры во многих точках, обычно генерируют изотермическую карту, выявляющую зоны высоких или низких температур, относящиеся к износу огнеупора, асимметричной работе или образованию наростов. Динамическое температурное поведение также используется для предсказания образования или потери нароста и его масштаба.
Горловинные или «кожные» термопары часто устанавливают по периферии прямо под неподвижной горловинной броней. Кончики устанавливают на уровне горячей грани огнеупора для записи температуры газа. Они дают прямое измерение газового потока у стенки и обычно не подвержены заселению материалом, в отличие от в벽онных термопар ниже в шахте.
Радиальные измерительные зонды
Использование втягиваемых зондов — один из важных методов мониторинга и оптимизации распределения заряда, а значит, кампании. Такие зонды — единственный метод измерения вариации эксплуатационных характеристик по радиусу печи, в отличие от одних только стеновых измерений. Они бывают двух типов: (i) надзарядные (overburden), (ii) подзарядные (underburden).
Надзарядные зонды имеют несколько функций. Простейший тип — обычно фиксированный, водоохлаждаемый, измеряет радиальный или диаметральный профиль температуры верхового газа и в некоторых случаях газовый анализ. Большинство втягиваемых зондов измеряют профиль слоев линии загрузки и могут быть механического типа (груз опускается к линии загрузки) или бесконтактного (радар, микроволны, лазеры и т.д.).
Скорость верхового газа также может быть физически определена для измерения количества газового потока, и анализ верхового газа и измерение температуры часто проводятся в сочетании с другими функциями. Зонды также используют для определения траектории материала с вращающегося желоба или подвижной горловинной брони, для калибровки прогнозных моделей распределения заряда и определения влияния износа зарядного желоба.
Подзарядные (внутреннезарядные) зонды отбирают газ и измеряют температуру в нескольких радиальных позициях. Обычно располагаются в верхней шахте, типично 3–6 м ниже линии загрузки. Бывают двух типов. Расходный тип — обычно 50 мм диаметром, изгибается с нисходящим зарядом и выпрямляется при извлечении для повторного использования.
Поскольку верховой газ должен проходить от линии загрузки в один из четырех отводов, схема газового потока начинает искажаться у линии загрузки. Большая степень перемешивания газа происходит над зарядом, и надзарядные зонды должны быть расположены близко к линии загрузки, желательно наклонно, для приемлемых температурных и газовых профилей. Верхнешахтные подзарядные зонды более чувствительны и дают лучшие результаты, чем надзарядные. Кроме того, фиксированные надзарядные зонды могут быть довольно крупными и, в зависимости от высоты линии загрузки, создавать «тень» и искажать распределение заряда под ними, давая нерепрезентативные результаты.
Зонды, особенно подзарядные, — незаменимые инструменты для продления кампании ДП.
Модели נחлста
В последние годы с ростом вычислительной мощности разработано множество математических и численных методов для прогнозирования эрозии облицовки נחлста и потока жидкостей в נחлсте.
Износ облицовки נחлста может рассчитываться математической моделью, используя измерения температур от вмонтированных термопар в дне и боковой стенке נחлста. Для точности требуется хорошее покрытие термопарами, точно известная глубина их установки, тепловые свойства и геометрия облицовки. Точность также может зависеть от параметров, меняющихся во времени: теплопроводности забивки, теплового контакта между рядами кладки и развития хрупкой зоны в огнеупоре, которая может существенно изменить ее теплопроводность.
Хотя температуры נחлста сами по себе дают прямое указание на износ, такой тип модели комбинирует информацию от термопар на разных расстояниях от горячей грани для более точного прогнозирования масштаба износа и застывших слоев.
Прямое измерение износа облицовки נחлста трудно и нежелательно, так как требует пробных бурений и вмонтированных датчиков через полную толщину огнеупора.
Искусственный интеллект
Процесс доменной печи сложен, с большим числом переменных. Современные хорошо приборованные печи имеют сотни датчиков, за которыми должен следить сокращающееся число операторов. Поэтому разрабатываются компьютеризированные системы для первичной обработки информации и выдачи вторичных рекомендаций операторам. Это основано на наборе эксплуатационных правил, статистическом анализе данных, выявлении трендов, сравниваемых с историческими данными, и использовании интеллектуальных методов: нечеткой логики и нейронных сетей. Цель — предсказать отклонения от стабильной работы и определить изменение управляющих параметров для минимизации отклонений в производстве и качестве. Это дает более стабильную работу ДП, избегая серьезных операционных проблем: неравномерного спуска заряда и охлажденных режимов — первичного требования для долгой кампании.
Датчики верха печи
С конца 1970-х многие ДП оснащены инфракрасными камерами, смотрящими через окна в верхнем конусе, для измерения температурного профиля линии загрузки. Этот метод преодолевает некоторые недостатки фиксированных надзарядных температурных зондов. Нисходящий заряд не рассеивается, как при зондах, что ведет к более симметричному распределению заряда, и за счет измерения температуры материала избегаются эффекты расстояния от линии загрузки до зонда, которые могут приводить к перемешиванию газа и нечувствительности температурного профиля. Дополнительное преимущество — возможность наблюдать вращение распределительного желоба в печи. Однако эти системы дороги, сложны в обслуживании и имеют проблемы с чистотой смотрового окна из-за влажного, пыльного верхового газа. Пыль в верховом газе также влияет на температурное распределение. Поэтому эти камеры не являются стандартной комплектацией, и многие операторы отказались от них в пользу радиальных зондов.
Некоторые печи оснащены бесконтактными системами измерения профиля линии загрузки, установленными в верхнем конусе. Эти системы эффективно заменяют втягиваемый надзарядный зонд и, хотя дороги, имеют преимущество измерения по большей пропорции линии загрузки, чем единственный радиус зонда.
Тепловизия
Использование тепловизионных камер для обнаружения горячих точек на оболочке печи, системе верхового газа, дуйерных стоках, домнах, горячем надуве и бастл-магистралях и другом вспомогательном оборудовании — важно. Это не только позволяет раннее обнаруживать проблемные зоны и систематически их устранять, но и помогает предотвращать катастрофические отказы, когда печь должна быть снята с надува внезапно и неконтролируемо, с последующим часто трудным восстановлением, вредным для кампании.
Обнаружение утечек
Эффективная система обнаружения утечек воды в печь из дуьер и других охлаждающих элементов — необходима. Незмеченные утечки могут охладить печь, приводя к неравномерной работе и трудному восстановлению из охлажденных условий. Утечка воды напрямую влияет на кампанию, если она повреждает огнеупоры. Утечки в нижних, более горячих зонах печи, облицованных углеродосодержащими материалами, неизбежно приводят к окислению огнеупоров. В נחлсте могут образовываться «крысиные норы», ведущие к пробоям. Утечки воды также могут вызывать проблемы с промоечными отверстиями, нарушая работу.
Системы обнаружения утечек дуьер часто используются. Одна система включает магнитные расходомеры с компьютерным анализом дифференциальных расходов. Другая — прессуризованную замкнутую водяную систему с компенсационными баками, где частота долива указывает на серьезность утечки. Другие системы основаны на наблюдении газовых пузырьков или растворенного CO в воде, дифференциальных измерениях давления и т.д.
Хорошая система обнаружения утечек часто предупреждает оператора на ранней стадии, до необходимости немедленного снятия с надува. Это дает возможность изолировать течующий элемент перед контролем остановом печи, с снижением внедряемого углеводорода и корректировкой соотношения руда/кокс, минимизируя вредные последствия последующей остановки.
Заводское обслуживание
Вся возможная ремонтная работа должна выполняться во время производства, сокращая время остановки надува. Для минимизации длительности плановой остановки необходимо хорошее планирование и предварительная подготовка. Хотя эти факторы очевидны для экономики и максимизации выпуска завода, их долгосрочное влияние на срок службы печи не всегда учитывается.
Подготовка должна быть всегда готова для проведения ремонта, если печь снята с надува не планово по другим причинам. Например, если печь остановлена для замены дуйера, возможно провести работы на зарядной системе. Если печь остановлена из-за проблем в сталеплавильном цехе, возможно провести более обширный ремонт. Таким образом, общее число остановок за кампанию можно сократить и минимизировать их длительность.
Эффективное обслуживание снижает число поломок, приводящих к не плановым остановкам. Это включает рутинное обслуживание, регулярные инспекции, периодическую проверку важной инструментации и мониторинг состояния: вибрационный и тепловой. Это наиболее важно на поздних стадиях кампании, когда вспомогательное оборудование стареет и становится менее надежным.
Аналогично, улучшенные методы обслуживания отливочного цеха могут сократить время без надува, например, продление жизни основного чугунного желоба на печи с одним отверстием снижает простой.
Периоды без надува
Число периодов без надува, в основном не плановых, оказывает большое влияние на кампанию в терминах выпуска на единицу объема, который снижается непропорционально проценту простоя. Повреждение стенок может произойти от повышенной степени работы стенок при низких объемах надува при снятии и вводе на дув, охлаждении и нагреве огнеупоров или неравномерной работе при восстановлении после остановки.
Некоторые операторы указывают, что периоды без надува «отдыхают» נחлст и позволяют защитному черепу сформироваться или утолщиться. На самом деле снятие печи с надува часто является аварийной процедурой на поздних стадиях кампании при обнаружении высоких температур в огнеупоре נחлста.
Кратковременные остановки
Для плановых остановок дополнительный кокс можно заряжать за несколько часов до остановки для компенсации сниженных условий надува и тепловых потерь во время остановки. Этот дополнительный кокс в нижних зонах печи способствует плавному восстановлению после остановки. Обычно внедряемый углеводород снижают или убирают на период остановки.
При высоких скоростях внедрения пропорция кокса в печи намного ниже, печь менее проницаема, что может затруднить восстановление после остановки. Кроме того, при высоких скоростях печь заметно топливодефицитна во время восстановления до возобновления внедрения. Это может произойти только при достижении объема надува около половины полного, когда формируется адекватная дуговая зона и внедряемое топливо может безопасно сгорать. Если есть проблемы с установлением условий в дуговой зоне и возвратом к уровню надува для внедрения, это может привести к холодным условиям или забивке дуьер шлаком, и печь будет топливодефицитна в момент, когда нужно дополнительное топливо.
Помимо компенсации соотношения руда/кокс, изменение заряда обычно желательно для периода остановки. Мелкие компоненты заряда следует убрать для повышения проницаемости после остановки. Высокие уровни титаносодержащих руд также снижают для избежания проблем при низких температурах чугуна после остановки. Доля компонентов заряда, ухудшающихся при длительном нахождении при высоких температурах (руды, склонные к декрипитации), снижается в остановочном заряде. Кроме того, можно заряжать более кислый заряд для компенсации более высокого Si в чугуне при восстановлении после остановки.
Во время остановки могут возникнуть другие вредные факторы, влияющие на возвращение к полному надуву. Например: (i) длительные периоды на пониженном надуве для отливки печи всухую перед остановом, (ii) длительный период остановки по разным причинам, (iii) утечка воды в печь во время остановки, (iv) проблемы при восстановлении, требующие нескольких циклов стоп/старт (например, для устранения утечек надува или неисправностей зарядки). При таких обстоятельствах нежелательные условия затягиваются, и дополнительный заряженный кокс может быть недостаточен для плавного восстановления.
Для обеспечения плавной работы и минимизации влияния остановки на жизнь ДП некоторые операторы считают необходимым медленный запуск после плановой остановки. Типично: контролировать выпуск на 90% за день до остановки и возобновлять на 80%, затем 90% выпуска на двух следующих днях. Однако это может быть неприемлемо для других операторов при условиях, требующих высокого выпуска.
Неплановые остановки нежелательны, и если возможно, многие операторы пытаются отсрочить снятие печи с надува достаточно долго, чтобы компенсированный заряд спустился до уровня bosh. Обычно стараются отлить печь максимально всухую, чтобы избежать попадания шлака обратно в дуйеры и дуйерные трубы, где он может замерзнуть и продлить остановку. Это также дает время на подготовку ремонтных работ и минимизацию времени без надува. Для компенсации потерь тепла при не плановой остановке внедряемый углеводород обычно увеличивают после возвращения на дув, если он еще не на максимуме.
Производственные остановки также могут происходить из-за проблем в сталеплавильном цехе или в периоды низкого спроса. Эти случаи нужно координировать для получения предварительного предупреждения где возможно и иметь вариант компенсированного заряда. Свинелитейная машина (ПЛМ), парк торпедных ковшей или миксеры сталеплавильного цеха должны использоваться как буфер для коротких остановок. В определенных обстоятельствах, когда минимальное предупреждение об остановке, печь не всухую, мало пустых ковшей и нет ПЛМ, предпочтительно слить чугун.
Методы гидравлического напыления для ремонта стеновых огнеупоров усовершенствовались, позволяя заштукатуривать стенки за относительно короткую остановку, сдувая заряд до низкого уровня. Хотя это позволяет зарядить большое количество кокса на нижних уровнях для помощи при запуске, часто возникают трудности из-за количества отскакивающего огнеупора, попадающего в печь. Запуск легче при использовании малоотскакивающего материала и сдувании заряда до уровня дуьер, позволяя убрать отскок из печи. Это можно сделать эффективнее с помощью Т-образных листов волнистого листа, вставляемых свернутыми через отверстия дуйерных кулеров. Химия заряда при раздуве также должна быть скорректирована для получения химизма шлака, позволяющего расплавить остаточный отскок.
Существует разница мнений о том, следует ли снижать расходы охлаждающей воды на остановках дольше заданной продолжительности. Некоторые операторы предпочитают сниженные расходы для поддержания температур огнеупора. Большинство предпочитают полный расход воды охлаждения נחлста для способствования более толщому защитному черепу, в то время как те, кто снижает расход, считают, что удаляя меньше тепла, это помогает плавному запуску.
Другой фактор, влияющий на восстановление после остановки — удаление нароста со стенок печи, возникающего из-за дополнительной работы стенок и неравномерного спуска заряда. Это может привести к охлажденным условиям в самый неподходящий момент. Если известно, что нарост сформировался, желательно попытаться удалить его перед длительной остановкой. Хорошая система мониторинга наростов дает немедленное предупреждение о его возникновении для термической компенсации как можно раньше.
Длительные остановки
В зависимости от длительности остановки печь может быть заполнена коксовым «бланкетом» и низким рудным/коксовым зарядом, или заряд может быть сдут до уровня дуьер. На остановках продолжительностью несколько недель или дольше саламандру нужно выпускать. Если не сделать этого, не только потребуется значительное количество процессного тепла при восстановлении для ее плавления, но она расширится в твердом состоянии и создаст избыточные напряжения в огнеупорах и оболочке נחлста, сокращая их жизнь. Это еще важнее для печей, где глубина сумпы увеличена для снижения периферийного потока железа в נחлсте. Желательно мониторить эти напряжения тензодатчиками на жакете נחлста и разрабатывать процедуры минимизации таких напряжений.
Для восстановления после длительных остановок, когда печь в холодном состоянии, необходимо «прогреть» נחлст и установить раннюю связь между промоечным отверстием и дуйерами для удаления жидкостей. Это можно сделать дуйерной трубой у промоечного отверстия или кислородно-топливным копьем. Важно предотвратить повреждение кислородом, входящим в промоечное отверстие, углерода נחлста, что может напрямик сократить кампанию. Восстановление из охлажденных условий נחлста после серьезного водопрорыва во время планового ремонта сообщало о серьезной эрозии נחлста. Восстановление после долгих остановок с большим количеством твердого металла в נחлсте и непроницаемым «мертвым» человеком может привести к чрезмерному периферийному потоку в נחлсте с ускоренной эрозией боковой стенки.
Производственные правила
Будучи непрерывным процессом, ДП обслуживается разными операторами, которые без правил реагировали бы по-разному на одну ситуацию. Индивидуальные действия могут быть некорректны, и процесс становится более переменчивым, чем при идеальных действиях. Большинство ДП работают по установленным процедурам, разработанным и улучшенным на основе опыта. Эти правила охватывают широкую область, включая практические процедуры и управление процессом.
Для максимизации стабильности ДП необходимо точно контролировать и тепловое состояние, и аэродинамику печи. Заводы обычно разрабатывают свои правила контроля теплового состояния, обычно с использованием Si и температуры чугуна как индикаторов, с анализом верхового газа и расчетом количества тепла, доступного в печи для восстановления кремнезема и перегрева жидких продуктов. Контроль теплового состояния обычно осуществляется корректировкой условий у дуйера или небольшими изменениями количества заряжаемого кокса. Аэродинамика печи мониторится правилами, касающимися перепадов давления и скоростей спуска заряда, с корректировкой объема надува, распределения заряда или свойств заряда для достижения стабильности.
Правила работы также необходимы для нестандартных операций, где неправильные процедуры могут повредить печь, например при восстановлении из охлажденных условий נחлста, где может произойти повреждение огнеупоров.
Специфические правила для продления срока службы ДП
Многие операторы имеют специфический набор эксплуатационных практик для продления кампании, направленных на минимизацию ущерба или предотвращение дальнейшего ухудшения печи. Поскольку נחлст — критическая область печи, которую нельзя отремонтировать без длительной остановки, эти правила или планы действий часто касаются условий נחлста. Типично действия определяются в зависимости от температур נחлста или толщины остаточного огнеупора.
Производственный процесс
- Шлак доменной печи: критически важен для оптимальной работы печи
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Снижение выбросов CO₂ в доменном производстве железа