



Туба: от инноваций XIX века к современному мастерству
Туба: от инноваций XIX века к современному мастерству
Туба, самый низкий по регистру инструмент медной группы, сочетает массивный конический канал, расширенный колокол и чашечную насадку, давая резонансный, мощный звук. Изготавливается из обработанных латунных труб, которые гнут, паяют и доводят квалифицированными мастерами, инструмент эволюционировал в начале XIX века для удовлетворения оркестров в настоящем басовитом голосе.
Основы
Как духовой медный инструмент, туба извлекает звук за счет вибрации губ исполнителя у чашечной насадки. Эта вибрация возбуждает воздушный столб внутри трубы; клапаны меняют эффективную длину канала, позволяя музыканту извлекать разные высоты. В оркестровой практике туба закрепляет гармонический фундамент, спускаясь до контр-ре ми фортепиано и часто исполняя как стаккато, так и устойчивые мелодические линии.
История
Корни тубы лежат в 1820-х с офклидом — клавишным инструментом типа багетта, способным играть до фа. Его сложность и ограниченная играбельность побудили мастеров искать более практичное решение. В 1835 году Иоганн Готфрид Мориц и Вильгельм Випрехт запатентовали первую настоящую бас-тубу с поршневым клапаном берлинского типа. Их прототип, настроенный в фа, имел пять клапанов и был изготовлен из латуни с серебряными фурнитурами.
Позже Морица и Випрехта создали бомбардон с более широким каналом, позже принявший поворотные клапаны. К 1845 году семейство саксорнов Адольфа Сакса включало контрабас, тесно напоминавший современную тубу. Геликон 1849 года — круглый инструмент, надеваемый на плечо — был популярен в британских духовых оркестрах. Заказ Джона Филипса Сузы фирме C. G. Conn в 1860-х привел к сузафону, более удобному для зрителей версией, остающейся основой маршевых ансамблей.
К 1880 году туба в значительной мере вытеснила офклид в Германии, Британии и Франции, став стандартным басовым инструментом в оркестрах и духовых оркестрах.
Конструкция
Базовая конструкция тубы остается удивительно стабильной. Диаметр колокола варьируется от 14 до 30 дюймов (35,6–76,2 см), а основной канал формируется в эллиптическую спираль с колоколом, направленным вверх. Варианты, такие как сузафон, имеют колокол, направленный вперед, а некоторые вертикальные модели — боковой колокол; каждая ориентация влияет на тембр.
Большинство туб имеют четыре поршневых клапана, существуют модели с двумя–шестью клапанами, а поворотные клапаны используют отдельные производители для более быстрого действия. Насадка — большая чашечная деталь, обычно из латуни. Тубы выпускаются в пяти основных тональностях: Si♭, Do, Mi♭, Fa и контрабас G-бюгел.
Сырье
Латунь, сплав меди и цинка, — основной материал. Наиболее распространенный состав — желтая латунь (70 % меди, 30 % цинка), выбираемая за ковкость и теплый тембр. Альтернативные сплавы: краснозолотая латунь (80 % меди, 20 % цинка) и серебряная латунь (медь, цинк, никель) для конкретных акустических или эстетических качеств. Для колоколов используется высокочистый амбронз (85 % меди, 13 % цинка, 2 % олова), дающий характерный резонанс.
Нержавеющая сталь дает винты и некоторые клапанные детали, хром или никелевые сплавы могут покрывать скользящие части для снижения трения. Перламутр украшает кнопки клапанов, пробка облицует водосбросный клапан, а корпус сузафона часто делают из легкого стекловолокна.
Производственный процесс
Так как тубы производят меньшими партиями, чем трубки или тромбоны, производство в значительной степени ручное. Процесс проходит три основных этапа: изготовление деталей, сборка и финишная отделка.
Изготовление деталей
- 1. Основной корпус, клапаны, колокол и насадка ковают и вытягивают из латунных заготовок. Каждая деталь сначала формируется на оправке или матрице, затем нагревается, кислотно травят для удаления оксидов и остужают до рабочего состояния.
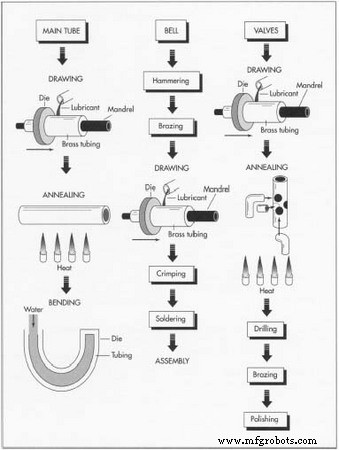 Детали тубы изготавливаются вытягиванием, ковкой и гибкой.
- 2. Трубы гнут в характерные изгибы инструмента гидравлическими или шароподшипниковыми методами, заставляющими металл принять форму матрицы. Точность обеспечивается компьютерно-ориентированным сверлением для корпусов клапанов и поршневых отверстий.
- 3. Корпуса клапанов и поршни резьбят, нагревают и паяют вместе на приспособлении. Сборка проходит вторую кислотную ванну для удаления лишнего припоя, затем полировку.
- 4. Колокол формируют из плоского латунного листа, обматывают на оправку, выковывают в форму и завершают накладными и стыковыми швами. Проволочный ободок обжимают для усиления.
- 5. Насадки отливают в двухчастных матрицах, охлаждают и извлекают для инспекции.
Сборка
- 6. Клапанные группы крепят к основному каналу и паяют. Колокол прикрепляют, устанавливают водосбросные клапаны, большие пальцевые кольца и прочие аксессуары. Точная центровка обеспечивает оптимальную играбельность.
Финальная отделка
- 7. Готовый инструмент чистят, полируют и могут гальванически покрывать золотым или серебряным сплавом для визуальной привлекательности. Логотип производителя гравируют вручную или станком. Каждую тубу укладывают в легкий фланелевый чехол с насадкой и отправляют заказчику.
Контроль качества
Проверки качества происходят на каждом производственном этапе. Визуальные осмотры выявляют деформации, плохие пайки или размерные ошибки. Точные инструменты — штангенциркули и микрометры — проверяют размеры труб, колокола и клапанов. Акустические тесты проводят профессиональные музыканты для подтверждения точностиintonации и тональной стабильности в различных условиях.
Производственный процесс
- Янтарь: от древней смолы к научному сокровищу — история, свойства и современное использование
- Концентрированный суп: от инновации Дорранса 1899 года к мировым рынкам
- Эволюция маски вратаря: от кожи к высокотехнологичной защите
- Гильотина: история, конструкция и наследие
- Боксерская груша: история, дизайн и передовые инновации
- Саксофон: история, дизайн и современное производство
- Кремний: свойства, производство и рыночный обзор
- Водка: от древней дистилляции к современному производству
- Дульцимер: история, дизайн и мастерство вечного инструмента
- Железо: свойства, история и повседневные применения