



Саксофон: история, дизайн и современное производство
Основы
Саксофон — одноанчевое деревенное духовое, впервые созданное в середине XIX века бельгийским мастером Адольфом Саксом. Его конструкция включает маутпису, конический латунный корпус и систему клапанов. Звук возникает, когда музыкант дует через анечку, заставляя её вибрировать. Вибрация усиливается резонансными свойствами конической трубы. Каждый саксофон собирается из ряда индивидуально изготовленных деталей.
История
В то время как многие традиционные инструменты эволюционировали постепенно, у саксофона есть чёткий изобретатель: Адольф Сакс, родившийся в 1814 году. Обученный отцом, к 16 годам Сакс стал мастером инструментов, производя качественные кларнеты, флейты и другие медные. Его цель — создать инструмент, сочетающий лиричный тембр деревеных с мощью меди. Первая модель — большой бас-саксофон — запатентована 20 марта 1846 года. Последующие модели — альт, тенор, сопрано — появились вскоре после.
Сакс продвигал изобретение, устраивая «битву оркестров» между традиционным французским пехотным оркестром и оркестром с его саксофоном. Исход привел к принятию саксофона армией, но также вызвал сопротивление некоторых музыкантов и производителей, сомневавшихся в его месте в оркестровой музыке. Со временем композиторы — Бизе («Вероника»), Равель («Болеро»), Суза (маршевые произведения) — интегрировали саксофон в свои партитуры, установив его универсальность по жанрам.
Истинный потенциал инструмента раскрылся в джазе начала 1900-х. Инноваторы вроде Чарли Паркера и Джона Кольтрейна возвели саксофон в предводительное солирующее деревенное духовое в джазе. Их уникальные тембры — сформированные материалами маутписы, жёсткостью анечки и эмбушюрой — продемонстрировали выразительный диапазон саксофона и усилили его популярность.
Сырьё
Латунь, преимущественно жёлтая (70% меди, 30% цинка) — материал корпуса саксофона. Другие сплавы — золотистая и серебряная латунь — иногда используют для специальных деталей. Латунь выбрана за обрабатываемость при низких температурах благодаря цинку и акустические свойства. Производители иногда добавляют следы мышьяка или фосфора для улучшения пригодности сплава для труб.
Нержавейка составляет большинство винтов, пробка прокладывает стыки и водосбросы. Тонкий слой воска наносят на стыки для плавной сборки. Маутписы обычно из эбонита (чёрная твёрдая резина), существуют металлические или стеклянные варианты. Пластиковые резонансы и лакокрытия стандартны, никелирование клапанов повышает долговечность и внешний вид.
Дизайн
Современный ряд саксофонов от сопранино (высший лад) до баса (низший) включает шесть стандартных размеров: сопранино, сопрано, альт, тенор, баритон и бас. Каждый инструмент имеет одно анечку, изогнутый конический корпус и ряд тоновых отверстий, дающих хроматическую гамму.
Маутписа — критична для формирования тона — состоит из тональной камеры и лея (зазора между анечкой и наконечником). Маутписы маркируют буквой или числом, указывающим ширину лея. Анечка из бамбука (Arundo donax), выращенного на юге Франции, может быть мягкой или твёрдой по предпочтению музыканта. Лигатура фиксирует анечку на маутписе и может быть кожаной, металлической или пластиковой.
Эс-бо (с-образный колено), соединяющее маутпису с основной трубой, включает пробковый настройочный слот, регулирующий высоту тона смещением маутписы. Другой конец эс-бо вставляется в корпус, фиксируется винтом.
Клапанные механизмы делятся на две категории: закрытостоящие клапаны (пружина закрывает в покое) и открытостоящие (пружина открывает). У каждого клапана есть подушка, обеспечивающая герметичность при замыкании. Коническая форма саксофона даёт октавные обертона, упрощая аппликатуру в регистрах.
Производственный процесс
Производство саксофонов во многом автоматизировано, включает три основных этапа: изготовление деталей, сборка и финальная полировка. Контроль качества интегрирован на всех этапах для соблюдения строгих спецификаций.
Изготовление деталей
Фабрикация компонентов обычно аутсорсится подрядчикам. Ключевые этапы:
- Корпус: латунную трубу формируют на коническом мандрале, вытягивают через пористое кольцо, затем нагревают для пластичности. После нагрева трубу чистят в сернокислотной ванне для удаления оксидного налёта.
- Изгиб: в зависимости от модели трубу гнут в нужную кривизну с помощью матрицы и прессоводованной воды или формовкой в соответствующей матрице.
- Тоновые отверстия: традиционные методы используют вытягивающие шарики и вертикально-расточной станок; современные заводы применяют ЧПУ-станки для точности. Готовые корпуса покрывают прозрачным лаком.
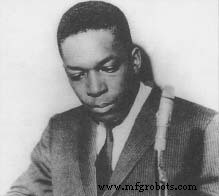 Джон Кольтрейн
Джон Уильям Кольтрейн-младший (1926–1967) начал играть на саксофоне после каунта Бейси и Лестера Янга. Обучался в студии Гранноф и школе Орнштейна, играл в флотилье на Гавайях, затем присоединился к группе Диззи Гиллеспи. Его прорывной стиль «sheets of sound» революционизировал джазовую импровизацию.
Изготовление клапанов
- Формовка клапанов: изначально ручная ковка, теперь литьё в кокильки или штамповка из стали. Кокильное литьё — расплавленный сплав в стальную форму; штамповка — вырезание из листов металла.
- Сборка подушек: подушки — из картона, войлока или кожи — клеят на клапаны, затем сверлят для пружин и винтов.
- Финиш: клапаны полируют, иногда покрывают напылением для эстетики и долговечности.
Финальная сборка
- Монтаж: опоры клапанов ввинчивают в корпус, сверлят отверстия для пружин, устанавливают клапаны. Герметичность тестируют и регулируют.
- Установка эс-бо и маутписы: эс-бо крепится к корпусу; маутписа, обычно из твёрдой резины, надевается. Пробка и воск обеспечивают плавную посадку.
- Контроль качества: инструмент играют для проверки тона, интонации и играбельности. После одобрения разбирают в мягкий чехол и отправляют ритейлерам.
Контроль качества
На протяжении производства каждый компонент проходит визуальный осмотр обученным персоналом. Критические параметры — размеры деталей, качество пайки, общая геометрия — измеряют точными инструментами (штангенциркули, микрометры). Звуковое качество проверяют профессиональные музыканты в контролируемой акустике. Корректировки — доп. сверление тоновых отверстий или нанесение шеллака — вносят для достижения желаемого тонального баланса.
Будущее
Постоянные инновации продолжают уточнять дизайн саксофона. Недавние модели имеют регулируемые радиусы колена, вариативные расширения колла и съёмные части для лёгкого обслуживания. Продвинутые серии, как Selmer Series III альт с дополнительным тоновым отверстием, показывают, как инженерия улучшает стабильность тона. По мере развития технологий тональная точность и играбельность саксофона готовы к дальнейшему совершенствованию.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Саксофон: история, дизайн и современное производство
- Дульцимер: история, дизайн и мастерство вечного инструмента
- Meramec Instrument Transformers: премиальные токопреобразователи для энергетики
- Передовый УФ-фотоэмиссионный инструмент обнаруживает поверхностные загрязнения для надежного аэрокосмичес…
- Орбитальный телескоп раскрывает магнитную энергию как ключевой источник тепла солнечной атмосферы
- Четыре ключевых фактора, влияющих на качество приборного воздуха