



Эволюция, материалы и производство современных унитазов
Эволюция, материалы и производство современных унитазов
Система утилизации человеческих отходов необходима для любого сообщества, и спрос резко растет с плотностью населения. Хотя выгребные ямы всё еще распространены в сельских районах, сложные конструкции унитазов существуют тысячелетиями.
Ветхий Завет упоминает законы о покрывании отходов на улице и напоминает о внутреннем уборном для царя моавитского Еглона. Доказательства смываемых унитазов в долине Инда датируются около 2000 г. до н.э. Еще ранее, Мохенджо-Даро (ок. 2750 г. до н.э.) имел унитазы, соединенные с дренажной системой. Неолитические каменные хижины в Скара-Брее на Оркнейских островах (≈4000 г. до н.э.) и шумерский город Ашнунна (≈4000 г. до н.э.) также содержали внутренние санитарные сооружения. К 2000 г. до н.э. дворец царя Миноса на Крите обладал мраморными унитазами, смываемыми водой из соседнего сосуда.
Римская архитектура оставила наследие общественных латрин. Частные римские дома часто имели сиденье над выгребной ямой, а общественные были более изощренными, строили их рядом с термами. Ряды каменных или мраморных сидений над рвом принимали излишки воды из ванн, унося отходы в главную канализацию. Вторичный ров поставлял чистую воду для промывки. Римские форты, такие как Хаустеадс (122 г. н.э.), odvожали соседнюю реку под латриной, вынося отходы за пределы форта. Латрина была большой комнатой со скамьями у трех стен, каждая с примерно 20 отверстиями и без перегородок для приватности. Дороги также оснащали большими сосудами для путников, чтобы держать улицы чистыми.
В Средние века многие британские аббатства установили латрины с текущей водой для крупных монашеских общин. Каменные замки использовали вертикальные шахты, направляющие отходы в водяной ров. Внутренние уборные часто представляли деревянные шкафы, скрывающие горшок, который служанки выносили в ров.
Европейские города традиционно высыпали горшки прямо на улицы, создавая неблагоприятные санитарные условия. Первый смываемый унитаз появился в Англии в конце XVI века. «Водяной шкаф» сэра Джона Харрингтона (1596) был установлен в дворце королевы Елизаветы I и задал моду знати. Однако массовое внедрение задержалось до XVIII века. Александр Кемминг получил первый британский патент на водяной шкаф в 1775 г., с чашей со скользящей дверцей и рычагом, сбрасывающим отходы и доливающим свежую воду. Модель Джозефа Брамы 1778 года выпускала воду около 15 секунд. К 1815 году такие унитазы стали обычны в лондонских домах. Завершение современной канализации Лондона в 1853 году стимулировало расцвет индустрии по производству унитазов.
Сырье
Чаши и баки унитазов изготавливают из фарфора — смеси шамовой глины, каолина, кремнезема и флюса. Смесь сначала сушат, затем обжигают в печи. В отличие от обычной керамики, требующей отдельного обжига глазури, фарфор витрифицируется (становятся стекловидным) за один обжиг, делая изделие полностью водонепроницаемым и устойчивым к пятнам.
Сиденья обычно делают из двух материалов. Пластиковые сиденья — из полистирола, термопласта. Более распространенная древесно-пластиковая смесь использует твердодревесную муку (клён или береза), смешанную с меламиновой смолой;цинк стеарат предотвращает прилипание при формовке. Металлические арматуры — обычно нержавеющая сталь или медь, а соединения сиденья с чашей — из резиноподобного пластика.
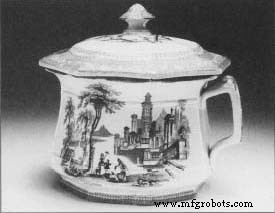 Ночной горшок.
Викторианцы часто сопротивлялись внутренним унитазам из-за опасений по поводу запаха и «нечистых газов». Сегодня трудно представить жизнь без внутренней канализации. Вместо похода в уборный на дворе многие использовали керамический горшок — не смываемый внутренний унитаз. Их иногда украшали кружевными накладками — «глушилками» — чтобы заглушить звуки ночью.
Показанный горшок входит в большой набор предметов личной гигиены из керамики, распространенных до появления внутренней канализации. Спальни обычно имели кувшин для чистой воды, умывальник, мыльницу и горшок, все модно украшенные, чтобы пространство выглядело привлекательно даже для этих нужд.
Производственный процесс
Пластиковое сиденье
- 1. Пластиковые сиденья начинаются как гранулы полистирола, загружаемые в загрузочный бункер литейной машины. Гранулы плавится в нагревательной камере и вдавливается в хромированную двухчастную форму. Форма, зажимаемая гидравлическим прессом под 10 000 фунтов на кв. дюйм, нагревает материал до 400 °F (204 °C).
- 2. По мере затвердевания пластика вокруг формы циркулирует холодная вода для снижения температуры. Гидравлический зажим отпускается, половинки формы расходятся, и сиденье извлекают, удаляя излишки материала. Сиденье и крышка затем погружают в водяную ванну для окончательного охлаждения.
- 3. В зоне отделки рабочие просверливают отверстия под петли, шлифуют шероховатости абразивными кругами и полируют поверхность. Любые остаточные осколки от сверления или литья удаляют перед финальным покрытием.
Деревянное сиденье
- 4. Древесно-пластиковая смесь начинается с древесной муки и 15 % порошковой меламиновой смолы, плюс небольшое количество цинк стеарата. Рабочие измельчают смесь в атриционном molino, затем дозируют в коробки для формовки.
- 5. Смесь наливают в нижнюю половину формы, обеспечивая равномерное распределение. Верхняя половина закрывается, сборка нагревается до 300 °F (149 °C) под силой 150 тонн. Через 6,5 минуты компоненты сплавляются, образуя твердое сиденье и крышку. Изделие поднимают на надвесной конвейер к станции отделки.
- 6. Деревянные сиденья проходят те же этапы отделки, что и пластиковые: сверление, шлифовка, покраска и сушка. Конвейер автоматически погружает сиденья в краску, затем в камеру с паром растворителя, удаляющим излишки краски. Наносят несколько слоев — грунт, затем эмаль — и сушат, получая твердую гладкую поверхность.
- 7. Оба типа сиденей собирают, комплектуют крепежом, упаковывают в коробки и отправляют на склады или центры распределения.
Чаша и бак
- 8. Производство чаш и баков происходит на керамическом заводе. Завод получает фарфор как жидкую суспензию, которую разжижают, фильтруют и хранят для литья.
- 9. Суспензия заполняет гипсовые формы, на 12 % большие для компенсации усадки. Через около часа излишки слива смеси сливают и утилизируют. Глина высыхает до полутвердого состояния — «черновика» — прямо в форме. Ручными инструментами сглаживают края и делают отверстия для слива и крепежа.
- 10. Черновики сушат на воздухе несколько дней, затем в сушильном шкафу при 200 °F (93 °C) в течение 20 часов. После сушки изделия глазуруют.
- 11. Печи промышленных керамических заводов туннельного типа. Изделия движутся на конвейерной тележке через зоны с постепенным повышением температуры: от 400 °F (204 °C) до 2200 °F (1204 °C), затем охлаждение до 200 °F (93 °C). Полный цикл обжига длится около 40 часов.
- 12. После остывания каждое изделие проходит инспекцию. Смывной механизм — заводской или от поставщика сантехники — устанавливается, сиденья могут быть смонтированы перед отгрузкой или продаваться отдельно для последующей сборки.
Контроль качества
Качество обеспечивается на множестве этапов. Глиню просеивают и очищают перед литьем. Ручная отделка черновиков проверяют на трещины и деформации. После обжига каждый унитаз тестируют индивидуально; простой метод — удар резиновым мячом: целый унитаз звочит чисто, треснувший — глухо.
Побочные продукты / Отходы
Керамические заводы могут перерабатывать большую часть необожженной глины. Черновики, не прошедшие обжиг, можно размокать и переработать обратно в суспензию, снижая материальные отходы.
Производственный процесс
- Как работают садовые поливальные установки: дизайн, история и современное производство
- Технология посудомоечных машин: история, дизайн и будущие инновации
- Туалетная бумага: от истории к устойчивому производству
- Arduino монитор температуры в авто — предотвращение теплового удара у детей
- Монитор гигиены туалета на базе Walabot
- Автоматизированная система наполнения и мониторинга бассейна
- Veolia Water заключает эксклюзивное соглашение о поддержке RCM с лидером отрасли Энтони М. Смитом
- Понимание насосов для морской воды: функции, применение и коррозионная стойкость
- Основы насосов горячей воды: принцип работы и значение
- Многоступенчатые водяные насосы: принцип работы, преимущества и применение