



Оправы очков: главный модный аксессуар
Введение
Американский юморист Дороти Паркер (1893–1967) когда-то язвительно написала: «Мужчины редко ухаживают за девушками в очках». Её комментарий говорит столько же о модных оправах, доступных в её юности, сколько о обычаях флирта. Мисс Паркер приятно удивилась бы, посетив любой пригородной торгово-развлекательный центр сегодня и увидев широкую гамму очковых оправ. Оправы стали горячими модными аксессуарами как ювелирка или обувь, и носитель может менять их под настроение или имидж.
История
Древние греки первыми изучали зрение и работу глаза. Они также пытались понять увеличение и использовать его для понимания проблем зрения. Альхазен, арабский ученый XI века, изучал преломление (искривление) света и связь между зрительными нервами и мозгом. В XIII веке польский ученый Вителло первым понял, что формы линз могут управлять фокусом лучей света.
В 1257 английский монах Роджер Бэкон исследовал столько аспектов науки, что монахи его францисканского ордена, подозревая в его знаниях, заключили его в тюрьму. Пока он был в тюрьме, Бэкон отправил Папе Клименту IV увеличительные линзы для чтения; несмотря на спорный статус Бэкона, монахи, трудившиеся над детальными манускриптами и копированием, быстро приняли использование его очков. Работа Бэкона совпала с работой Сальвино д'Армато из Флоренции, Италии, и нескольких китайских и немецких ученых. Всех можно благодарить за их коллективное изобретение очков.
Изобретение устройств для удержания очков на носу заняло еще несколько столетий. И, несмотря на рифму Паркер, стиль и разнообразие форм линз и оправ были важны с начала очковых оправ. Ранние очки были бесоправными линзами, просто держались рукой перед лицом. Альтернативно, две линзы монтировали в полуоправу, которую держали одной рукой. Очки также крепили к шляпам или привязывали к голове кожаными или ленточными повязками. Уилл Сомерс, шута при дворе Генриха VIII, носил костюм доспехов с очками, прикрепленными к металлическому шлему заклепками. Художник Эль Греко изобразил кардинала Ниньо де Гуэвара в очках с шнурами, петлящими за ушами. XVII века дизайн «лобной оправы» состоял из металлической ободка, обрамляющего голову, с металлическими оправами, закрепленными на нем.
Самые распространенные оправы держали две линзы на оправе, сидевшей на нижней части носа. Легкие материалы использовали, чтобы уменьшить бремя и вдавливание этих «носовых оправ». Во дворе испанского короля Филиппа V и королевы Марии-Луизы (около 1701) все 500 дам при дворе носили оправы из черепашьего панциря из-за их легкости. Этот стиль салютовал и моде, и суеверию; оправы якобы приносили удачу, потому что черепаха священна в Китае. Попытки стилистического дизайна были разными и изобретательными. Носовые перемычки, лежащие на носу, украшались бесконечными способами. Линзы монтировали в веерах, заколовках для часов и на тростях. Статус-осознающие заказывали носовые оправы из золота или других драгоценных материалов или нанимали художников для декорирования оправ гербами.
Кроме носовых очков, носители линз могли выбрать монокль (одну линзу в оправе или держателе), лорнет (пару линз с носовой перемычкой и одной рукояткой сбоку), квиззер или квиззинг-глас (монокль с зеркалом, чтобы носитель мог видеть назад), перспективное стекло (одна линза на ленте для дальнего зрения) или ножничные очки с двумя окулярами на шарнирной рукоятке, поднимаемой перед носом. Наконец, в 1728 Эдвард Скарлетт из Лондона разработал ушные бügelы для оправ. Эти зажимы хватали височную область и держали носовые очки надежнее на лице. Петля на конце каждого бügelя держала ленты, привязываемые к голове или парик. К 1880-м бügelы изогнули для продолжения и закрепления за ушами, удерживая очки на месте.
В колониях очки импортировали и были очень дорогими до улучшения американских стеклодувных навыков для развития очки торговли. Как только изогнутые и подогнанные бügelы развились и принялись во всем мире, мода откатилась к стилю, называемому оксфорд, состоявшему из носовых очков, улучшенных более эластичной и надеваемой перемычкой. Эти очки также называли пинс-не и имели носовые накладки на маленьких пружинах на гибкой перемычке. Президенты Тедди Рузвельт и Келвин Кулидж носили оксфорды. В 1900-х простые стальные оправы были самыми распространенными, хотя менее дорогие оправы были из материала гутта-перча — резиноподобного пластикоподобного вещества. Черепашьи и роговые оправы стали популярны в 1920-х и 1930-х, но многие из этих оправ фактически делались из целлулоида, раннего пластика, который можно было окрасить и лепить под животный рог или черепаший панцирь. Стальные очки и солнечные очки выдавали миллионам военнослужащих во Вторую мировую войну.
Бизнес производства очковых оправ и линз сделал самый драматичный скачок в XX веке с подъемом пластиков. Пластиковые линзы легче и могут производиться как бифокалы, трифокалы и квадрифокалы для коррекции более широкого диапазона проблем зрения. Оправы из пластика также дешевле. Широкий диапазон стилей и цветов можно сделать в пластике и менять под гардероб, моды и настроения. Солнечные очки также стали доступными благодаря пластиковой отрасли, но Голливуд отвечал за их популярность. Крупные квадратные оправы как у Кларка Кента стали популярны у мужчин в 1950-х, а дамы предпочитали «кошачий глаз» — оправы, заострённые к вискам. Тонкометаллические оправки «бабушкины очки» сопровождали вспышку поколения «цветочная сила» в 1960-х и могли сделать антикварные очки популярными коллекционными предметами. Хотя контактные линзы также разрабатывались в этом веке и стали очень популярными, разнообразие доступных очковых оправ сохранило очки модными.
Сырье
Очковые оправы обычно делают либо из металла, либо из типа пластика — целлюлозоацетата. Целлюлозоацетат получают из хлопка, он гибкий и прочный. Производят в длинных узких листах, слегка шире очковых оправ. Листы до 3 футов (0,91 м) длиной и 0,33 дюйма (0,84 см) толщиной.
Дизайн
Производители очков могут иметь свой штат дизайнеров или использовать внешних консультантов для дизайна оправ. Консультанты часто включают модных дизайнеров, создающих свои линии очковой оправы, меняющиеся вместе с трендами одежды. Имена дизайнеров важны в продаже очков и особенно в заинтересовании модных покупателей множественными парами очков или солнечных очков. Однозначно есть тренды или моды в очковой оправе: светлые или темные оправы, толстые или тонкие, декоративные формы или орнаментные стили. Специализированные оправы для детей и полуоправы для очков для чтения также проектируют с оглядкой на стиль.
Дизайны также включают определенные стандарты: размер перемычки и размер глаза. Размер перемычки позволяет разной толщине верхней части носа, где носятся накладки очков. Три размера глаза стандартны для диапазона размеров корректирующих линз. Каждый стиль обычно производят в четырех разных цветах, так что один стиль дает 12 комбинаций цвета и размера. Дизайнеры и производители оправ обычно производят новый стиль каждые несколько месяцев и прекращают стили, если они не продаются хорошо.
Процесс производства
Штамповка пластиковых оправ
- 1 После решения дизайна штамп делают из стали и устанавливают в штамповочный пресс, который выбивает заготовки из листов целлюлозоацетата. Края стального линейного штампа остры, штампы имеют выступающие стержни для удаления выбитых фронтов, где будут монтироваться линзы. Листы ацетата привозит из холодного склада в штамповочную, где нагревают в малых печах до ~180°F (68°C) для размягчения пластика. Мягкие листы укладывают в штамповочный пресс, и под несколькими тоннами давления штамп пробивает пластик, производя заготовку. Пресс автоматизирован для подъема штампа и перемещения к следующей части пластика. Заготовки производят быстро, пока пластик мягок. Заготовки удаляют с листа, и линзовые части извлекают из оправ. Линзовые заготовки становятся ломом.
- 2 Заготовки фронтов оправ финишируют серией операций. Пазы для удержания линз режут фрезой. Оправу крепят фиксирующим приспособлением из алюминия, состоящим из двух частей. Приспособление зажимают вокруг оправы и прижимают к фрезе. Пазы режут шириной 0,16 дюйма (0,41 см) — отраслевой стандарт. Если нужны толстые линзы, их зашлифовывают по краям для вписывания в фрезерованные пазы.
- 3 Оправы затем шлифуют для удаления шероховатостей двумя разными абразивными станками. Один станок специально сформирован для шлифовки края оправы, лежащего на щеке, второй — области вокруг носа. Оправу зажимают в тисковидном приспособлении, пока клеят носовые накладки или крепления для них. После отвердевания клея 24 часа склеенные участки тоже шлифуют.
Производство бügelей
- 4 Две боковые рукояти, изгибающиеся за уши, называются бügelями. Бügelи также выбивают из листов ацетата штамповочными матрицами. Стандартная длина бügelей 5–6 дюймов (12,7–15,2 см) и обычно вырезают из того же материала или
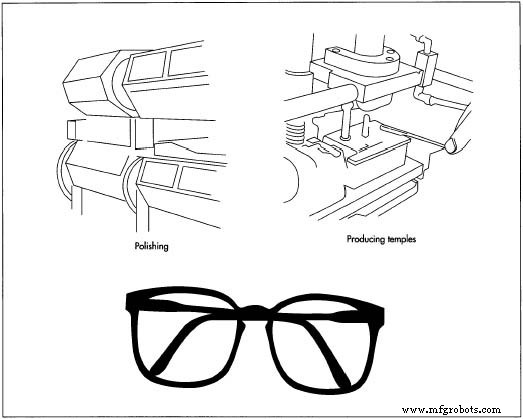 дополнительных материалов для согласования с фронтами. Бügelи могут быть плоскими с угловыми краями или скругленными, в зависимости от стиля оправы. Бügelи нагревают, и узкая стальная полоска — сердечник — тоже нагревают. При достижении нужных температур сердечник вставляют в центр размягченного бügelя. Дешевые очки, вроде некоторых некорректирующих солнечных, могут быть без сердечников, но будут менее прочными.
- 5 Для крепления бügelей к оправе вырезают небольшие пазы в верхних углах оправы. Половина металлической петли вставляют в каждый паз, оправу и частичные петли помещают в капитрон-машину. Капитрон-машина индуцирует ультразвуковые вибрации в металлических петлях и создает трение тепло. Трение плавит пластик оправы локально вокруг петли, спаивая петлю с оправой; этот процесс надежнее клея или других видов склеивания или монтажа.
Финиш фронтов
- 6 Фронты с петлями наносят название производителя или логотип, название стиля оправы и размер оправы. Перед креплением бügelей к оправе нужен угловой подгон для наклона фронта оправы внутрь к лицу носителя сверху вниз. Автоматическая пила режет правильные углы в верхних краях фронта. Накладки надевают на петли, пока фронт полируют. На этом этапе фронты все еще плоские с острыми краями, кроме фрезерованных зон под линзы. В полировочной комнате сотни фронтов одновременно барабанятся в барабане с помазом (мягкий камень, помолотый в порошок как абразив) и маленькими кленовыми кольчиками, похожими на миниатюрные спички с загнутыми краями и кончиками. Помаз прилипает к кольчикам, которые шлифуют фронты в 24-часовом процессе, сглаживая шероховатости. Измельченные кокосовые скорлупы иногда используют производители в полировке.
- 7 Отшлифованные фронты теперь должны быть сформированы под кривизну лица. Их нагревают в печи, монтируют в изогнутую штамповочную матрицу (аналогичную штамповочной матрице для фронтов) и помещают в пресс. Давление прилагают ~30 секунд для получения равномерной кривизны во фронте. Теплый фронт окунают в холодную воду для закрепления изогнутой формы.
- 8 Оформленные фронты возвращают в полировочную, где проходят через серию барабанов за 4 дня для финального блеска. Каждый барабан содержит помаз тоньше предыдущего; финальный барабан держит полировочный воск. Все полированные фронты тщательно инспектируют на царапины. Укладывают поштучно в конверты и архивируют по размеру, стилю и цвету.
Финиш бügelей
- 9 В зависимости от формы и стиля очков и их бügelей, бügelи шлифуют и формируют в нескольких операциях. Пазы режут в концах бügelей, и соответствующие половинки петлей заклепкивают в бügelи. Концы режут под углы готовых фронтов. Как фронты, бügelи затем финишируют множественными операциями, и пары полированных бügelей укладывают в конверты по размеру, стилю и цвету. Производители хранят конверты с фронтами и бügelями до заказа оптикариями или оптовиками оптической продукции по размеру, стилю и цвету. Наборы фронтов и бügelей затем отгружают.
Контроль качества
Очковые оправы должны производиться с большим вниманием к деталям, потому что они критичны для поддержки линз для улучшения зрения, должны быть комфортными для носителя и являются аксессуаром делового и личного стиля. Хотя процессы производства оправ выполняются машинами, операторы отвечают за каждый шаг и являются контролерами качества для своих операций. Очковая индустрия стала высококонкурентной из-за аспектов моды и трендов, но операторы хорошо осознают, что их продукты обеспечивают зрение. Фронты и бügelи для очков могут быть отвергнуты на любом этапе производства.
Побочные продукты/Отходы
Побочных продуктов от производства очковых оправ нет. Пластиковые отходы генерируются при штамповке, основной объем отходов — линзовая часть оправы, вырезаемая наружу. Эти отходы тщательно собирают и рециклируют.
Будущее
Прошедшие 50 лет истории очков надежно установили будущее оправ. Несмотря на популярность контактных линз и появление лазерной хирургии для коррекции зрения, многие люди найдут очки необходимыми или желательными для личных нужд. Улучшенные технологии производства пластиковых линз и оправ и комфорта подогнанных оправ сделали очки более приятными для ношения. Модная индустрия также активно поддерживает очковые оправы как дополнительное поле для экспрессивных дизайнов и популярный метод выражения личного стиля.
Производственный процесс
- Искусство и ремесло надгробий: история, материалы и современное производство
- Наука и производство снотворных: от древних средств к современной фармакологии
- Спорк: эволюция, материалы и современное производство
- Эволюция и мастерство современного купальника: от древних ванн к высокотехнологичным тканям
- Искусство и эволюция штопора: от древнего инструмента к современной инженерии
- Эволюция галош: от средневековых сапог к современным инновациям
- Карусель: от древних вращающихся аттракционов к современному мастерству
- История, ингредиенты и производство зефира
- Диван: от древней роскоши к современному комфорту — подробное руководство
- От бронзы к нержавейке: история, мастерство и будущее столовой посуды