



Пластиковые линзы для очков: история, материалы и производство
История
Очки — из стекла или пластика — высокоточные оптические компоненты, вставляемые в оправы для коррекции или улучшения зрения. Первая оптическая линза — увеличительное стекло начала XIII в. — делали из кварца и берилла. Успех показал: тщательно шлифованные преломляющие поверхности могут усиливать зрительную чёткость. В XVI веке Алессандро ди Сина популяризировал очки среди широкой публики, и по мере роста спроса кварц и берилл сменили стеклом. Выпуклая линза исправила дальнозоркость, вогнутая — близорукость. Более сложные дизайны (астигматизм) привели к бифокалам Бенджамина Франклина (1784).
Сегодня >80% очков используют пластиковые линзы. Хотя стекло доминировало до 1950-х, пластик — легче и ударовее — быстро возглавил рынок. Современные технологии похожи для обоих материалов: последовательное шлифование, полировка, формовка. Тот же процесс для линз телескопов, микроскопов, камер, но те требуют большей точности и размеров. Статья фокусируется на пластиковых линзах для очков.
Исторически оптики заказывали изготовление линз специализированным лабораториям. Современные полносервисные оптические салоны могут делать линзы на месте, но всё ещё полагаются на «заготовки» — предшлифованные пластиковые диски под конкретные рецепты — из внешних лаб. Заготовки приходят с предшлифованными фронтальными кривизнами и разной толщиной (обычно 0,25–0,75 мм по рецепту).
Сырьё
Пластиковые заготовки из лабораторий — круглые диски поликарбоната, ~25 мм толщиной или больше, слегка крупнее итоговой линзы. Готовые линзы шлифуют до минимум 0,25 мм, вариации по диоптриям. Другие материалы: клейкая лента, свинцово-сплавные жидкости, металлические компоненты, красители/тонировки.
- Клейкая лента
- Свинцово-сплавная жидкость
- Металлические компоненты
- Красители и тонировки
Дизайн
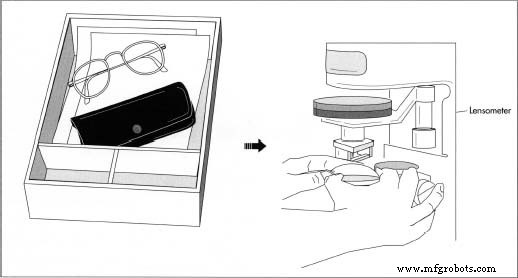
Линзы формируют под геометрию оправы. Толщина и контур варьируются по рецепту. Получив заготовки, техник использует линзометр для поиска и маркировки оптического центра — точки, совпадающей с зрачком. Фаска по краю рассчитывается для фиксации в выбранной оправе, с повышенной точностью для металлических или беспамятных моделей.
Выпуклые и вогнутые (сферические) линзы требуют одну шлифованную кривизну на сторону, астигматические — дополнительные кривизны. Степень и угол каждой кривизны определяют оптическую силу.
После формовки линзы покрывают или тонируют. Покрытия наносят погружением в нагретные ванны с желаемым составом — UV-защита, антицарапина, ударовесть. Фотохромные тонировки, затемняющиеся на солнце, сочетают прозрачность и солнцезащиту.
Самый популярный пластик — «Feather-Weight» поликарбонат: ударовее, на 30% тоньше и легче стандартного. Другие варианты: CR-39 мономерный пластик и высокоиндексные линзы — на 20% тоньше и легче обычного.
Производственный процесс
Типичные этапы оптической лаборатории:
- Техник вводит рецепт в компьютер лабы — получает детальное задание.
- По заданию выбирает заготовку, кладёт её с оправой и нарядом в поднос. Насаживает линзу на генератор кривизн для шлифования за zadней поверхности, затем полирует и фасует. При необходимости наносит тонировку перед вставкой в оправу.
- Кладёт линзу в линзометр для верификации оптического центра, маркирует клейкой лентой для защиты фронтальной поверхности. Устанавливает в блокер-машину, где свинцово-сплавный блок приваривается к фронтальной поверхности, фиксируя линзу при шлифовке и полировке.
- Насаживает линзу на генератор, настроенный под рецепт. Генератор вырезает точные задние кривизны. После шлифовки — финишная (полировочная) стадия.
- Полировка в финишной машине серией накладок: наждачная, гладкий пластик, финальная с оксидом алюминия. Вода циркулирует для охлаждения и очистки.
- После полировки блок снимают лёгким молотком, клейкую ленту снимают вручную. Линзу маркируют L или R жирным карандашом (левый/правый глаз).
- Линза в кромочной машине, формирующей фаску под геометрию оправы. Для металлических/беспамятных — ручной шлифовальный привод для доп. точности.
- Финально: линзу окунают в выбранную тонировочную/лечебную ванну, сушат — готова к вставке в оправу.
Блокировка
- Клейкая лента защищает фронтальную поверхность при блокировке.
- Свинцово-сплавный блок фиксирует линзу для шлифовки и полировки.
Полировка
- Накладки последовательно сглаживают поверхность.
- Полировочные пасты повышают прозрачность и снижают дефекты.
- Все оборудование стерилизуют между применениями для гигиены.
Фасовка
- Фаска обрабатывается под контур края оправы.
- Доп. ручная шлифовка для идеальной посадки в высокоточных оправах.
- Тонировочные/лечебные ванны завершают линзу перед сборкой.
Побочные продукты
Отходы: пластиковая пыль, мелкая стружка, полировочная суспензия (оксид алюминия, вода, полимеры). Собирают в металлические баки, обрабатывают санитарными агентами, утилизируют после 48-часового карантина.
Контроль качества
Пластиковые линзы должны соответствовать строгим стандартам ANSI и FDA. Лицензированные оптические лаборатории входят в Национальную оптическую ассоциацию, обеспечивающую жесткие нормы качества и безопасности. В производстве линзы проходят 4 ключевых контроля: верификация рецепта, выравнивание оптического центра, визуальный осмотр на дефекты, финальное выравнивание с оправой. Доп. периодические проверки по необходимости.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Ленан HP92AF антифог-пленка: непревзойденная ясность для СИЗ COVID-19 и промышленных линз
- Переконфигурируемые металлинзы на Ag-наночастицах и полимере заменят преломляющие линзы
- Беспроводные умные контактные линзы диагностируют и лечат диабет
- Инновационные мягкие контактные линзы для раннего обнаружения и мониторинга глазных заболеваний
- Лёгкая гибкая голографическая линза открывает путь к космическим телескопам нового поколения
- Революционный ультратонкий сенсор расширяет функциональность умных контактных линз
- Создание передовой ИК-оптики для БПЛА: вызовы SWaP и решения
- Создание гигантского телескопа Магеллана: взгляд инженера промышленной автоматизации