



Точное мастерство: современные технологии производства крыльев самолетов
Что требуется для производства крыльев самолетов в современной сверхпроизводительной аэрокосмической отрасли? Во второй части нашей серии о производстве в аэрокосмической и оборонной сфере производители оснастки объясняют, как они помогают отрасли находить всё больше и больше часов для сокращения производственного процесса.
Крылья не считаются самой сложной детали самолета для производства — но они велики и требуют большой, широкой горизонтальной обработки и нескольких дней на изготовление. Как и во всем производстве в аэрокосмической и оборонной сфере, бизнес-вызовы заключаются в поиске эффективности при сохранении высочайшего качества производства.
Спрос высок — и бизнес процветает. Крупные производители самолетов выпускают от 40 до 60 гражданских самолетов в месяц в зависимости от модели, согласно опрошенным производителям оснастки.
Само производство крыльев за последние годы не изменилось кардинально, в отличие от компонентов двигателей, которые претерпели множество изменений. В некоторых случаях инженеры модифицировали материалы крыльев — иногда используя более экзотические титановые сплавы.
В целом материалы для крыльев остаются в «титановом лагере», например Ti-6Al-4V, или в «алюминиевом лагере», где преобладает сплав 6061 — с небольшим добавлением 7075. Некоторые крылья также изготавливаются из углеродного волокна (CFRP) и алюминий-лития — они применяются в ракетах и космических аппаратах.
Better MRO беседовал с инженерами трех крупных производителей оснастки — Kennametal, Sandvik Coromant и Seco Tools — о лучших практиках в оснастке для крыльев и деталей, крепящихся к крыльям, включая пилоны.
Конструкция крыла самолета: ребра, лонжероны, стрингеры
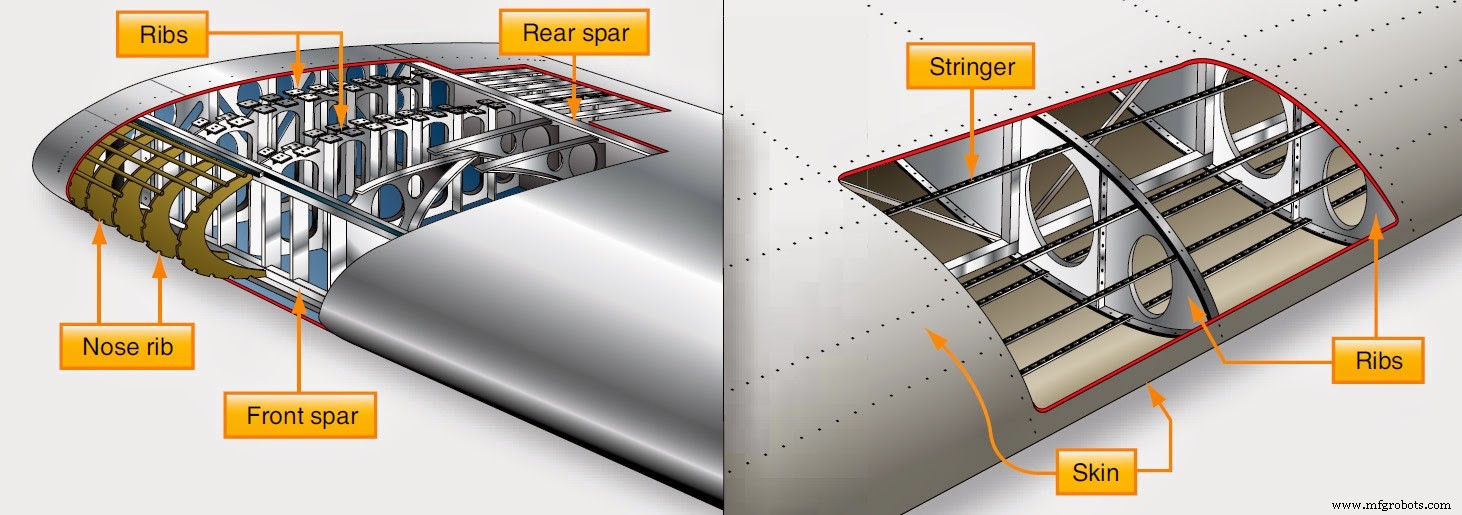
Конструкция крыла самолета состоит из каркаса и внешней обшивки. Каркас крыла включает три основных компонента: лонжероны, ребра и стрингеры. Лонжероны проходят вдоль размаха крыла и помогают контролировать изгиб, в то время как ребра формируют аэродинамическую форму крыла и идут от переднего к заднему краю.
Стрингеры проходят между ребрами, параллельно лонжеронам, и используются для жесткости крыла. Вместе этот каркас должен не только выдерживать летные нагрузки, но также поддерживать двигатели, размещать множество внутренних компонентов и вмещать большой объем топлива.
«Некоторые более твердые алюминиевые сплавы, такие как 7075, требуют очень твердого сорта твердого сплава для резания и сохранения приемлемого ресурса инструмента», — говорит Марк Фрэнсис, штатный инженер по аэрокосмической и оборонной отрасли в команде инженерных решений Kennametal.
«Для обшивки крыла используется лицевая фреза. В зависимости от размера крыла вам нужен инструмент очень большого диаметра, чтобы за меньшее время охватить большую площадь. Также внутри крыла есть множество элементов для крепления», — объясняет Фрэнсис.
Цель — иметь возможность обрабатывать все крепежные элементы с минимальным количеством инструментов, чтобы ограничить время на их смену. При удалении материала с обшивки главное — достичь экстремально гладкой поверхности с помощью крупного портального станка. Речь не идет об ручных инструментах. Процесс должен быть максимально автоматизированным и точным.
«Детали геометрии режущих инструментов могут влиять на интенсивность удаления металла (MRR)», — говорит Эрик Гарднер, специалист по применению в Северной Америке в Seco Tools. «С правильными регулируемыми геометриями производители могут увидеть увеличение MRR на 30% и более, что часто переводится в рост производительности изготовления деталей на 15–20%».
«Чистовка должна быть действительно очень гладкой на лонжеронах и в зонах крепежных элементов», — говорит Фрэнсис. «Обычно мы используем прорезевающий резак или чистовой резак... Не должно быть "лаповых линий" — линий, идущих вдоль режущей поверхности, которые могут быть вызваны несовпадением пары пластин по ширине реза».
Лаповые линии — это концентраторы напряжений, а внутри крыла напряжений много, поэтому если существует концентратор напряжений или лаповая линия — это плохая ситуация. Крыло будет браковано и придется переработать или списать. Для столь важной и большой детали списание — это ужасный и дорогой вариант.
Для устранения лаповых линий аэрокосмические производители часто используют регулируемые дисковые резаки диаметром 10–12 дюймов с твердыми сплавными пластинами, специально разработанными для аэрокосмических алюминиевых сплавов с множеством конфигураций корпусов резаков, говорит Фрэнсис.
«И твердая сплавная пластина должна вращаться идеально точно относительно следующей, поэтому биение должно быть нулевым. Единственный способ достичь этого — сделать инструменты регулируемыми», — говорит Фрэнсис. «Заказчик регулирует каждую из этих пластин до определенного диаметра, так что когда инструмент идет по лонжерону, лаповые линии устраняются. И это обязательное требование... Мы не можем допустить никакой нестабильности».
Потенциальная проблемная зона: удаление стружки с обшивки крыла
При удалении металла с обшивки крыла, само крыло для очень больших самолетов может быть длиной в несколько сотен футов. Оно не совсем плоское, но на огромном плоском столе есть много металла, который нужно срезать — и сделать гладким.
« Во многих случаях используется вакуумная система для всасывания стружки с поверхности обшивки крыла», — говорит Фрэнсис. «Эти стружки могут застревать, когда пластина возвращается обратно, и перерезаются и размазываются в материал. И это абсолютно недопустимо. Мы этого не хотим».
Чтобы избежать этой ситуации, производители оснастки регулируют геометрию, чтобы стружка быстро удалялась и всасывалась вакуумом, не попадая обратно в зону реза. Часто на этих плоских столах используют легкую водяную пыль для помощи в удалении стружки или сухую резку — поскольку это очень большая и открытая зона для больших обшивок крыльев.
Есть так много чего понять в изготовлении самолетов. Заглублитесь. Прочитайте "Созданные для скорости: качественное производство авиационных двигателей в срок".
Оборонный сектор направляет некоторые изменения материалов в проектировании крыльев самолетов
«В военной сфере, например, мы видели изменения крыльев для самолетов, сажающихся на авианосцы», — говорит Билл Дуроу, глобальный инженерный менеджер с фокусом на аэрокосмику в Sandvik Coromant. «На крылья возлагается больше требований при посадке. Поэтому они меняли и экспериментировали с материалами, чтобы получить более прочный материал».
Этот более прочный материал включает титановые варианты, такие как Ti-5553 и Ti-1033, которые труднее обрабатывать, по словам Дуроу. Эти материалы могут вызывать проблемы с ресурсом инструмента и их нужно обрабатывать на более низких скоростях, поэтому производительность может снизиться.
«Материал титан 5553, который является бета-титаном, по общему правилу дает примерно на 50% меньший ресурс инструмента, чем типичный альфа-бета титан, такой как 6Al-4V», — говорит Дуроу.
Большинство оснастки для этих применений включает круговые инструменты, твердосплавные концевые фрезы, длинные резаки и много квадратных плечевых фрез.
«Просто по природе геометрий, которые вы обрабатываете, вы получите частый износ по высту в инструментах, поэтому есть разные методы, которые можно применить, чтобы попытаться смягчить это», — говорит Дуроу.
Новые гибриды алюминия набирают популярность: алюминий-литий
По сравнению с алюминием 7000-й серии, алюминий-литий сократит ресурс инструмента на 50–70%, согласно Гарднеру из Seco Tools.
«Он прочнее и легче других алюминиев, что делает его идеальным для аэрокосмики и обороны — а также для ракет и космических аппаратов», — говорит Гарднер.
По мере развития шпиндельной технологии пропускная способность растет, и некоторые системы способны достигать 30 000 об/мин при 120 кВт с высоким ускорением при правильной оснастке.
«Он относительно абразивен, поэтому требует острых, положительных режущих инструментов с абразивостойкими покрытиями, такими как DLC — "алмазоподобное покрытие"», — говорит Гарднер.
 У вас есть технический вопрос? Спросите команду MSC Metalworking Tech Team на форуме.
Как сокращение установок на нескольких станках экономит время и повышает точность
Одна из областей, где производители оснастки пытаются помочь аэрокосмическим и оборонным производителям найти эффективность — это сокращение установок и переналадок при переносе деталей на разные станки. У Sandvik Coromant есть яркий пример пилона, детали, крепящейся к крылу, который переносился на три разных станка и имел четыре установки.
Вызов? Убедить заказчика использовать один 5-осевой станок и прекратить все установки. При оптимизации на одном станке точность может быть контролируемой более жестко, одновременно получая огромный выигрыш во времени пропускной способности.
«Так что самая большая проблема — убедить этого заказчика в данном случае оставить деталь на одном станке», — говорит Дуроу. «Давайте обработаем как можно больше сторон. Вы не теряете точность, потому что деталь зафиксирована и все относительно того, где вы начали. Затем переверните, доверхните дно и готово».
В итоге они смогли сократить время обработки этой детали пилона до 6 часов из 22 часов просто за счет удержания детали на одной системе — и в итоге использовали меньше оснастки вообще. Это время не учитывало перемещение деталей с одного станка на другой — только аспект обработки.
Вы когда-нибудь проводили анализ вибраций станка? Как это было? Присоединяйтесь к разговору на форуме по металлообработке. [требуется регистрация]
Промышленные технологии
- Обеспечение устойчивости цепочек поставок на будущее: стратегии устойчивости и роста
- Строительство устойчивости в глобальном каркасе цепочек поставок
- Укрепление пищевых цепочек поставок: построение устойчивости пост-пандемии
- Спор между США и ЕС о субсидиях авиапроизводителям: винная индустрия пострадала
- От устаревшего к передовым: освоение трансформации цепочки поставок для роста бизнеса
- Создание идеальной инфраструктуры IoT
- Точные фундаменты: 30-футовый бетонный шедевр Metalex Manufacturing
- Почему ручная обработка остается жизненно важной в современном производстве
- Как AI трансформирует продвинутое ПО для медицинской визуализации
- Как IoT революционизирует HVAC: 5 ключевых улучшений