



16 ключевых инсайтов в процесс штамповки листового металла — практическое руководство
Процесс штамповки — это процесс формовки металла, при котором листовому металлу придаётся желаемая форма. Он может включать различные операции: пробивку, гнутку, вырубку, срезку, проделывание отверстий и др.
В этой статье мы рассмотрим различные аспекты процесса штамповки листового металла на основе практического опыта Шейна.
1. Информация от отходов
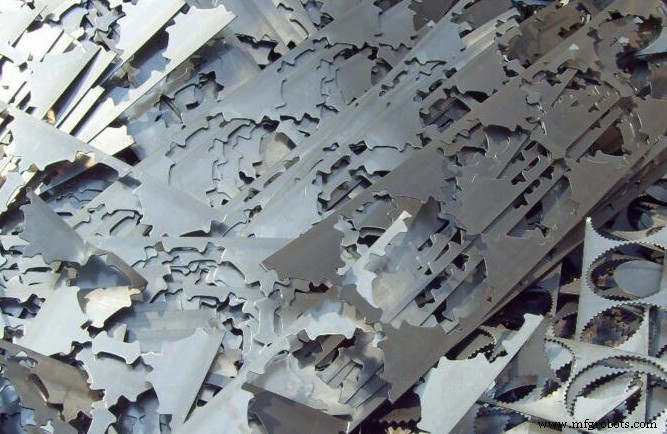
Отходы — это, по сути, отражение вырубленного отверстия. То же самое деталь, но в противоположном положении. Проверяя отходы, можно судить, правилен ли зазор между верхним и нижним штампами.
Если зазор слишком велик, отходы будут иметь шероховатые и волнистые поверхности разлома и узкую светлую зону. Чем больше зазор, тем больше угол между поверхностью разлома и зоной светлого бренда.
Если зазор слишком мал, отходы покажут малый угол поверхности разлома и широкую зону светлого бренда. Избыточные зазоры формируют отверстия с большими завихрениями и разрывами краёв, в результате чего на сечении выступает тонкий край.
Слишком малой зазор формирует полосу с небольшим завихрением и большим разрывом под углом, в результате чего сечение более или менее перпендикулярно поверхности материала.
Идеальные отходы должны иметь разумный угол коллапса и равномерный светлый бренд. Это обеспечивает минимальное штамповочное усилие и формирует чистое круглое отверстие с минимальными заусенцами.
С этой точки зрения увеличение зазора для продления срока службы штампа происходит за счёт жертвования качеством готового отверстия.
2. Выбор зазора штампа
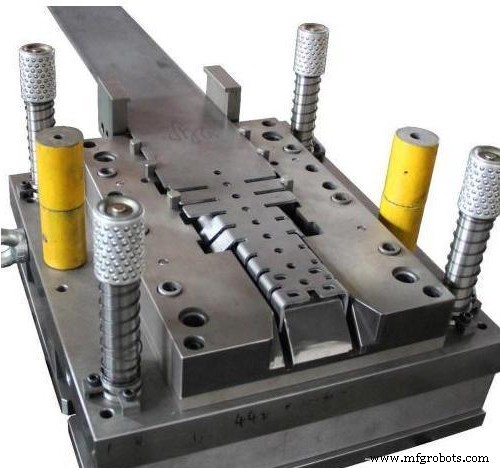
Зазор штампа связан с типом и толщиной пробиваемого материала. Неправильный зазор может вызвать следующие проблемы:
- Если зазор слишком велик, заусенец штампуемой детали относительно велик, а качество штамповки низко.
- Если зазор слишком мал, хотя качество пробивки хорошее, износ штампа серьёзный, что сильно сокращает его срок службы и легко приводит к поломке пуансона.
- Если зазор слишком велик или слишком мал, легко возникает адгезия на материале пуансона, в результате чего материал гнётся при штамповке.
- Слишком малой зазор легко образует вакуум между нижней поверхностью пуансона и листовой металлом, в результате чего отходы отскакивают обратно.
- Разумный зазор может продлить срок службы штампа, обеспечить хороший эффект разгрузки, снизить заусенцы и флангирование, держать пластину чистой, обеспечить согласованный диаметр отверстия, не царапать пластину, сократить количество шлифовок, держать пластину прямой и обеспечить точное позиционирование пробивки.
Обратитесь к следующей таблице для выбора зазора штампа (данные в таблице — в процентах):
| Выбор зазора (общий зазор) | |||
|---|---|---|---|
| Материал | Минимум | Оптимум | Максимум |
| Красная медь | 8% | 12% | 16% |
| Латунь | 6% | 11% | 16% |
| Мягкая сталь | 10% | 15% | 20% |
| Алюминий (мягкий) | 5% | 10% | 15% |
| Нержавеющая сталь | 15% | 20% | 25% |
| % × Толщина материала = Зазор штампа | |||
3. Как повысить срок службы штампа
Для пользователей увеличение срока службы штампа может значительно снизить затраты на штамповку.
Факторы, влияющие на срок службы штампа:
- Тип и толщина материала;
- Выбран ли разумный зазор нижнего штампа;
- Структурная форма штампа;
- Есть ли хорошая смазка при штамповке материала;
- Проходил ли штамп специальную поверхностную обработку (титановое напыление, карбонитрид титана);
- Выравнивание верхних и нижних турелей;
- Разумное использование регулировочных прокладок;
- Правильно ли используется штамп с наклонным краем;
- Изношен ли основание штампа станка.
4. Проблемы, требующие внимания при штамповке отверстий специальных размеров
- Если минимальный диаметр отверстия в диапазоне φ0.8—φ1.6, используйте специальный пуансон.
- При пробивке толстой пластины используйте больший штамп относительно диаметра обрабатываемого отверстия.
Пример 1. Согласно условиям обработки в таблице ниже, хотя диаметр обработки соответствует штампу станции A, используйте штамп станции B.
| Текстура материала | Толщина пластины (мм) | Диаметр отверстия (мм) |
|---|---|---|
| Мягкая сталь (40 кг/мм²) | 6.0 | 8.2-12.7 |
| Нержавеющая сталь (60 кг/мм²) | 4.0 | 8.2-12.7 |
Пример 2. Согласно условиям обработки в таблице ниже, хотя диаметр обработки соответствует штампу станции B, используйте штамп станции C.
| Текстура материала | Толщина пластины (мм) | Диаметр отверстия (мм) |
|---|---|---|
| Мягкая сталь (40 кг/мм²) | 6.0 | 22.9-31.7 |
| Нержавеющая сталь (60 кг/мм²) | 4.0 | 22.9-31.7 |
(3) Как правило, отношение минимальной ширины к длине режущего края пуансона не должно быть менее 1:10.
Пример 3. Для прямоугольного пуансона, когда длина режущего края 80 мм, ширина режущего края ≥ 8 мм — наиболее уместно.
(4) Соотношение между минимальным размером режущего края пуансона и толщиной пластины. Рекомендуется, чтобы минимальный размер режущего края пуансона был в 2 раза больше толщины пластины.
5. Шлифовка штампа
1. Важность шлифовки штампа
Регулярная шлифовка штампа — залог постоянства качества пробивки. Она не только повышает срок службы штампа, но и срок службы станка. Необходимо правильно определять время шлифовки.
2. Специфические характеристики, указывающие на необходимость шлифовки
Для шлифовки штампа нет строгого количества ударов, определяющего необходимость шлифовки. В основном это зависит от остроты режущего края. Определяется тремя факторами:
- Проверьте скругление режущего края. Если радиус скругления достигает R0.1 мм (максимальное значение R не должно превышать 0.25 мм), требуется шлифовка.
- Проверьте качество пробивки и есть ли большие заусенцы?
- Определите необходимость шлифовки по шуму штамповки станка. Если шум того же штампа аномален при штамповке, это указывает на то, что пуансон затупился и требует шлифовки.
Примечание: шлифовку также стоит рассмотреть, если край режущего края стал круглым или тыл режущего края шершав.
3. Метод шлифовки
Существует много способов шлифовки штампа, которые можно реализовать на специальной шлифовальной машине или плоскошлифовальном станке. Частота шлифовки пуансона и нижнего штампа обычно 4:1; после шлифовки отрегулируйте высоту штампа.
(1) Вред некорректных методов шлифовки: Некорректная шлифовка усугубляет быстрое повреждение режущего края штампа, что приводит к значительному снижению количества ударов на шлифовку.
(2) Преимущества правильного метода шлифовки: Качество и точность пробивки можно сохранить стабильными за счёт регулярной шлифовки штампа. Режущий край штампа повреждается медленно и имеет более долгий срок службы.
4. Правила шлифовки
При шлифовке штампа следует учитывать следующие факторы:
- Когда скругление режущего края R0.1-0.25 мм, зависит от остроты края.
- Поверхность шлифовального круга должна быть очищена.
- Рекомендуется рыхлый, крупнозёрнистый и мягкий шлифовальный круг. Например, WA46KV.
- Количество шлифовки (снимаемый слой) каждый раз не должно превышать 0.013 мм. Избыточное количество шлифовки вызовет перегрев поверхности штампа, что эквивалентно отжигу, размягчит штамп и сильно сократит его срок службы.
- При шлифовке должно добавляться достаточное охлаждающее средство.
- При шлифовке пуансон и нижний штамп должны быть зафиксированы стабильно, используйте специальные приспособления.
- Количество шлифовки штампа определено. Если достигнуто это значение, пуансон будет списан. Если продолжать использование, легко повредить штамп и станок, выгоды не будет.
- После шлифовки край должен обрабатываться точильным камнем для удаления чрезмерно острых краёв и линий.
- После шлифовки лезвие должно быть очищено, размагничено и замаслено.
Примечание: количество шлифовки штампа в основном зависит от толщины штампуемой пластины.
6. Внимание к пуансону перед использованием
1. Хранение
- Вытрите внутреннюю и внешнюю поверхность верхней манжеты чистой тканью.
- При хранении будьте осторожны, не поцарапайте и не вмните поверхность.
- Смажьте маслом для предотвращения ржавчины.
2. Подготовка перед использованием
- Тщательно очистите верхнюю манжету перед использованием.
- Проверьте поверхность на царапины и вмятины. Если есть, удалите точильным камнем.
- Смажьте внутри и снаружи маслом.
3. Предостережения при установке пуансона на верхнюю манжету
- Очистите пуансон и замаслите его длинный хвостовик.
- Вставьте пуансон в дно верхней манжеты на штампе большой станции без усилий. Нейлоновый молоток не может использоваться.
- При установке пуансон не может быть закреплён затягиванием болтов на верхней манжете. Болты можно затянуть только после правильного позиционирования пуансона.
4. Установка верхней штампованной сборки в турель
Если вы хотите продлить срок службы штампа, зазор между внешним диаметром верхней манжеты и отверстием турели должен быть как можно меньше. Поэтому внимательно выполняйте следующие процедуры:
- Очистите и замаслюйте шлицевой канавку и внутренний диаметр отверстия турели.
- Отрегулируйте шлицевую канавку верхней направляющей манжеты, чтобы она соответствовала ключу отверстия турели.
- Вставьте верхнюю манжету прямо в отверстие башни, следите, чтобы не наклонялось. Верхняя направляющая манжета должна скользить в отверстие турели под собственным весом.
- Если верхняя манжета наклоняется к одной стороне, её можно мягко подстукать мягкими инструментами, например нейлоновым молотком. Повторяйте, пока верхняя направляющая манжета не скользнет в правильное положение под собственным весом.
Примечание: не прилагайте усилие к внешнему диаметру направляющей манжеты верхнего штампа, а только к верхушке пуансона. Не стукайте по верхушке верхней манжеты, чтобы не повредить отверстие турели и не сократить срок службы отдельных станций.
6. Обслуживание штампа
Если пуансон зажат материалом и его нельзя извлечь, проверьте по следующим пунктам.
1. Перешлифовка пуансона и нижнего штампа.
Штамп с острым краем может обрабатывать красивые сечения реза. Если край затупился, требуется дополнительное штамповочное усилие. Более того, сечение детали шершавое, что создаёт большое сопротивление, вызывая зажатие пуансона материалом.
2. Зазор штампа.
Если зазор штампа не правильно выбран относительно толщины пластины, пуансону требуется большая сила выталкивания при разделении с материалом. Если пуансон зажат материалом по этой причине, замените нижний штамп на разумный зазор.
3. Состояние обрабатываемых материалов.
Когда материал грязный или имеет грязь, грязь прилипает к штампу, так что пуансон зажимается материалом и не может быть обработан.
4. Деформированный материал.
После пробивки отверстия деформированный материал будет зажимать пуансон и заставлять его застревать. Материалы с деформацией должны быть выровнены перед обработкой.
5. Чрезмерное использование пружин.
Вызовет усталость пружины. Всегда проверяйте характеристики пружины.
7. Смазка
Количество масла и число впрысков зависят от условий обрабатываемых материалов.
Для материалов без ржавчины и накипи, таких как холоднокатаные стальные пластины и коррозийно-стойкие стальные пластины, масло впрыскивается в штамп. Точки впрыска масла: направляющая манжета, впрыскной порт, контактная поверхность между телом ножа и направляющей манжетой, нижний штамп и т.д. Используйте лёгкое моторное масло.
Для материалов с ржавчиной и накипью ржавеющая пыль будет засасываться между пуансоном и направляющей манжетой при обработке, в результате чего возникает грязь, мешающая пуансону свободно скользить в направляющей манжете. В этом случае, если нанести масло, ржавчина станет легче прилипать. Поэтому при обработке этого материала, наоборот, вытрите масло, разбирайте раз в месяц и удаляйте грязь с пуансона и нижнего штампа паровым (древесным) маслом, вытрите чисто перед пересборкой. Это обеспечит хорошие смазочные свойства штампа.
8. Распространённые проблемы и решения в процессе использования штампа
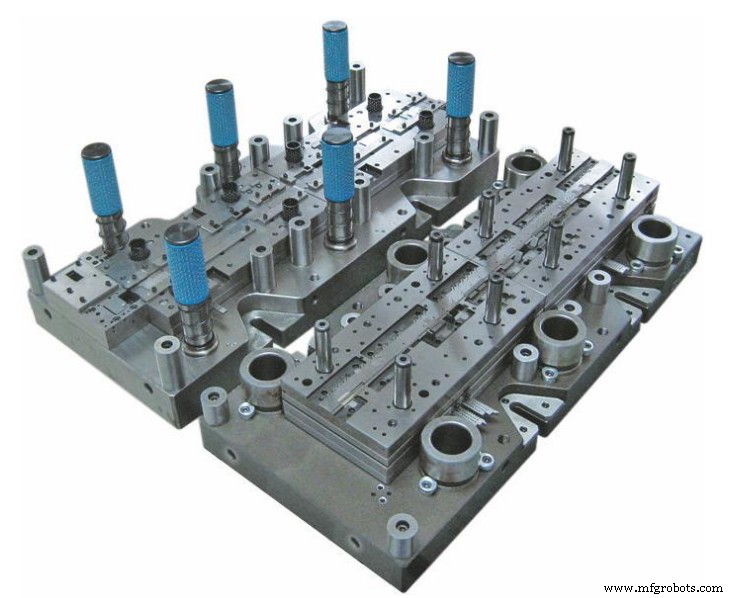
Проблема 1: Пластина выходит из зажима
| Причина | Решение |
|---|---|
| Неполная разгрузка штампа | 1. Использовать пуансон с наклоном 2. Нанести смазку на пластину 3. Применять тяжёлый штамп |
Проблема 2: Сильный износ штампа
| Причина | Решение |
|---|---|
| Неправильный зазор штампа (слишком мал) | Увеличить зазор штампа |
| Невыравнивание верхних и нижних станин штампа | 1. Регулировка и выравнивание станций верхних и нижних штампов 2. Регулировка уровня турели |
| Изношенные направляющие компоненты штампа и вставки турели не заменены вовремя | Заменить |
| Перегрев пуансона | 1. Добавить смазку на пластину 2. Обеспечить смазку между пуансоном и нижним штампом 3. Использовать несколько комплектов штампов с одинаковыми спецификациями и размерами в одной программе |
| Неправильный метод шлифовки приведёт к отжигу штампа, усугубляющему износ | 1. Мягкий абразивный круг 2. Частая очистка шлифовального круга 3. Малый прихват 4. Достаточное охлаждение |
| Пошаговая пробивка | 1. Увеличить шаговое расстояние 2. Применять мостковую пошаговую пробивку |
Проблема 3: Прилипание пуансона и адгезия
| Причина | Решение |
|---|---|
| Неправильный зазор штампа (слишком мал) | Увеличить зазор штампа |
| Затупление режущего края пуансона | Своевременная шлифовка |
| Плохая смазка | Улучшить условия смазки |
Проблема 4: Отскок отходов
| Причина | Решение |
|---|---|
| Проблема нижнего модуля | Использовать пуленепробиваемый материал для нижнего штампа |
| Для отверстий малого диаметра зазор уменьшен на 10% | |
| Диаметр более 50.00 мм, зазор увеличен | |
| Надёжны добавлены на краевой стороне штампа | |
| Пуансон | Увеличить глубину штампа |
| Установить полюретановый выталкиватель разгрузки | |
| Применить наклонный режущий край |
Проблема 5: Трудная разгрузка
| Причина | Решение |
|---|---|
| Неправильный зазор штампа (слишком мал) | Увеличить зазор штампа |
| Износ пуансона | Своевременная шлифовка |
| Усталость пружины | Заменить пружину |
| Адгезия пуансона | Удалить адгезию |
Вопрос 6: Шум штамповки
| Причина | Решение |
|---|---|
| Трудная разгрузка | Увеличить зазор нижнего штампа и хорошую смазку |
| Увеличить силу разгрузки | |
| Разгрузочная пластина с мягкой поверхностью | |
| Проблема с поддержкой пластины на рабочем столе и в турели | Шаровая опора штампа |
| Уменьшить рабочий размер | |
| Увеличить рабочую толщину | |
| Толщина пластины | Использовать пуансон с наклонным краем |
9. Предостережения при использовании специальных формовочных инструментов
- Ход ползуна разных моделей станков различен, поэтому обратите внимание на регулировку высоты замыкания формовочного штампа.
- Необходимо обеспечить достаточное формование, поэтому нужно тщательно регулировать. Лучше не превышать 0.15 мм за раз. Если регулировка слишком велика, легко вызвать повреждение станка и штампа.
- Для растяжного формования выбирайте лёгкую пружинную сборку, чтобы предотвратить разрыв листового металла или трудную разгрузку из-за неравномерной деформации.
- Установите шароопорный штамп вокруг формовочного штампа, чтобы предотвратить наклон пластины.
- Позиция формования должна быть максимально далеко от зажима.
- Формование лучше реализовать в конце программы обработки.
- Обязательно обеспечьте хорошую смазку пластины.
- При заказе обратите внимание на выход специальных формовочных инструментов. Если расстояние между двумя формованиями близко, обязательно свяжитесь с нашим менеджером по продажам.
- Поскольку формовочный инструмент требует длительного времени разгрузки, при формовочной обработке необходимо использовать низкую скорость, и лучше иметь задержку.
10. Предостережения при использовании прямоугольного резака
- Шаговое расстояние должно быть максимально возможным, больше 80% всей длины инструмента.
- Лучше реализовать шаг через программирование.
- Рекомендуется использовать штамп с наклонным краем.
11. Как пробивать без превышения номинальной силы станка?
Круглые отверстия диаметром более 114.3 мм нужно пробивать в производственном процессе. Такое большое отверстие превысит верхний предел номинальной силы станка, особенно для материалов с высокой сдвиговой прочностью. Эту проблему можно решить, пробивая большие отверстия методом многократной пробивки. Резка по окружности большого круга штампом малого размера может снизить силу пробивки на половину или больше. Большинство штампов, которые у вас уже есть, могут это сделать.
12. Простой метод пробивки больших круглых отверстий
Штамп этой выпуклолинзовидной формы может быть сделан нужного вам радиуса. Если диаметр отверстия превышает номинальную силу пуансона, рекомендуем схему (A). Используйте этот штамп, чтобы пробить периферию круга. Если диаметр отверстия можно пробить в пределах номинальной силы пуансона, радиальный штамп и выпуклолинзовидный штамп могут пробить требуемое отверстие четыре раза без поворота штампа (B).
13. Наконец, формование вниз
При выборе формовочного штампа операцию формования вниз следует избегать, потому что она займёт слишком много вертикального пространства и приведёт к дополнительным процессам выравнивания или гнутки пластины. Формование вниз также может упасть в нижний штамп, а затем быть вытянуто из турели. Однако, если формование вниз — единственный вариант процесса, его следует считать последним шагом в обработке листового металла.
14. Предотвращение деформации материала
Если вам нужно пробить большое количество отверстий в пластине и пластина не может оставаться плоской, причиной может быть накопление штамповочных напряжений. При пробивке отверстия материал вокруг отверстия растягивается вниз, увеличивая растягивающие напряжения на верхней поверхности пластины. Движение вниз также приводит к увеличению сжатых напряжений на нижней поверхности пластины. При пробивке малого количества отверстий результат неочевиден, но с увеличением количества пробивок растягивающие и сжатые напряжения также увеличиваются экспоненциально до деформации пластины.
Один способ устранения этой деформации: Пробивайте через одно отверстие, а затем вернитесь и пробийте оставшиеся отверстия. Хотя это создаёт то же напряжение на пластине, оно расщепляет накопление растягивающих/сжатых напряжений, вызванных последовательной пробивкой в одном направлении. Таким образом, первая партия отверстий разделяет эффект деформации со второй партией.
15. Если ваш фланец из нержавейки деформирован
Нанесите качественную формовочную смазку на материал перед фланцеванием, что позволит лучше отделить материал от штампа и плавно скользить по поверхности нижнего штампа при формовании. Это даёт материалу лучший шанс распределить напряжение, возникающее при гнутке и растяжении, чтобы предотвратить деформацию на краю формовочного фланцевого отверстия и износ дна фланцевого отверстия.
16. Предложения по преодолению трудностей разгрузки
- Использовать пуансон с мелкими резиновыми частицами.
- Увеличить зазор нижнего штампа.
- Проверить усталость пружины.
- Использовать тяжёлый штамп.
- Уместно использовать штамп с наклонным краем.
- Смазать пластину.
- Для штампа большой станции установить полюретановую головку разгрузки.
17. Основные причины отскока отходов
- Острота режущего края. Чем больше скругление режущего края, тем легче вызвать отскок отходов.
- Модуль входа штампа. При штамповке штампа на каждой станции требования к модулю входа определённые. Малый модуль входа легко вызывает отскок отходов.
- Разумен ли зазор штампа. Неправильный зазор штампа легко вызывает отскок отходов.
- Есть ли масляное пятно на поверхности обрабатываемой пластины.
Однако вам придётся проводить рутинное и регулярное обслуживание, чтобы убедиться, что охлаждающие жидкости и системы подачи соответствуют ожиданиям.
Это гостевая публикация от Шейна от команды MachineMfg
Шейн работает в машиностроении более 5 лет. Он любит писать и фокусируется на обмене технической информацией, руководствами, детальными решениями и мыслями, связанными с металлами и металлообработкой. Через свои статьи пользователи всегда могут легко решить связанные проблемы и найти то, что хотят.
Промышленные технологии
- 5 проницательных фактов о процессе литья в кокиль (Die Casting)
- Улучшение процессов: ключ к устойчивому росту персонала
- Точная штамповка металла: современные технологии и автоматизация
- Освоение температурного контроля в литье под давлением для оптимального качества
- Ковка, штамповка и литье: понимание их ключевых различий
- Прогрессивная vs Переводная штамповка: выбор правильного процесса штамповки металла
- Тиристор vs Транзистор: ключевые различия для силовой электроники
- Прогрессивные штамповочные матрицы: как они формируют серийное производство
- Почему клиренс матрицы критичен в штамповке: точность и надежность
- Мастерство переработки и ремонта BGA: профессиональное руководство