



КИМ удерживают позиции в эпоху передовых сенсоров
С ростом новых методов сенсирования для метрологии, от лазеров до рентгена, можно подумать, что ветерана КИМ может исчезнуть из виду. Ничего не может быть дальше от правды.
Вечная истина в том, что производство всегда будет проталкивать пределы по стоимости, производительности и особенно качеству. «Допуски никогда не становятся слабее, они всегда становятся уже», — заметил Джин Ханц, специалист по продукту, КИМ Mitutoyo America Corp. (Аврора, штат Иллинойс).
Это одна из причин, почему фиксированная по кровати координатно-измерительная машина, или КИМ, осталась жизненно важным инструментом. Даже когда новые сенсорные технологии вошли в область метрологии, КИМ остается одним из самых точных доступных инструментов. Они в основном варианты базового мостовидного КИМ, согласно Ханцу, с движущимся мостом, который проходит над деталью, закрепленной на столе, и зондом, который движется вверх и вниз. Шкалы в каждой оси определяют позицию X, Y и Z точки. Артикулирующие зонды, вращающиеся независимо, и вращательные столы предоставляют дополнительные степени свободы.
Поставщики также создали множество вариантов на базовую идею мостовидного КИМ для удовлетворения эволюционирующих потребностей — и снижения стоимости. Возьмите, для примера, КИМ с горизонтальной рукой с консольным зондом, прикрепленным к единственной опоре. Хотя автоматические, крайне точные машины, измеряющие всё большие детали, легко привлекают внимание, все еще есть место для скромного, вручную управляемого КИМ, оснащенного триггерным зондом касания, или даже твердым шаром. Другая причина, почему КИМ остается актуальным, в том, что технология становится лучше, пока ценность увеличивается. «Когда я начинал в бизнесе, небольшой ручной КИМ мог стоить столько же, сколько вы можете получить сегодня в компьютерно-управляемом КИМ, с удвоенной точностью и удвоенным измерительным объемом», — сказал Ханц.
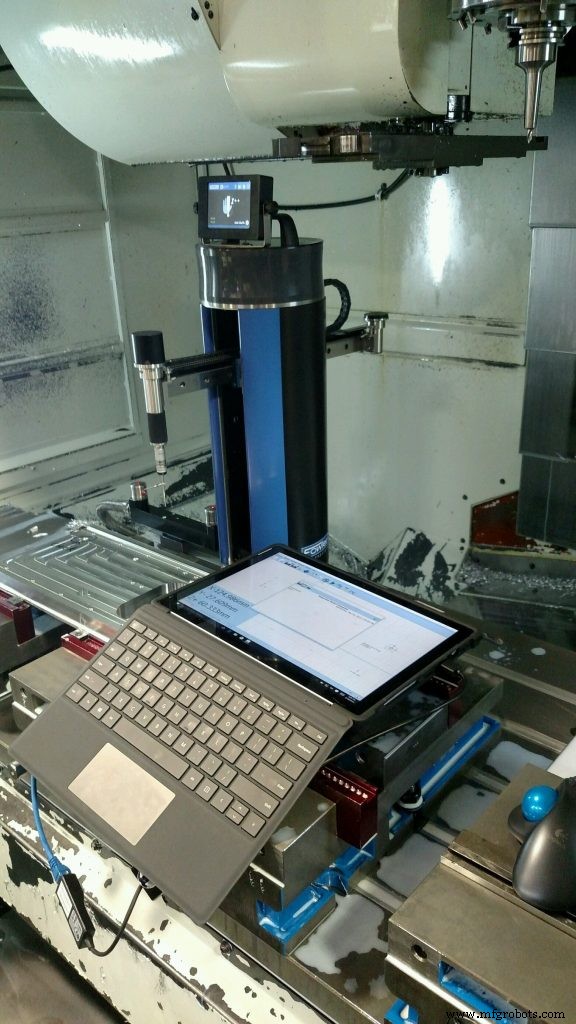
Он сообщает, что даже простые ручные КИМ остаются популярными, особенно с небольшими цехами, которым нужно измерить всего несколько деталей за раз. «Жизненно важно приобрести правильный кусок оборудования для правильного применения. Многие люди просят максимально возможную точность, которая была бы в нашей серии LEGEX, способной измерять почти 0,25 микрона. Но эти становятся очень дорогими, как в покупке машин, так и в их размещении в комнатах, где температура и влажность строго контролируются», — объяснил он. Они необходимы для нескольких применений, но не очень многих.
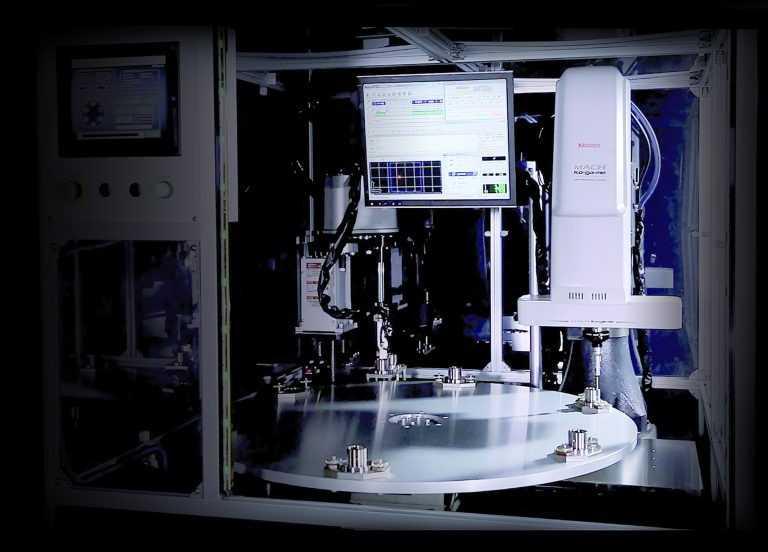
Фактически, он думает, что самый большой тренд в области — это near-line или in-line измерения качества с использованием КИМ. Это привело Mitutoyo к разработке своей линии КИМ MACH, спроектированной для высокоскоростных измерений in-line или near-line в сочетании с ЧПУ станками. Например, MACH-3A — это КИМ с горизонтальной рукой, оптимизированный для высокоскоростного измерения длинных цилиндрических деталей, таких как коленчатые валы. Последний — MACH Ko-ga-me, in-line КИМ, который может быть сконфигурирован либо автономно, либо интегрирован в рабочую ячейку.
По мере того как КИМ движутся в производство, мониторинг их здоровья становится жизненно важным. Этот тренд отражает эволюционирующую Умную Фабрику, и Ханц указывает на стандарт MTConnect, который Mitutoyo поддерживает. «По моему мнению, это фундаментальный технологический стандарт для будущего in-line или near-line мониторинга станков», — сказал он.
Рост и набор навыков
«Все еще много роста в рынке КИМ», — согласился Ангус Тейлор, президент Hexagon Manufacturing Intelligence (Норт-Кингстаун, штат Род-Айленд). Он согласился, что растущие требования к качеству подталкивают рынок КИМ. Он также заметил, что многие КИМ, которые Hexagon продает, размещаются в производственных средах, хотя размещение в комнатах качества все еще большая часть рынка.
«Но, кроме использования в производстве, самая большая забота, которую мы имеем — это набор навыков [пользователей]. У нас есть клиенты, которые хотели бы приобрести больше оборудования, но не имеют людей с наборами навыков для написания программ для них», — заметил он. Как любой хороший менеджер, он видит возможность, а не кризис в этом наблюдении. «Это означает больше автоматизации и, честно говоря, возможность для нас помочь клиентам, написав программы инспекции для них», — сказал он.
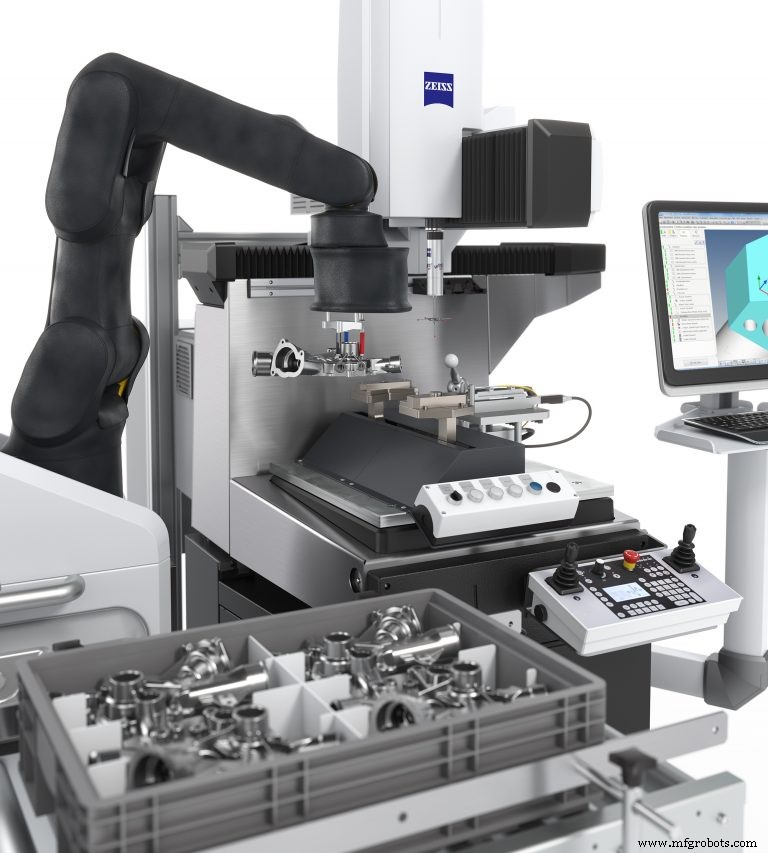
Автоматизация может включать роботизированную загрузку деталей в и из КИМ, но он также связывает это с информацией, которая может питать процесс самий. «Один из ключевых элементов здесь — наше ПО Q-DAS», — сказал он, ссылаясь на статистическую ПО-компанию, которую Hexagon приобрела, которая анализирует данные от метрологических устройств для принятия решений. «С этим мы начинаем мониторить вещи вроде износа инструмента и более конкретно [данных] на особенности, и отслеживать данные от специфических особенностей», — сказал он.
В ответ на оба производственные требования и необходимость сделать КИМ легче в использовании, в мае Hexagon анонсировало свою новую платформу Global S КИМ, которая дебютировала на шоу Eastec. Согласно компании, Global S — это начальное предложение в серии Enhanced Productivity Series (EPS) Hexagon. Новая платформа предлагает умные технологии, такие как улучшения пользовательского опыта (UX), измерительное ПО и передовые зеленые опции. Платформа EPS упрощает создание, выполнение и анализ измерительных рутин, и процесс инспекции быстрее, потому что платформа Global S полностью интегрирована с ПО iPC-DMIS КИМ для сбора, оценки, управления и представления производственных данных, согласно Hexagon Manufacturing Intelligence.
Другие тренды, которые видит Тейлор — это растущий акцент на бесконтактной метрологии и интеграция оборудования в умные или взаимосвязанные фабрики. «Наша новая оптическая зондирующая система для использования на КИМ драматически улучшает пропускную способность для, скажем, инспекции лопаток турбин и блisk», — заметил он. «Во всех областях, с бесконтактными технологиями мы будем собирать данные быстрее и получать лучшее понимание особенностей и отдельных деталей».
Многозадачность и приложение-специфичность
«Один тренд, который я вижу через множественные отрасли — это люди, желающие быть более продуктивными со своими КИМ», — сказал Дэвид Уик, менеджер продукта для Carl Zeiss Industrial Metrology Technology LLC (Мейпл-Гров, штат Миннесота). Это означает измерение разнообразных деталей на том же оборудовании, максимизируя инвестиции. Ключевой элемент в этой стратегии — использование максимального количества сенсоров, доступных на КИМ. Сегодня, в дополнение к почитаемым триггерным касанию и сканирующим аналоговым зондам, КИМ теперь часто оснащаются лазерными линейными сканерами и даже датчиками шероховатости поверхности. Zeiss представил новый конфокальный белый свет сенсор для своего класса КИМ Accura в 2016 году.
С КИМ, растущими в гибкости, они могут начать вытеснять устройства, спроектированные для конкретного измерения, такие как измерение формы. «На нашей последней версии КИМ Prismo, оснащенной вращательным столом и последним ПО Calypso, вы теперь можете делать измерения формы множества разных форм, таких как цилиндры или шариковые подшипники», — сказал Уик. Другое распространенное применение — реверс-инженеринг, используя лазерный линейный сканер для измерения детали, чья CAD-модель несуществует, затем создание модели из облака точек. Одна система, многие измерения. Это особенно полезно для малых или средних предприятий, которые часто beauftragены множественными работами или малыми объемами деталей.
Среди более крупных организаций он видит способы использования КИМ эволюционирующими по-разному. Эти клиенты хотят более приложение-специфичные установки, которые взаимосвязаны с фабрикой и миром вокруг них. «Мы получаем больше запросов на автоматизацию, роботизированную загрузку и паллетизацию», — объяснил он. «Люди хотят измерять 10 деталей за раз вместо одной, требуя больше приложения знаний». Хороший пример — использование ПО Zeiss Gear Pro, опции для его ПО Calypso, для создания шестерен-специфичной установки. Gear Pro будет измерять цилиндрические, конические и червячные шестерни, а также роторы, и также измерять обтекатели, которые их режут. Другие пакеты включают лопатки турбин или электроды эрозии.
Он также заметил, как и другие интервьюированные, что КИМ более приняты на цехе. Для жестких сред предложения вроде DuraMax HTG с его IP54-рейтинговым кабинетом, поддерживающим точность в широком диапазоне температур — 15° до 40°C — увеличивают его утилитарность. Для интеграции в автоматизацию, Уик также отметил, что ПО Zeiss теперь общается напрямую с роботизированными загрузчиками на родном языке любого поставщика роботов.
Это поднимает вопрос безопасности данных. Компания анонсировала в мае, что она партнерит с Cisco для построения безопасной платформы передачи данных для соединения устройств Zeiss (например, измерительных машин) в поле с высокоуровневыми системами в среде Industry 4.0. Цель — интегрированная безопасность. Это включает совместную разработку решения для мониторинга измерительных машин Zeiss. Оно позволит быстрое предоставление глобальных сервисов, таких как удаленный эксперт по теме и поддержка help-desk.
Новый подход к КИМ — портативность
Пока мостовидные КИМ и их варианты хорошо держатся на рынке, спасибо, всегда есть место для вариантов. Программируемость КИМ из CAD-файла всегда была одной из его отличительных черт, но даже меньшие версии не особенно портативны. Войдите 30-фунтовый портативный КИМ zCat от Fowler High Precision (Оберндейл, штат Массачусетс). Выглядит что-то вроде кофейного носителя с удлинительной рукой, оснащенной триггерным зондом касания Renishaw TP20, устройство является и портативным, и программируемым.
Ключевое отличие по сравнению с другими КИМ — это радиальная машина, с двумя осями вместо трех. У нее измерительный объем 700-мм радиус (относительно центральной оси) на 250 мм в высоте. Её спецификация точности тогда в двух измерениях: [3,0 + D/100-мм (радиус)] микрон и [5,0 + L/100 мм (линейный)] микрон. «В отличие от других портативных устройств, это по-настоящему прямой компьютерно-управляемый портативный КИМ», — сказал Джеф Петерсен, международный менеджер по продажам zCat LLC, недавно образованного производителя машины (частично принадлежащего Fowler).
Зачем портативный и программируемый КИМ? Для Fowler это было следующим логическим дополнением к его каталогу метрологических ручных инструментов, согласно Петерсену. «Наш типичный инструмент был одноосевым или линейным масштабным типом устройства, действительно хорош для того, для чего они были предназначены, но просто не способны делать детальные 3D измерения, которые типичный КИМ может делать», — объяснил он. «КИМ, с другой стороны, обычно отводится в специальную комнату и эксплуатируется высоко обученным человеком». Их мечта — принести КИМ прямо рядом с ЧПУ станком, делающим детали, эксплуатируемым персоналом с гораздо меньшим обучением в программировании КИМ.
С момента своего введения в 2014 году устройство «идет хорошо», согласно Петерсену. «Некоторые клиенты покупают свой второй и третий станок», — сказал он.
Процесс за пределами КИМ
Изобретение Renishaw триггерного зонда касания часто приписывается запуску революции КИМ в те дни, позволяя прямое компьютерное управление, повышая точность и повторяемость по сравнению с твердыми шаровыми зондами, которые оно заменило. Поскольку Renishaw является (ключевым) компонентным поставщиком метрологического мира, который включает — но не ограничивается — КИМ, Денис Заяя имеет уникальную перспективу как вице-президент по продажам и маркетингу, и бывший менеджер бизнеса КИМ для Renishaw LLC (Вест Данди, штат Иллинойс). «Сегодня гораздо больше фокуса на метрологии как драйвере для понимания процессов, предоставления обратной связи для контроля переменных и верификации конечного результата», — заметил он. Зонды Renishaw теперь эволюционировали в независимую пятиосевую измерительную систему REVO, которая доставляет высокоскоростное сканирование, бесконтактную инспекцию и анализ шероховатости поверхности на единственном КИМ.
Он верит, что есть место для сбора данных и мониторинга на протяжении производственной ячейки, включая станок, КИМ в комнате качества и гибкие измерительные приборы на цехе. Пока набирая важность на цехе, КИМ традиционно рассматривались как узкое горлышко. «С оценкой всего процесса, вам нужно избегать позволения КИМ быть тем узким горлышком», — сказал он. «Пятиосевая система спроектирована для преодоления этого. On-machine зондирование может иметь свои вызовы. Вы принципиально хотите, чтобы ваш станок резал металл или иначе создавал детали», — сказал он. В прошлом это типично не записывало данные, теряя историю измерения. Но сегодняшнее ПО преодолело это.
Каждый компонент — станок, КИМ и гибкий измерительный прибор — имеет свою соответствующую роль для игры, и Renishaw предоставляет зонды и оборудование для каждой фазы. Его система Equator gauging была построена с этим «целым процессом» в уме. Комнатный КИМ качества часто лучше всего используется для мастеринга детали для использования на измерительном приборе Equator, который находится на цехе рядом со станком и иммунен к температурным вариациям, в отличие от КИМ.
«Сбалансированный и эффективный подход требуется при установлении нагрузки на каждый компонент на основе знакомых критериев», — сказал он. «Дорогие, малые объемы деталей могут быть инспектированы на самом станке. Высокообъемные детали лучше инспектировать и мастеровать на КИМ и затем ремастерить на гибком измерительном приборе. Каждая дополнительная деталь затем сравнивается с известным мастером с данными смещения, подаваемыми обратно в станок. Балансирующий акт приводит к увеличенной эффективности, пропускной способности и экономии затрат».
Интеллектуальное производство
С его уникальной перспективой, как Заяя Renishaw видит будущее? «Фабрика с прямым процессным контролем и интеллектуальным производством, с решениями, принимаемыми на цехе на основе собранных данных. Плюс увеличение аддитивного производства вместе с связанными улучшениями в пропускной способности, метрологии и доступности дополнительных материалов», — сказал он.
Система управления автоматикой
- 3 проверенных шага для успешного внедрения CMMS
- ПО для обслуживания против таблиц: почему CMMS превосходит ручное отслеживание
- Как CMMS трансформирует управление объектами: ключевые выгоды объяснены
- LSC Communications: глобальный лидер печати и фулфилмента внедряет Lean и Six Sigma
- Экзоскелет MATE Comau — первый в мире с сертификатом EAWS для защиты верхних конечностей
- Культивация культуры гражданских разработчиков: стратегии для расширения бизнес-инноваций
- Защита систем промышленного управления: проверенные стратегии и лучшие практики
- Раскройте полный потенциал вашей Координатно-Измерительной Машины (КИМ)
- Отчет KPMG: использование ИИ для создания ценности в промышленном производстве
- Индустрия 4.0: повышение эффективности и рентабельности