



Координатно-измерительные машины расширяют долю рынка
Почтенная Координатно-Измерительная Машина (КИМ) всё ещё крепка, производители эксплуатируют её возможности автоматизации для облегчения трудностей с кадрами
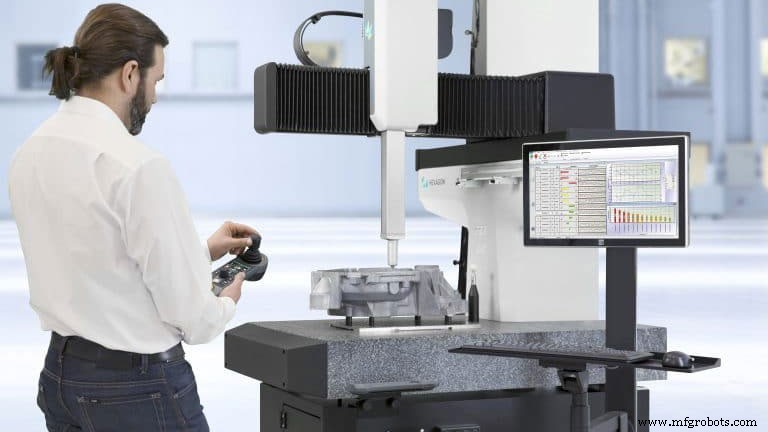
Для КИМ хорошие времена продолжаются. «Одна из удивительных вещей, случившихся всего за последние три-четыре года — это чистый объем КИМ, которые мы отгружаем», сказал Ангус Тейлор, президент Hexagon Manufacturing Intelligence, Северная Америка (Норт Кингстаун, штат Род-Айленд). «Рынок, кажется, действительно взрывается».
Вопрос: почему сейчас?
Есть ряд причин. Сегодняшние КИМ переносят более широкий диапазон температур и вибраций. Они прочнее, меньше и измеряют точнее. Они измеряют быстрее, чем когда-либо. Также цехи не те, что были. «Производственные заводы становятся чище», сказал Тейлор. Современная точная обработка и производство требуют более чистых сред. Делая это, они также делают их дружелюбнее для КИМ.
Возможно, самое главное — это просто люди.
«Производители не находят достаточно квалифицированных людей, поэтому они теперь смотрят на КИМ как на автоматизированную измерительную систему», объяснил Тейлор. «Один человек может создавать измерительные программы для 20 [компьютерно-управляемых] КИМ». Это снижает набор навыков оператора до знания того, как загружать и разгружать детали, возможно, используя точные приспособления, и как вызвать правильную измерительную программу. Hexagon предлагает три КИМ для цеха: 4.5.4SF, 7.10.7SF и их новейшее дополнение, TIGO SF.
Со штрих-кодами и роботизированной обработкой материалов даже загрузка/разгрузка может быть автоматизирована.
«Есть также тренд к метрологии как части [производственной] операции», — сказал Майкл Мариани, директор стратегического развития Hexagon Manufacturing Intelligence. Это означает метрологические устройства, интегрированные в замкнутую производственную ячейку, такую как недавно продемонстрированная Hexagon. Демо показывает детали, обрабатываемые, а затем перемещаемые роботом к КИМ. КИМ затем автоматически предоставляет информацию о том, как скорректировать операцию обработки, если нужно, для поддержания допусков.
Сенсоры и рост
КИМ становятся более полезными, поскольку поставщики предлагают больше сенсоров. Это разнообразие отражается в собственной серии зондов Hexagon. Компания предоставляет тактильные зонды, сканирующие зонды и измерения шероховатости поверхности, а также свой оптический сенсор HP-O на основе интерферометрической лазерной технологии.
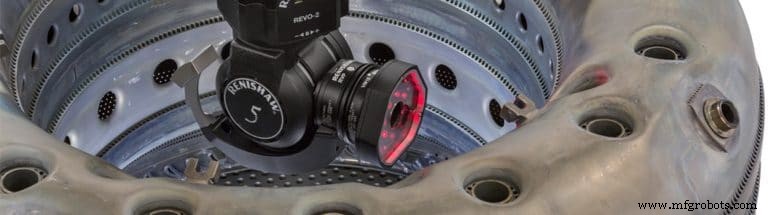
Зонды и сенсоры — основной бизнес Renishaw PLC (Вест Данди, штат Иллинойс и Нью Миллс, Глостершир, Великобритания), изобретателя тактильного триггер-зонда, который сделал КИМ такими популярными в первую очередь. Добавив к своему трехосевому зонду PH10, компания изобрела пятиосевые и быстрые головки PH20 и Revo для улучшения пропускной способности КИМ. Компания делает это, позволяя локальное движение пока механизм КИМ остается неподвижным, двигая меньше массы собирая данные быстрее. Это также означает меньшую жесткость системы и больше ошибку, вынуждая более медленные измерения.
Зонды и сенсоры не всегда должны быть на КИМ. Они могут быть в гибких измерительных приспособлениях вроде Renishaw Equator или в самих станках. Тем не менее, КИМ должна обеспечивать уверенность, что продукт производится точно. Станки могут выходить из допуска, согласно Майклу Литвину, менеджеру по бизнесу КИМ Renishaw. «Вы хотите прослеживаемость к эталону NIST. Вам всё еще нужна КИМ как независимая проверка», сказал он.
Компания признает, что даже её отраслевые стандартные тактильные и сканирующие аналоговые зонды не могут удовлетворить все нужды. В феврале 2018 года Renishaw представила свой зонд измерения шероховатости SFP2 для использования с её пятиосевой системой измерения REVO на КИМ. «Это делает инспекцию шероховатости неотъемлемой частью измерения КИМ и позволяет переключаться между сканированием и измерением шероховатости», сказал он. SFP2 — скользящий зонд с алмазным стилусом радиусом 2 мкм. Компания сказала, что её способность измерения шероховатости варьируется от 6,3 мкм до 0,05 мкм (250 мкдюйм до 2 мкдюйм) по Ra.
Renishaw также представила систему зрения для использования на своей голове Revo-2, зонд RVP vision. Согласно Литвину, он измеряет особенности из 2D изображений используя детекцию краев. Трехмерные данные получаются захватом нескольких изображений под разными углами вместе с постобработкой. «Это предоставляет другой путь измерения особенностей, где тактильные измерения не подходят», сказал он. «Это включает маленькие охлаждающие отверстия в лопатках турбин или листовой металл детали со сложной 3D геометрией».
«КИМ обычно для крупных особенностей, но не обязательно больших объемов. Многие рынки движутся к меньшим особенностям и возможностям, требующим бесконтактных технологий», — сказал Нейт Роуз, менеджер по разработке новых продуктов, Quality Vision International Inc. (Рочестер, штат Нью-Йорк).
Он заметил, что новейшие пятиосевые станки и аддитивные производственные системы позволяют деталям иметь сложные, извилистые особенности, чьи размеры и позиции нужно верифицировать. «Иногда эти особенности лучше измерять с оптическим, бесконтактным сенсором как частью более крупного тактильного зондирования для сбора точек для анализа», сказал он.
Именно поэтому QVI предлагает свои видеосистемы, линейные сканирующие лазеры, датчики Rainbow белого света и лазерные зонды TeleStar в дополнение к контактным зондам Renishaw TP20, TP200 и SP25 на своей линейке КИМ.
«Многосенсорная головка VersaFlex позволяет одновременное использование до трех сенсоров на PH10, так они могут достигать особенностей практически в любой ориентации», — сказал Роуз. «Меньшие особенности иногда не подходят тактильным методам, когда локация той особенности не контролируется. Имея активным визионный сенсор на VersaFlex, мы смогли найти особенность первой, установить её как референс, затем измерить тактильно. Лазерные точечные сенсоры позволяют высокоразрешающие профили поверхности».
Как и другие OEM КИМ, Wenzel America Ltd. (Викшем, штат Мичиган) предлагает тактильные зонды от Renishaw вместе с двумя сенсорами собственной разработки. Сенсор Phoenix Wenzel использует структурированный свет — иногда называемый технологией белого света — для захвата 3D облака точек. Этот сенсор белого света достаточно легок для монтирования на головку зонда КИМ. Другой сенсор компании — лазерный линейный сканер Shapetracer, также монтирующийся на стандартную головку зонда Renishaw.
Станки и интеграция
КИМ существуют в производственных экосистемах. «То, что мы видим — это изменение владения метрологическим оборудованием», сказал Дрю Шеменски, президент Wenzel America. «Реальный сдвиг, который мы видели — от станка, который в лаборатории контролируется группой качества, к производственной команде. Они теперь отвечают за оборудование и являются его владельцами».
В мае Wenzel представила свой цеховой КИМ SF 87. Шеменски подчеркнул, что этот станок мультисенсорно способен и готов для всех зондов Wenzel и Renishaw. Компания заявляет, что измерительный объем КИМ 800 × 700 × 700 мм соответствует распространенным размерам металлорежущих и формовочных станков. Он также хвастается высокими скоростями перемещения и ускорениями для ускорения измерения, согласно компании. Для дальнейшего усиления готовности к цеху, он обладает термостабильной структурой и грязеупорными направляющими и шкалами. Измерительное пространство доступно с трех сторон и интегрировано с другой автоматизацией с опциональным интерфейсом автоматизации Wenzel.
«Рынок КИМ сегодня силен», согласился Джин Ханк, специалист по продукту КИМ для Mitutoyo America Corp. (Аврора, штат Иллинойс). Mitutoyo предлагает КИМ в мостообразных, консольных и горизонтальных типах, а также стандартной, высокой точности и ультравысокой точности. «Стандартной точности мостообразная КИМ — рабочая лошадка наших станков», сказал он.
Видел ли он изменение в том, как используются КИМ? «Однозначно, продолжение к цеху», заявил он. «Будь то walk-up станок [для общего использования] или интегрированный в роботизированную ячейку». Интегрированные установки, которые он видел, варьируются от простых с ручной подачей до полностью автоматизированных, с роботизированными ячейками, автоматически подающими и выполняющими измерительные программы деталей.
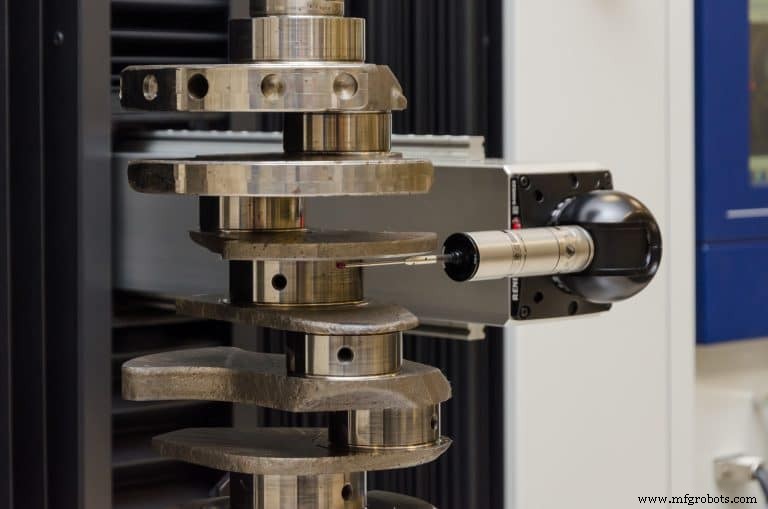
Как и другие поставщики КИМ, Mitutoyo предлагает КИМ для развертывания на цехе, такие как серия Mach в трех отдельных моделях. Mach-3A — горизонтальная консоль для в-линейного измерения. Горизонтальная консоль экономит пространство. Серия Mach-V спроектирована для использования в производственной линии и предоставляет пред/пост обратную связь к станку для корректировок обработки.
Интересный подход к предложению КИМ — Mach Ko-Ga-Me, монтируемая КИМ. «Вы можете смонтировать её на любую конструкцию приспособления, даже внутри ЧПУ фрезерного станка», объяснил Ханк. У неё измерительный диапазон всего 120 × 120 × 80 мм с движениями быстрыми как 340 мм/сек с точностью до 2 мкм, делая монтируемую КИМ идеальной для мелких деталей.
«Технология зондов продолжает расширяться, и мы предлагаем всё, что доступно», — сказал Ханк. «Наш самый популярный — сканирующий аналоговый зонд Renishaw SP25, собирающий данные до 100 мм/сек». Mitutoyo также предлагает скользящий тип зонда измерения шероховатости. Зонд CMM Surftest производят от серии переносных блоков шероховатости Mitutoyo SJ-210/310. Доступно пять разных зондов: Стандартный, малой дырки, сверхмалой дырки, глубокой канавки и детекторы зубьев шестерен.
«Есть растущий спрос в медицинских и аэрокосмических сегментах, и особенно на мультисенсорные системы», — сказал Дэвид Уик, менеджер по управлению продуктом Carl Zeiss Industrial Metrology LLC (Мейпл Гров, штат Миннесота). Zeiss представила зонд измерения шероховатости, сенсор Rotos, в апреле. Это добавляет к её набору КИМ тактильных, сканирующих и оптических бесконтактных сенсоров. Бесконтактные сенсоры включают камерные сенсоры и конфокальный белый свет сенсор.
Сенсор измерения шероховатости Rotos — бесконьковый контактный сенсор текстуры поверхности с LVDT детектором и двумя непрерывно вращающимися/наклоняющимися осями. В зависимости от измерительного станка и конкретного стилуса, Zeiss говорит, что он измеряет значения шероховатости Ra до 0,03 мкм на скоростях от 0,25 до 1,0 мм/с.
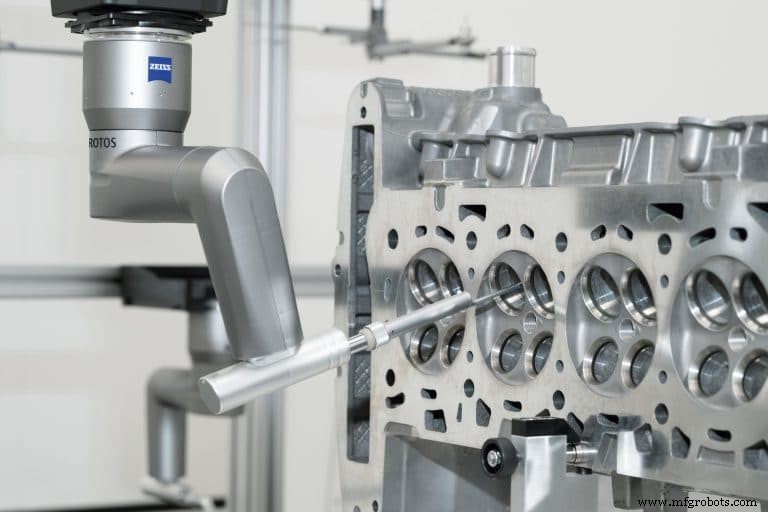
Zeiss также предлагает линейку КИМ для цехового производства. Это GageMax, CenterMax и DuraMax. Уик сказал, что DuraMax расширилась до четырех отдельных моделей — DuraMax LTE, DuraMax CNC, DuraMax CNC с вращательным столом и DuraMax HTG. HTG для использования в средах, достигающих 100°F (38°C). КИМ оснащены сканирующим зондом и обладают малыми отпечатками и легкой доступностью к измерительному объему.
CenterMax — мостообразная КИМ, которую Уик сказал, особенно полезна в высокообъемном производстве высокоинженерных деталей, таких как автопावरтейн и аэрокосмические детали. «Мы добавили наш новый зонд измерения шероховатости [Rotos] к CenterMax. [Теперь] с одной наладкой наши пользователи могут измерять особенности вроде диаметров и отверстий, а затем измерять критическую шероховатость», сказал он.
Один зонд, один станок
С клиентами, находящими утилиту в КИМ, оснащенных комбинацией сенсоров, Alicona Corp. (Бартлетт, штат Иллинойс) пошла немного иным путем — нахождении больше применений для единственного сенсора. Ядро технологии компании — бесконтактный сенсор, эксплуатирующий фокусную вариацию.
Эта техника обеспечивает высокоразрешающие поверхностные данные используя ограниченную глубину фокуса. Техника похожа на, но более продвинута, чем конфокальное изображение или оптическое сечение, так как она также предоставляет цветовые данные. Она измеряет и форму поверхности, и шероховатость. Она особенно полезна в производственных настройках, согласно компании.
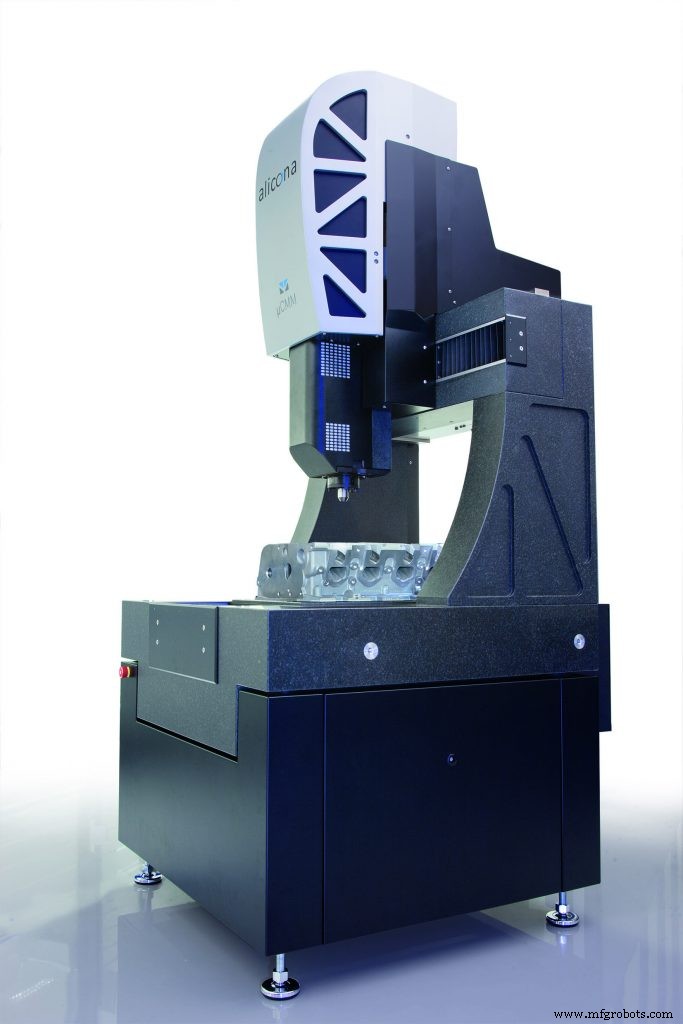
Alicona адаптировала её как альтернативное средство измерения формы и геометрии, расширяя её использование. Поскольку ей не хватает диапазона, компании нужно было иметь возможность точно перемещать её по большому объекту для измерения формы. Поэтому Alicona смонтировала свой 3D Focus-Variation измерительный прибор на точную трехосевую стадию, называемую µCMM координатно-измерительная машина. Добавление моторизированного вращательного блока, продвинутого Real3D Rotation Unit, предоставляет пятиосевую систему, если желаете. Компания публикует данные точности EMPE = (0,8 + L/600) мкм согласно спецификациям ISO10360:8.
«С уникальными особенностями нашего сенсора мы можем воздержаться от следования стратегии, становящейся очень распространенной в мире КИМ, а именно интеграции множественных сенсоров в один каркас КИМ. Особенности фокусной вариации позволяют нам использовать один единственный сенсор. [Оно также предоставляет] более надежное, менее хрупкое, более удобное для пользователя [устройство], чем если бы вам приходилось возиться с множественными сенсорами», — сказал Шерер.
КИМ в контексте
Уик Zeiss видит большее будущее для КИМ. «Новые инструменты и расширенные мультисенсорные возможности будут расти, конечно, но как они вписываются в экосистему становится важным», — сказал он. «Особенно в Европе есть много примеров, где клиенты работают своими КИМ вместе с ближайшими станками для обмена информацией».
Пока КИМ, которая может предоставлять смещения к центру обработки, полезна, он также думает, что есть дополнительные возможности для дальнейшей интеграции и коллаборации станков. По всему миру он не видит много полных реализаций Умного Завода, включающих КИМ во что-то, что можно назвать Индустрией 4.0.
«В США мы даже дальше назад», — сказал он. Но это может скоро измениться. «Чего я ожидаю случитьсясь в ближайший год или два — это что вендоры КИМ предложат больше опций автоматизации на своих станках. Возможно, дополнительный блок, чтобы вы могли говорить с ProfiNet или ProfiBus», — сказал он. С тем обменом информации на уровне станка придет Умный Завод.
Шеменски Wenzel видит, что восходящая интеграция того, как КИМ программируются, также станет более важной. «Технология модели-базированного дизайна, включающая прикрепление ГД&T к CAD-моделям рано в программе, становится реальной. Есть заминки, которые нужно проработать, и восходящие дизайнеры должны признать это как рост в их обязанностях, но это тренд, за которым стоит следить», сказал он.
Что это откроет — автоматизацию создания измерительных программ — пока ГД&T валидно прикреплено к валидным CAD-моделям. «Волнующий тренд — создание измерительных программ автоматически из CAD-моделей с прикрепленным ГД&T», согласился Ханк. Каждый OEM поставщик, опрошенный для этой статьи, имеет метрологическое ПО для создания программ деталей для их КИМ. Пока это способность, не часто используемая, следующий тренд может быть в том, как дизайнеры начинают думать иначе о ГД&T в восходящих процессах дизайна. Оставайтесь в курсе.
Система управления автоматикой
- Расширение интеграции робототехники: использование автономных роботов для бизнес-роста
- Демонстрация IT-релевантности на Gartner IOSS: видение AppNeta для облачной видимости
- Гироскопы: от классической игрушки до шедевра современной навигации
- Ремесленство и стандарты официального бейсбольного мяча MLB
- Растите производственный бизнес, слушая своих клиентов
- Рынок коллаборативных роботов достигнет $8 млрд к 2030 году — ключевые драйверы роста и инвестиционные тренды
- FlexArm начинает строительство нового headquarters в Вапаконете, Огайо
- OnRobot открывает американский headquarters в Далласе, расширяя инновации в робототехнике
- EAM против CMMS: ключевые различия и основные функции
- Индустрия 4.0: повышение эффективности и рентабельности