



Обеспечение адгезии к столу: экспертное руководство по устранению неполадок
Параметры, определяющие адгезию к печатающей платформе
Правильная адгезия между деталью и столом фундаментальна для избежания сбоев во время печати. Соединение между первым слоем печати и поверхностью платформы выполняет две основные функции:
- Удерживать деталь в фиксированном положении на протяжении всего процесса печати, чтобы избежать смещений слоев или столкновений с печатающей головкой.
- Компенсировать напряжения, возникающие при охлаждении детали, предотвращая её отслаивание или деформацию.
Адгезия между деталью и столом в основном определяется четырьмя факторами.
1. Физико-химическая сродство между материалом печатающей поверхности и материалом печати.
Физико-химическая сродство между материалом печати и поверхностью подложки, пожалуй, самый важный параметр для учета. Поэтому сейчас обычно используют полимерные покрытия, специально разработанные для 3D-печати, на поверхности платформы. Очень важно использовать продукт, совместимый с используемым материалом печати, так как некоторые материалы, такие как PP или нейлон, требуют специфических продуктов. Существует в основном два типа решений:
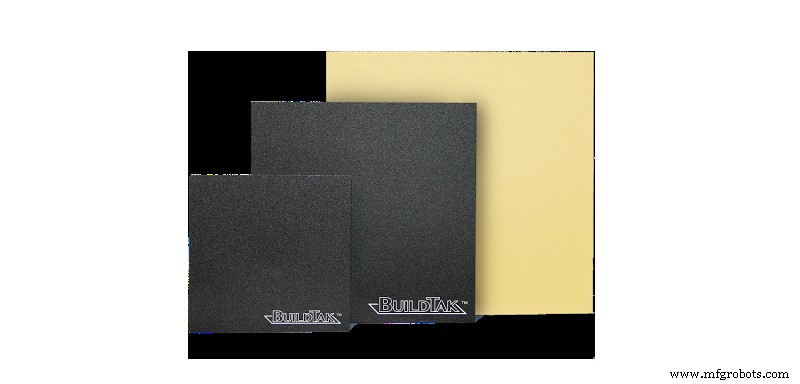
- Покрытия на клеевых пленках.
Состоят из пленки или клейкой ленты, содержащей полимерное покрытие на одной из поверхностей. Изначально использовались ленты Kapton или похожие, но сейчас существует множество решений и продуктов, разработанных специально для 3D-печати. Возможно, самый известный пример — полимерные пленки от Buildtak, хотя похожие продукты можно найти у других производителей. Это универсальные решения, совместимые с самыми распространенными материалами, хотя можно найти более специфические продукты, такие как пленки с покрытием PEI или специфические для полипропилена или нейлона. Их главное преимущество — хорошая долговечность, поэтому их можно использовать для нескольких печатей без замены, но они теряют адгезию с использованием и не дают лучшей производительности с определенными техническими материалами. Кроме того, у них обычно есть температурный лимит использования. Для продления срока службы рекомендуется печатать каждый раз в разных позициях на платформе, чтобы износ был равномерным по всей поверхности.
- Жидкие покрытия.
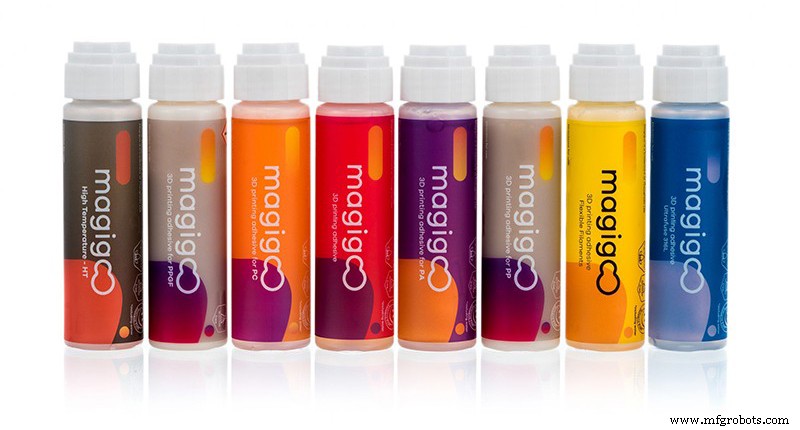
Это полимерные суспензии, которые наносятся непосредственно на поверхность стола и которые, при высыхании, образуют непрерывную полимерную пленку, похожую на ту, что дают клеевые пленки. Это рекомендуемый вариант при работе с разнообразием технических материалов, так как существуют специфические формулировки, оптимизированные для каждого из них. Они также легко смываются водой или спиртом и могут быть быстро нанесены заново, поэтому их можно удобно заменять при смене материала печати. Главное преимущество — доступны формулировки под конкретные материалы и высокотемпературные для более высокой производительности. Они также позволяют регенерировать покрытие путем повторного нанесения перед каждой печатью, так что адгезия не теряется с использованием.
В общем, они доступны в двух форматах: стик или спрей. В случае спрея рекомендуется всегда наносить его со столом вне принтера, чтобы не повредить или не загрязнить другие компоненты. Если нельзя снять стол, рекомендуется всегда использовать формат стик, так как он чище. Самые известные примеры — адгезивные решения от Magigoo или лаки для 3D-печати вроде 3DLac.
2. Площадь контакта между деталью и столом.
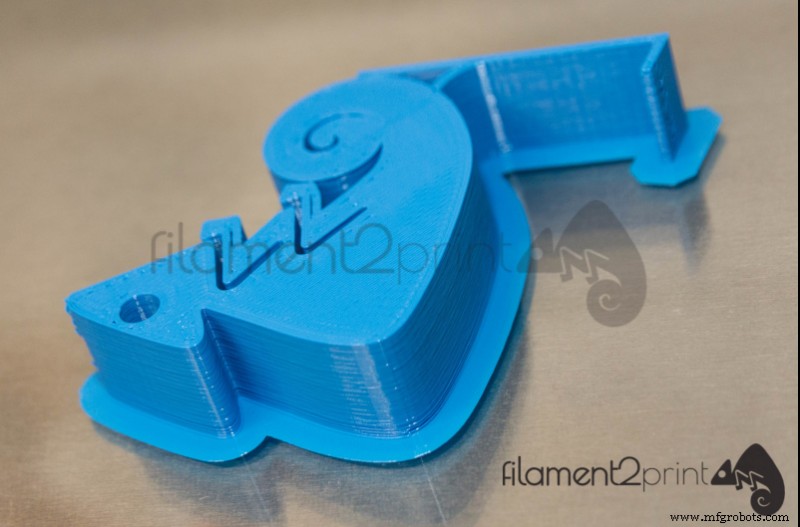
Большая площадь контакта между деталью и столом дает большую адгезию. Осторожно с крупными деталями на принтерах без подогреваемой камеры, так как, несмотря на большую площадь контакта, их объем также больше, а следовательно, напряжения, производные от усадки при охлаждении. Самый распространенный ресурс для увеличения площади контакта — установка бортика (brim) на деталь во время слайсинга. Бортик применяется только на первый слой или в некоторых случаях на первые 2 или 3 слоя, увеличивая площадь контакта детали без увеличения напряжений усадки. Есть и другие способы увеличить площадь контакта, такие как увеличение фактора экструзии на первом слое, хотя это не рекомендуется.
Некоторые принтеры также включают шершавые или текстурированные покрытия, что — еще один способ увеличить площадь контакта и, следовательно, адгезию.
3. Температура печатающего стола.
Температура печатающего стола имеет двойную функцию в плане адгезии. С одной стороны, если она равна или немного выше Tg материала печати, она предотвратит усадку из-за охлаждения первых слоев, снижая напряжения, стремящиеся отдернуть или сдернуть деталь. С другой стороны, она способствует химическому сцеплению между материалом печати и материалом покрытия печатающей поверхности. Рекомендуется, чтобы температура стола была равна или немного выше Tg материала печати, однако не рекомендуется устанавливать значительно более высокие температуры, так как они могут снизить адгезию и вызывать деформации вроде «слоновьей ноги».
4. Состояние печатающего стола
Также очень важно проверять состояние нашего печатающего стола. Несмотря на соблюдение трех предыдущих пунктов, могут оставаться проблемы адгезии из-за плохого состояния или обслуживания стола. Следующие пункты нужно проверять периодически:
- Чистота поверхности: Пыль или грязь на подложке могут сильно снизить адгезию. Поверхность подложки всегда должна быть чистой перед каждой печатью.
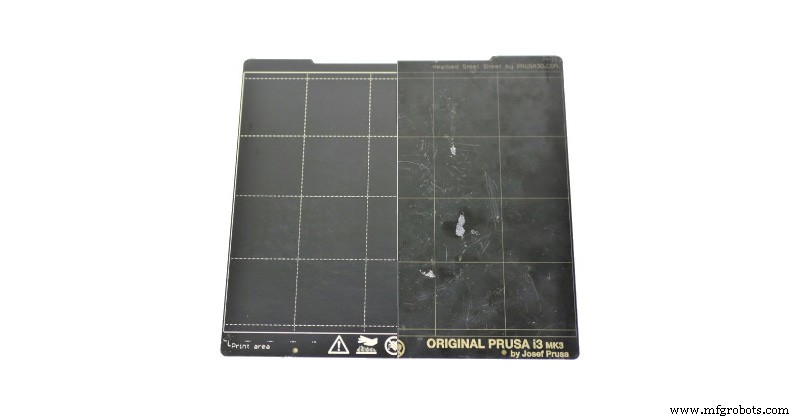
- Дефекты или ямки на поверхности: Истлевшая поверхность также может вызывать проблемы адгезии. Важно держать платформу в хорошем состоянии и заменять её при обнаружении дефектов.
- Изношенное покрытие: В случае клеевых пленок нужно учитывать, что они теряют эффективность с использованием, поэтому их нужно заменять на новые как только обнаруживаем, что они изношены. Жидкие покрытия можно повторно использовать для нескольких печатей, хотя возможно, что часть покрытия может быть потеряна при снятии детали. Перед каждой печатью нужно проверять состояние покрытия и наносить новое при необходимости.
Проблемы, связанные с плохой адгезией
Главное последствие плохой адгезии к печатающей поверхности — отслаивание детали от стола. Это всегда приведет к неудаче печати, однако в некоторых случаях это также может быть причиной поломки или поломки оборудования.
Если деталь отслаивается и смещается из исходной позиции, принтер продолжит печатать без подложки, на которую наносить новый материал. Это вызовет прилипание пластика к соплу и затор, формируя массу, которая будет расти по мере продвижения печати. Если не остановить вовремя, эта масса расплавленного пластика вырастет настолько, что может вывести хотэнд из строя.
Для понимания и решения проблем адгезии нужно учитывать, что деталь может отслаиваться двумя механизмами.
Если нет хорошей адгезии между печатающей поверхностью и первым слоем, деталь полностью отслаивается из-за трения сопла во время печати и вибраций. Обычно сбой происходит в начале процесса печати. В этом случае рекомендуется проверить следующие пункты:
- Расстояние между соплом и столом
- Высота первого слоя
- Состояние подложки
- Используемое адгезивное решение
Может быть, что адгезия к столу очень хороша, но деталь начинает отслаиваться по краям. Это потому, что усадка при охлаждении генерирует напряжения от внешней части детали к центру, вызывая её деформацию. В этих случаях адгезия между деталью и столом недостаточна для компенсации напряжений, генерируемых усадкой. Это явление известно как варпинг (warping). В этом случае деталь постепенно отслаивается и печать может провалиться в любой момент, даже за несколько минут до завершения.
В этом случае можно попытаться улучшить адгезию для компенсации варпинга, но нужно учитывать другие факторы, такие как параметры слайсинга, тип материала или температура окружающей среды.
Проблемы, связанные с чрезмерной адгезией
В некоторых случаях чрезмерная адгезия к столу может сделать реально сложным отделение детали. В этих случаях нужно проверить:
- Расстояние между соплом и столом: Важно иметь адекватный зазор между соплом и печатающим столом. Слишком малое расстояние может повредить печатающую поверхность, вызвать чрезмерную адгезию детали или вызвать затор, не позволяя расплавленному пластику выходить.
- Адгезивные решения: Некоторые материалы, такие как PETG или некоторые гибкие материалы, могут иметь чрезмерную адгезию к клеевым или жидким покрытиям. В этих случаях рекомендуется не использовать покрытия на печатающей платформе или печатать на плосу (raft).
- Чрезмерная экструзия: Чрезмерная экструзия, особенно на первом слое, также может увеличить адгезию.
Когда появляется проблема чрезмерной адгезии, есть несколько способов облегчить снятие деталей:
- Охлаждение стола: Поскольку стол и деталь будут иметь разные коэффициенты теплового расширения, охлаждение стола может помочь детали отойти. Лучший способ — нагреть стол и затем поставить его на холодную поверхность, например лед, чтобы он резко сжался.
- Использовать острый шпатель: В некоторых случаях чрезмерная адгезия обусловлена эффектом всасывания. В этих случаях рекомендуется ввести острый шпатель под деталь и постепенно отслаивать её. Этот метод несет риск повреждения и стола, и детали.
- Растворение жидких покрытий: Это возможно только при использовании спрей или стик покрытий. Поскольку эти продукты легко растворимы, помещение стола под струю воды или погружение может помочь снять деталь.
При использовании стеклянных столов нужно быть особенно осторожным, так как существует высокий риск разбития. Не редкость, что фрагмент поверхности закаленного стекла срывается при снятии слишком сильно приклеенных деталей.
Использование гибких столов во многом избегает эту проблему и поэтому является высоко рекомендуемым вариантом.
Это руководство рассматривает концепции в общем виде и не фокусируется на конкретной марке или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- Как скорость 3D-печати управляет временем сборки и производительностью
- Как настольные 3D-принтеры переформатируют промышленное производство
- Оценка зрелости технологий металлической 3D-печати
- Оценка устойчивости промышленной 3D-печати
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- 3D-печать: трансформация повседневной жизни через быстрый дизайн, производство и ремонт
- Запахи 3D-печати: что они такое и как сохранить свежесть в домашнем офисе
- Устранение Jerk и Ghosting (Ringin) в 3D-печати: проверенные методы для гладких печатей
- Как исправить разделение слоёв (делминацию) при 3D-печати: улучшаем адгезию и предотвращаем трещины
- Ретракция в 3D-печати: ключевая техника для качественной печати