



Как исправить разделение слоёв (делминацию) при 3D-печати: улучшаем адгезию и предотвращаем трещины
Модели трескаются, слои расходятся? Это разделение слоёв (layer separation) или деламинация — следствие слабой межслойной адгезии.
Разберём, что это, почему происходит и как лечить.
Деламинация / разделение слоёв — что это?
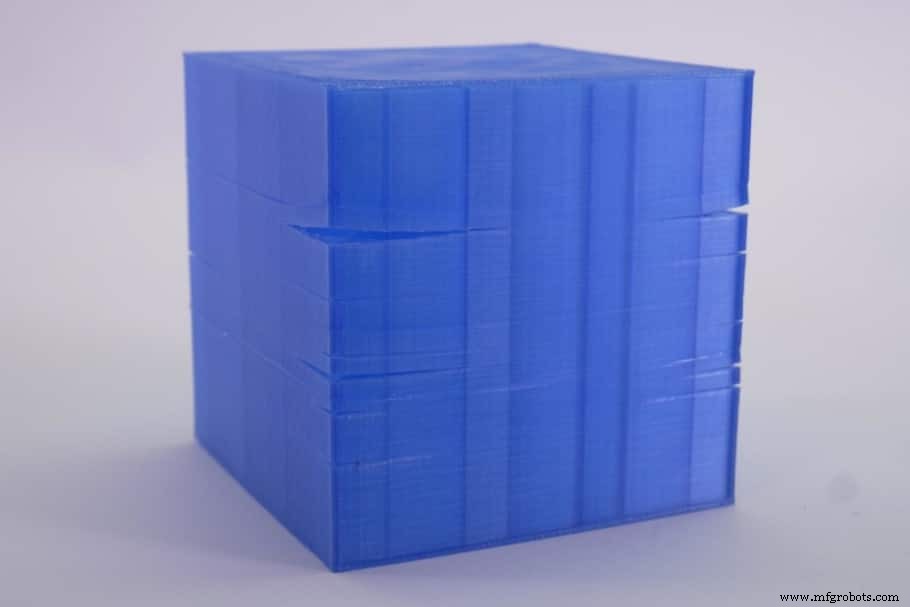
FDM-печать строит объект слой за слоем — новый слой на предыдущем. Если адгезия слабая — деталь трескается/расходится в разных местах, видно разрезы/трещины снаружи.
Часто бывает с ABS: он сжимается при остывании, и без камеры или правильно разогретого стола это разделяет слои.
Посмотрим, почему это происходит.
Почему происходит разделение слоёв?
Разделение — когда 3D-объект трескается из-за сил, возникающих при неравномерном остывании слоёв. Создаётся сила («warping» внутри печати), превышающая межслойную адгезию — слои расходятся.
Уже треснувшую печать починить нельзя, но предотвратить повторение легко — несколько простых шагов.
Как решить проблему разделения слоёв
В большинстве случаев достаточно: печатать в камере (enclosure) — она стабилизирует температуру, не даёт детали остывать неравномерно, снижая усадку и разделение слоёв, и правильно выставить температуру стола. Это решает проблему в большинстве случаев.
Полный список решений для устранения деламинации и усиления адгезии:
Используйте камеру (Enclosure)
Камера стабилизирует температуру внутри принтера, не даёт деталям быстро остывать → меньше усадка, меньше разделение слоёв.
Не все принтеры идут с камерой, но не обязательно покупать принтер с камерой или саму камеру — можно сделать самому. Главное — материалы негорючие. Можно купить камеру стандартных размеров.
Хотите сделать сами? Подробный гайд по самодельной камере.
Примечание: большинство камер не обогреваются активно, а удерживают тепло стола и сопла — этого обычно достаточно.
Отдельная статья — зачем вам может понадобиться камера.
Уменьшите высоту слоя (Layer Height)
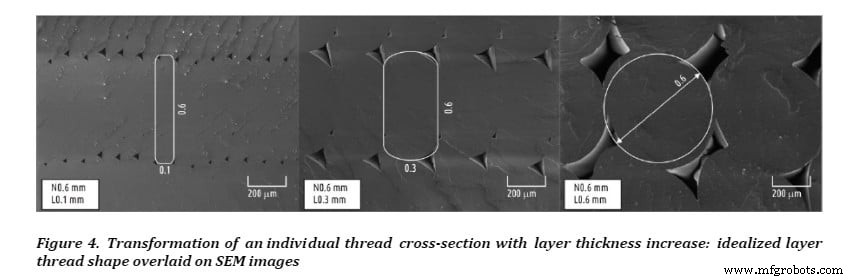
Меньшая высота слоя = больше площадь контакта между слоями = прочнее связь. Если слои плохо держатся — снизьте высоту слоя.
На картинке наглядно: уменьшение толщины слоя драматически увеличивает площадь контакта → прочнее печати.
Самые прочные высоты слоёв: 0,1–0,15 мм.
Отдельная статья про лучшую высоту слоя для прочности и детализации.
Повысьте температуру печати
Горячий пластик связывается лучше. Если слои не держатся и ломаются — повысьте температуру. Пример: ABS обычно 220–235 °C для хорошей связи, при 200 °C печати будут слабыми.
Проверяйте рекомендации на катушке, но если кажется, что адгезии мало — плавно поднимайте на 5 °C и тестируйте.
Таблица идеальных температур для популярных филаментов (сопло, Tg, плавление, стол, риск усадки, сложность):
| Филамент | Сопло (°C) | Tg (°C) | Tm (°C) | Стол (°C) | Риск усадки | Сложность |
|---|---|---|---|---|---|---|
| PLA | 180–230 | 60–65 | 155 | 60 (не обязателен) | Низкий | Лёгко |
| ABS | 230–250 | 105 | 210 | ~100 | Средний | Средне |
| PETG | 230–250 | 80–82 | 200 | ~100 | Низкий | Лёгко |
| Nylon | 230–260 | 70–80 | 217 | 80–100 | Средний | Средне |
| ASA | 220–250 | 100 | 250–260 | ~100 | Низкий | Средне |
| Polycarbonate | 270–310 | 147 | 260 | 90–110 | Высокий | Сложно |
| HIPS | 230–250 | 88–92 | 180–270 | ~100 | Низкий | Средне |
| TPE | 210–230 | 60–130 | 150–210 | Не нужен | Низкий | Лёгко |
Настройте вентилятор обдува
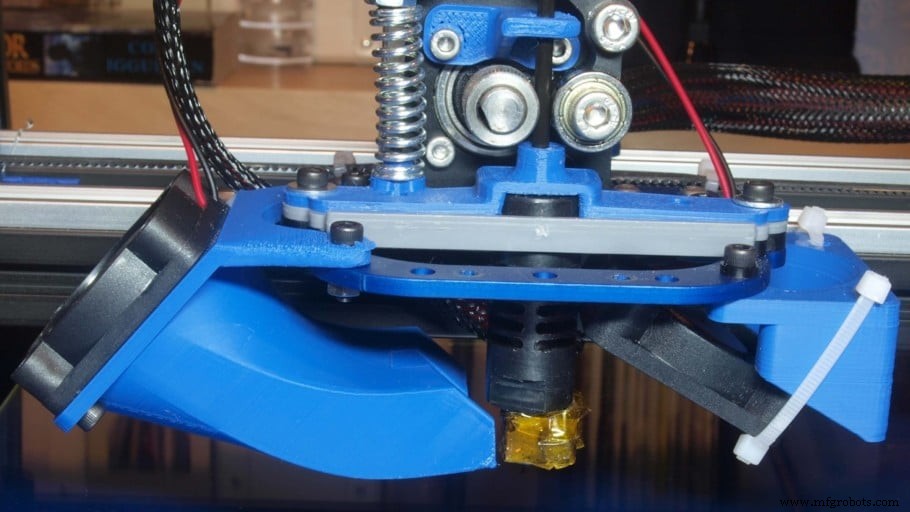
Вентилятор остывает только что отложенный пластик. Если остывает слишком быстро — новый слой не успевает прочно приклеиться к предыдущему. Понижение скорости вентилятора может усилить адгезию и прочность.
Это следует той же логике: выше температура = лучше связь, слишком быстрое остывание = тот же негативный эффект.
Совет: тестовые печати, снижая вентилятор на 10% каждый раз, пока не найдёте оптимум.
Повысьте множитель подачи (Flow Rate / Extrusion Multiplier)
Даже без недоэкструзии легкое повышение flow rate может помочь — больше расплавленного пластика = лучше адгезия.
Признаки недоэкструзии: зазоры между слоями, недоделанные тонкие слои, пропуски, точки. Недоэкструзия точно бьёт по прочности.
Как всегда в 3D-печати — меняйте flow rate мелкими шагами и тестируйте.
Дефолт — 100% (1.0), но филаменты и принтеры разные — значение может требовать коррекции в любую сторону.
Рекомендация: повышайте flow rate на 5% и тестируйте до оптимума.
Снизьте скорость печати
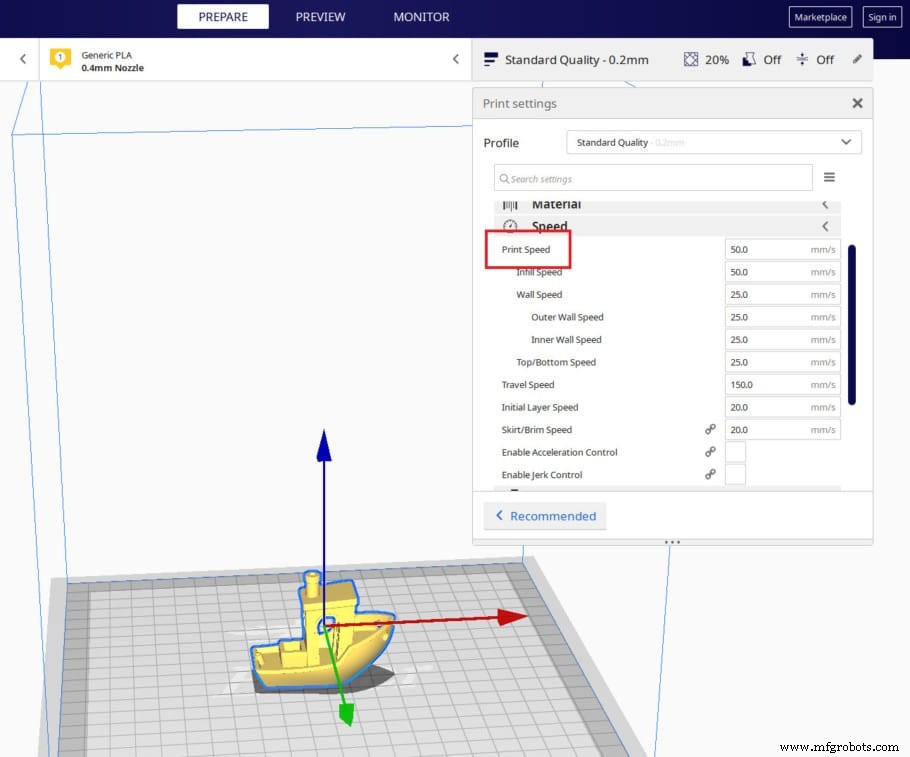
Как повышение температуры даёт время на связывание, так и снижение скорости. Если голова движется слишком быстро — пластик не успевает приклеиться.
Высокая скорость также порождает недоэкструзию (ослабляет деталь), рингинг, артефакты, плохую адгезию вообще.
Рекомендация: снижайте скорость на 5–10 мм/с и тестируйте до оптимума.
Используйте более широкое сопло
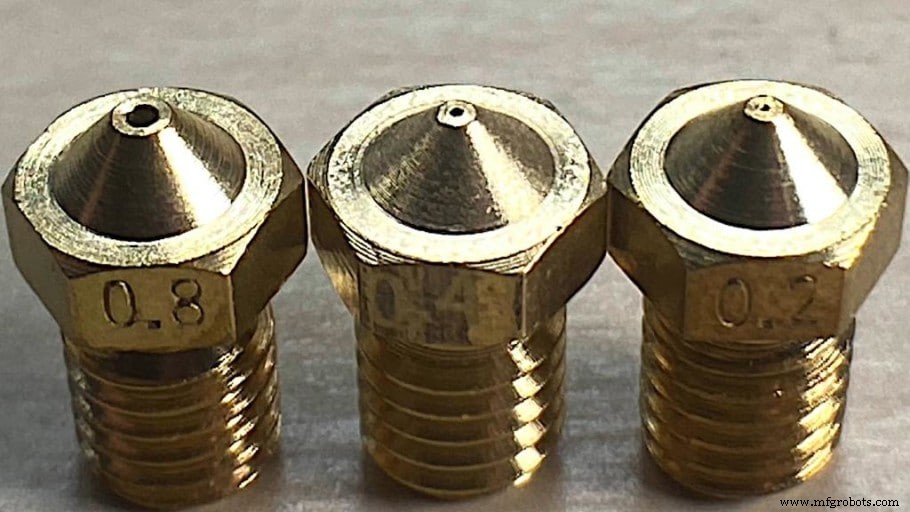
Диаметр сопла задаёт ширину экструзии. Сопло 0,8 мм кладёт полосу в 2 раза шире 0,4 мм → площадь контакта между слоями в 2 раза больше → адгезия намного прочнее.
Я уже говорил: ниже слой = больше площадь контакта = прочнее. Если увеличить сопло И оставить низкий слой — площадь контакта растёт ещё сильнее.
Но: большее сопло = заметно меньше деталей в горизонтальной плоскости (сверху/снизу) — линии шире.
Рекомендация: увеличьте сопло на 0,2 мм, оставьте ту же высоту слоя, проверьте результат. Можно пойти дальше. Набор сопл всех размеров (с инструментами) — дешёво.
Важно: большее сопло может требовать выше температуру. Пример: при 1,2 мм сопле обычный PLA может требовать 240 °C вместо 200–220 °C.
Проверьте, не забито ли сопло
Закопченное сопло (пыль, примеси в филаменте, heat creep, экзотические филаменты вроде карбона/дерева) → недоэкструзия (меньше пластика) → слабые печати.
Хорошая новость: чистка сопла простая, и при печати PLA/PETG/ABS забивания редки.
Но если адгезия плохая — проверьте сопло.
Как почистить забитое сопло
Несколько способов, два простых и быстрых:
Разогрейте сопло и используйте иглу:
- Разогрейте хотенд до температуры печати филамента.
- Иглой (обычно в комплекте с принтером) протолкните филамент через сопло в хотенд.
- Вручную протолкните филамент — выходит ли он из сопла?
Задача — не вынуть грязь, а протолкнуть её внутрь и раздробить.
Холодная подтяжка (Cold Pull):
- Шаг 1: Разогрейте сопло до 220 °C (если только что печатали PLA).
- Шаг 2: Вставьте кусок белого/светлого ABS, нейлона или любого прочного филамента с хорошей теплостойкостью.
- Шаг 3: Продавите вручную максимально сильно.
- Шаг 4: Смотрите, выходит ли филамент (при полном зазоре может не выходить).
- Шаг 5: Остудите принтер до ~90 °C для PLA и ~160 °C для ABS. Давление не отпускайте.
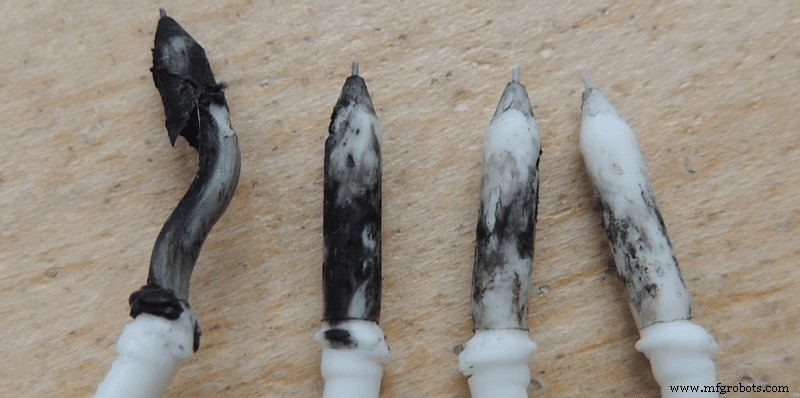
- Шаг 6: При достижении температуры — резко и сильно выдерните филамент из хотенда. Осмотрите полуплавленый кончик. Должны быть чёрные точки — это была забивка.
- Шаг 7: Отрежьте грязный кусок, повторяйте со шага 2, пока филамент не выйдет чистым.
Заключение
Деламинация сейчас не та проблема — производители принтеров научились её решать.
Но если случилась (чаще с ABS) — следуйте шагам гайда. Лучшее лечение — камера или даже пакет для мусора на весь принтер (но реальный пожарный риск).
Если не помогло — пробуйте варианты по одному, чтобы понять, какая настройка даёт лучший результат.
Рекомендуемые товары
Мы подготовили раздел рекомендуемых товаров, чтобы убрать догадки и сократить время на поиск принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Мы отобрали несколько 3D-принтеров для новичков, энтузиастов и экспертов, а также протестировали и тщательно отобрали филаменты и апгрейды — что бы вы ни выбрали, это будет работать как надо.
3D печать
- Понимание смещения слоев в 3D-печати: причины и решения
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- Мастерство PolyJet 3D-печати: точность, детализация и универсальные применения
- Биопечать объяснена: как 3D-печать создает живые ткани и будущие органы
- 5 частых проблем металлической 3D-печати — и как их решить
- 4D-печать: Будущее адаптивного, времени-реагирующего производства
- Разрушение мифов 3D-печати: три распространённых заблуждения
- FDM 3D-печать: Полное руководство по технологии наплавки нити
- Насколько легко начать 3D-печать: гид для новичка
- Экспертные советы по проектированию для FDM 3D-печати: точность и эффективность