



Оптимизация ретракции на Ender 3: прощаемся со стрингингом на Pro и V2
Думая о 3D-печати, представляешь машину, плавящую пластик, пока экструдер движется по трём осям, формируя объект. Кажется просто, но глубже копаешь — десятки параметров определяют процесс.
Завися от типа модели, настройки ретракции могут сделать или сломать печать. Для Ender 3 (и любых боуденовских принтеров) следующие настройки ретракции точно пригодятся:
Боуден-принтеру Ender 3 нужна большая дистанция ретракции. Рекомендуется включить «Combing Mode» и поставить «Within Infill». Дистанция ретракции 6 мм, скорость 20 мм/с, макс. счётчик ретракций 5, мин. окно экструзии 10 мм.
Не хотите тратить время на подбор идеальных настроек для Ender 3? Наши профили Cura для серии Ender 3 — за $7.
Что такое ретракция и зачем она нужна?
Хотенд получает филамент от экструдера, который толкает материал зубчатым колесом. Это создаёт давление в сопле. При достаточной температуре и правильной калибровке шагов экструдера пластик течёт точно в нужном объёме.
Проблема: после остановки экструдера давление в бареле остаётся, заставляя филамент продолжать течь через единственный выход — сопло. Когда голова перемещается без экструзии, нужно снять это давление, чтобы пластик не «утек» во время хода.
Решение: реверс шагового мотора экструдера, оттягивающий несколько мм филамента из хотенда, компенсируя давление. Этот реверс и есть ретракция — ключевой параметр для чистой поверхности.
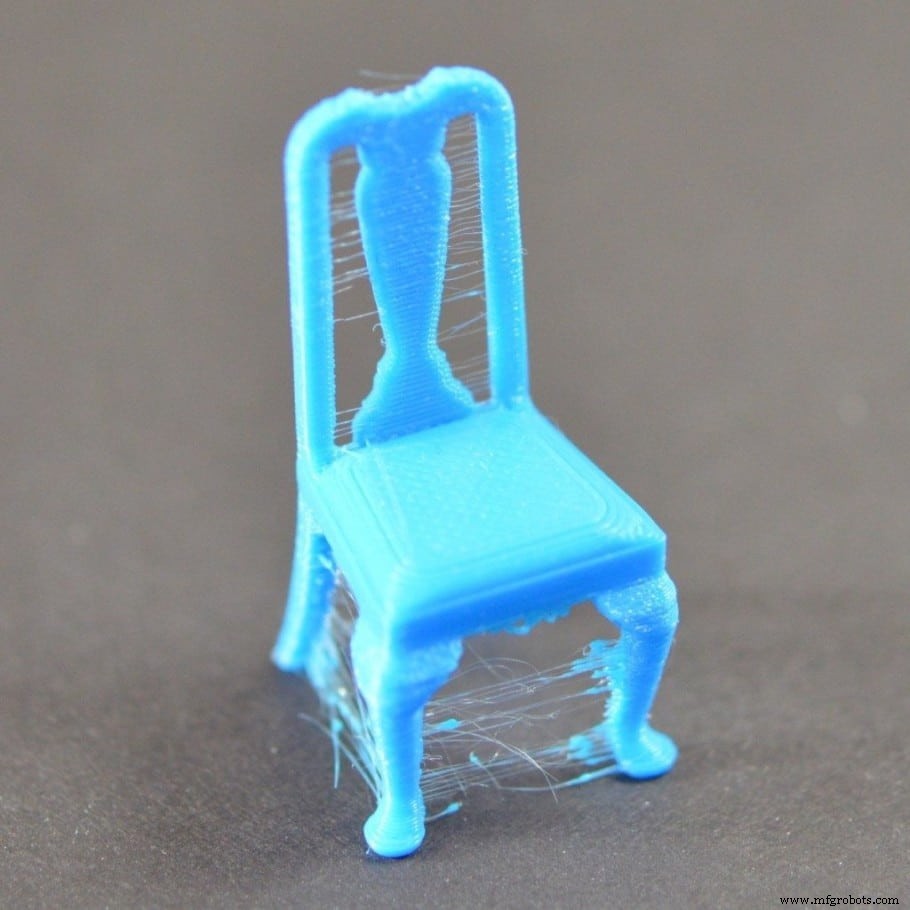
Излишек пластика из сопла вытягивается в нить при движении головы — «стрингинг» (stringing), который можно минимизировать настройками. Термин может быть новым, но вид вы точно видели. Стул с большим стрингингом:
Параметры ретракции
Сначала убедитесь, что галочка «Enable Retraction» стоит — откроет параметры. Далее — настройки Cura, в других слайсерах аналогичны. Буду использовать термины Cura, принципы универсальны.
Дистанция ретракции (Retraction Distance)
Сколько мм филамента оттягивать при необходимости. Слишком мало — не уберёт стрингинг. Слишком много — в сопле не будет пластика на старте следующей экструзии.
Для этого есть «priming» (подача) — возвращает филамент в прежнее положение. Если оттянули 5 мм, после хода без экструзии 5 мм обратно в сопло.
Частые последовательные ретракции на коротком участке: если дистанция слишком велика, зубья начнут грызть филамент (grinding). Филамент станет тонким, зубья проскальзывают — экструзия прекращается, печать arruинована.
Чтобы избежать: ставим минимально возможную дистанцию, устраняющую стрингинг. Для боуденовских 3–6 мм. Начните с 3 мм, добавляйте по 1 мм при необходимости.
Ender 3 давно на рынке, многие модифицируют для лучших результатов. Популярно — перевод на Direct Drive. Не рекомендуем менять проверенный дизайн (если вы не инженер высшего ранга), но можете попробовать.
Преимущество Direct Drive — точнее контроль ретракции. Для таких принтеров начинайте с 0,5 мм, повышайте с тем же шагом до оптимума.
Макс. количество ретракций (Maximum Retraction Count)
Макс. число ретракций на одном участке филамента. Защита от grinding. Ставьте 5–10. Дефолт Cura — 100, это слишком много.
Мин. окно экструзии (Minimum Extrusion Distance Window)
Длина участка филамента, к которому применяется лимит ретракций выше. Ретракции 3–6 мм → ставьте 10 мм. Гарантирует, что филамент не повредится частыми ретракциями.
Скорость ретракции (Retraction Speed)
Как быстро экструдер вращается в обратную сторону. Должно быть достаточно быстро, чтобы филамент не утекал, но не чрезмерно — мотор не выдаст мощность, потеряет шаги. Хороший старт — 20 мм/с. Потом поднимайте по тесту на стрингинг (ссылки ниже).
Скорость подачи после ретракции (Retraction Prime Speed)
Скорость возврата филамента в сопло. Контролирует, как хотенд готовится к продолжению экструзии.
Ретракция и прайминг разделены неслучайно. При ретракции давление выше в начале, потом спадает — меньше нагрузка на зубья. При прайминге давление растёт — больше риск повредить филамент.
Рекомендация: Prime Speed на 5 мм/с ниже Retraction Speed.
Дополнительная подача (Extra Prime Amount)
Компенсация материала, потерянного из-за течи (oozing). Если дистанция и скорость ретракции настроены верно — компенсация не нужна, оставляйте 0 и делайте калибровочные тесты (ссылки ниже).
Рекомендуемые настройки ретракции для Ender 3 (Pro / V2)
Ender 3 — один из самых популярных принтеров, даю конкретные настройки, которые использую сам. Все принтеры уникальны, но это отличная база.
- Combing Mode: ON, «Within Infill»
- Retraction Distance: 6 мм
- Retraction Speed: 20 мм/с
- Maximum Retraction Count: 5
- Minimum Extrusion Distance Window: 10 мм
Работают для всех боуденовских принтеров. Тюните под себя. Тесты на стрингинг (в конце статьи) ускорят настройку.
Печать миниатюр требует своих настроек ретракции — тоже привожу!
Рекомендуемые настройки ретракции для миниатюр на Ender 3 (Pro / V2)
- Combing Mode: ON, «Within Infill»
- Retraction Distance: 6 мм
- Retraction Speed: 45 мм/с
- Maximum Retraction Count: 10
- Minimum Extrusion Distance Window: 10 мм
Интересно: Z-hop (подъём Z перед ходом без экструзии) сильно усиливает стрингинг (при любой калибровке). Настоятельно рекомендую отключить, особенно если добились идеальных параметров.
Лично мне бесценно помогло видео Makers Muse когда впервые столкнулся с этим.
Зачем включать Combing Mode?
Стрингинг портит вид наружной поверхности. Если бы нити были только внутри — невидимы. Ретракция нужна только когда сопло движется через пустое пространство (нет слоёв под собой). Combing Mode заставляет слайсер водить сопло только по уже напечатанным областям (где возможно).
4 варианта, мой фаворит — «within infill». Увеличивает время печати, но сводит ретракции к необходимому минимуму.
Тесты калибровки ретракции и стрингинга
Башня температур (Temperature Tower)
Температура хотенда сильно влияет на стрингинг: горячее — легче течёт — больше oozing. Сначала откалибруйте температуру. Печатайте башню, где температура растёт на 5 °C через заданные интервалы слоёв.
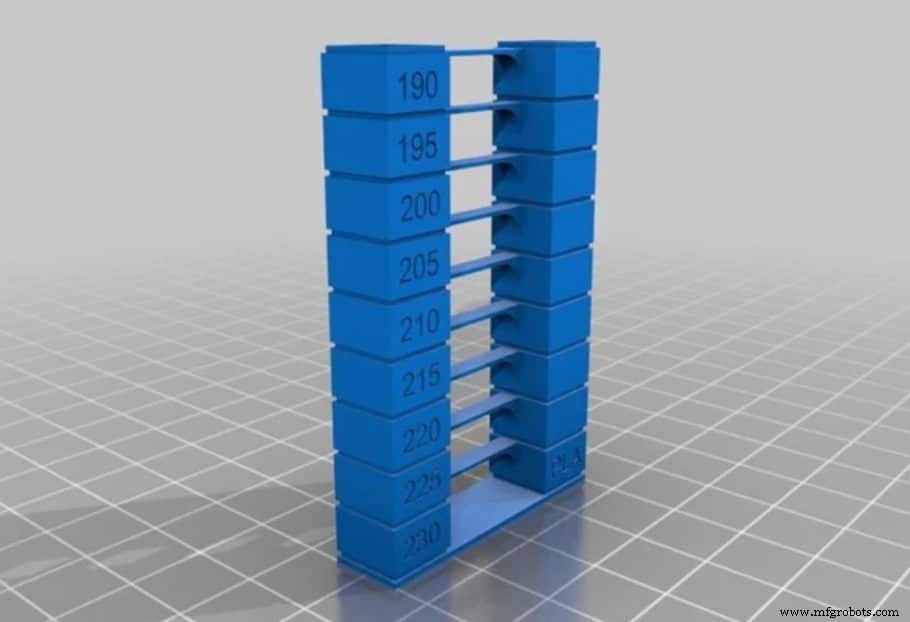
В «Thing files» есть готовый G-код для Ender 3. Не слайсьте сами — обычный слайсинг не будет менять температуру по слоям. Готовый файл работает идеально. (В Cura можно через разные процессы, но файл проще).
Базовый тест стрингинга (Basic Stringing Test)
После калибровки температуры — отключите ретракцию и напечатайте этот файл. Посмотрите на фото — понятно, что он проверяет.
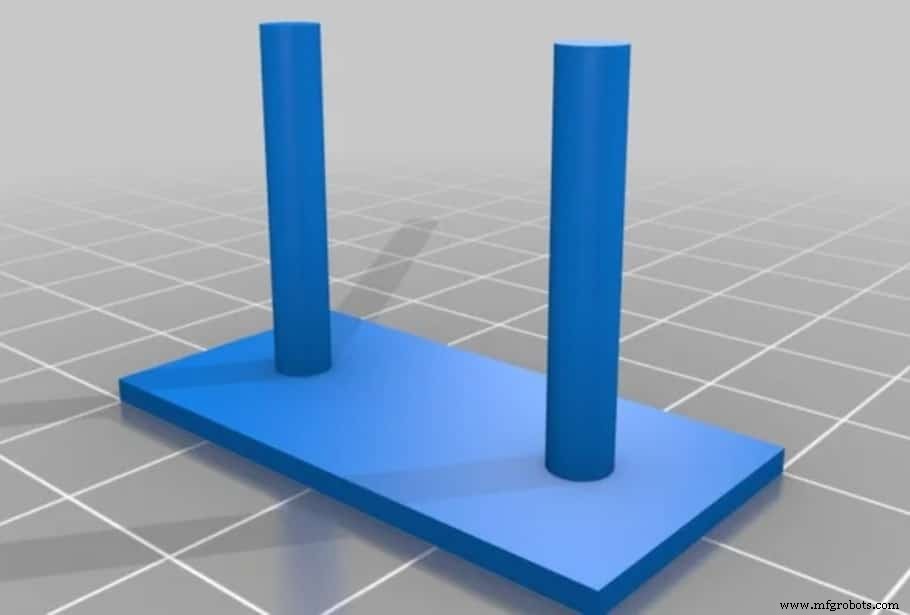
Результат — ниточки между цилиндрами. Включите ретракцию, сравните. Потом регулируйте Retraction Speed и Distance до чистых цилиндров без ниточек.
Инструмент калибровки ретракции (Retraction Calibration Tool)
Если ещё не в восторге от сообщества 3D-печати — бесплатный онлайн-инструмент для генерации G-кода тестов под ваш принтер. Инструкции подробные — читайте внимательно.
Частые вопросы (FAQ)
Ретракция одинакова для Bowden и Direct Drive?
Ретракция полезна везде, но боуденовские машины требуют большую дистанцию ретракции, чем прямой экструдер.
Причина: боуден — экструдер далеко от хотенда, филамент в PTFE-трубке (внутр. диаметр 2 мм, филамент 1,75 мм). Зазор нужно компенсировать большей ретракцией.
Direct Drive этой проблемы нет, усадка филамента менее критична. Боудену нужна длинная ретракция.
Ретракция одинакова для всех филаментов?
PLA — стабильный полимер, можно убрать стрингинг почти полностью. ABS — тоже, но есть усадка/трещины. PETG — выше температура плавления → больше ниток при остывании.
Гибкие (TPU) сжимаются при экструзии и растягиваются при ретракции — ретракция неудобна, стрингинг неизбежен.
Влажность филамента тоже повышает стрингинг — храните катушки в герметичных контейнерах с силикагелем.
Не хотите подбирать настройки вручную? Наши профили Cura для Ender 3 — за $7.
Заключение
Теперь вы лучше понимаете все настройки ретракции и как их конфигурировать для типа принтера (Bowden или Direct Drive). Bowden-принтеры вроде Ender 3 (Pro, V2) требуют длинную ретракцию. Итог: включите «Combing Mode» → «Within Infill». Retraction Distance 6 мм, Speed 20 мм/с, Max Retraction Count 5, Min Extrusion Distance Window 10 мм.
Рекомендуемые товары
Мы подготовили раздел рекомендуемых товаров, чтобы убрать догадки и сократить время на поиск принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Мы отобрали несколько 3D-принтеров для новичков, энтузиастов и экспертов, а также протестировали и тщательно отобрали филаменты и апгрейды — что бы вы ни выбрали, это будет работать как надо.
3D печать
- Тихий апгрейд вентиляторов для Ender 3 Pro и V2 — пошаговое руководство с фото
- Бесшумный Ender 3: проверенные способы тихой 3D-печати
- Пошаговая замена сопла на Ender 3, Ender 3 Pro и Ender 3 V2
- Чистка и раздув сопла Ender 3: быстрое устранение заторов для надежной печати
- Сравнение затрат: филамент (FDM) против смолы (SLA) для 3D-принтеров
- Температура стеклового перехода 3D-филаментов: понимание и оптимизация
- Точная калибровка Z-offset на Ender 3: пошаговое руководство
- Обзор Ender 3 Pro: гид по покупке 2022 года и оценка ценности
- Насколько сильно нужно натягивать ремни Ender 3 (Pro/V2): экспертное руководство
- Ретракция в 3D-печати: ключевая техника для качественной печати