



Выбор филамента: 1,75 мм vs 3 мм — что лучше для вашего 3D-принтера
Разбор различий между филаментами 1,75 мм и 3 мм (3 мм = 2,85 мм) — частый вопрос перед покупкой принтера.
Многие профессиональные и промышленные 3D-принтеры (часто с Bowden-системой для снижения момента инерции моторов на оси хотенда — выше точность) используют филамент 3 мм.
Причина: мотор экструдера работает значительно меньше. Объяснение:
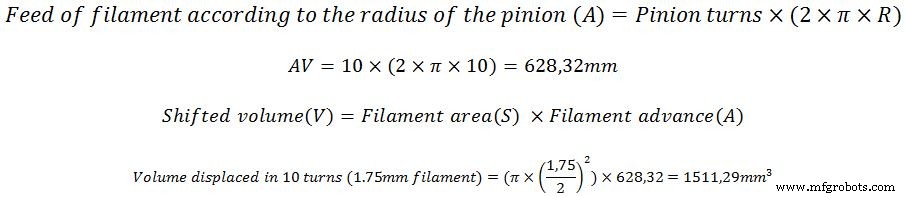
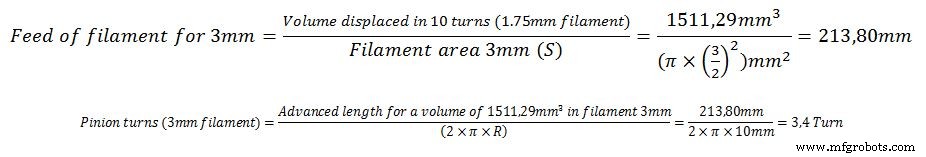
При теоретических условиях: пиньон радиусом R=10 мм, 10 оборотов с филаментом 1,75 мм (напр. PLA) перемещают 1511,29 мм³ пластика. Для того же объема с филаментом 3 мм пиньону нужно всего 3,4 оборота.
Обратный расчет подтверждает: 3,4 оборота для 3 мм vs 10 для 1,75 мм.
Это снижение нагрузки критично для длительных печатей: с 1,75 мм моторы перегреваются от частых быстрых движений (подача/ретракция), теряют шаги, портят деталь. Еще плюс — пиньон меньше маркирует филамент при ретракциях.
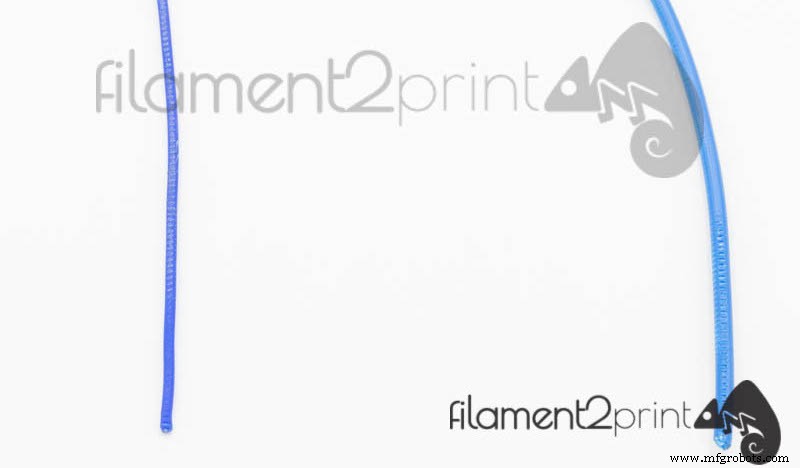
Изображение 1: Разница длины маркировки пиньоном при экструзии одного объема для 1,75 и 3 мм
С гибкими (Filaflex, TPU) или хрупкими (LayWoo-D3) материалами 3 мм филамент выигрывает: устойчивее к изгибу чем 1,75 мм. Благодаря этому материал натянут при намотке — катушки с почти идеальным выравниванием без наложений.
Изначально филамент был 3 мм — проще производить с допуском. С развитием технологий крупные производители потребовали переход на 2,85 мм (№4 дюйм) — стандарт в промышленности с точным инструментом.
Это также благоприятствует Bowden-системам: они используют PTFE-трубки 1/8″ (3,175 мм) внутр. диаметра. Если 3 мм филамент с допуском ±0,05 (берегитесь дешевого — могут быть участки 3,2 мм) — материал скользит слишком туго в PTFE, высокое трение → пропуски шагов экструдера или полный затор с низкокачественным филаментом, не соответствующим заявленному допуску.
В Direct-системе филамент сразу в хотенд — этой проблемы нет, будь то 2,85 или 3 мм. 3 мм также выгоден для крупных сопел (0,8; 1; 1,2 мм и выше) — хороший контроль материала между входом и выходом. Очевидно, для малого сопла (0,35; 0,3; 0,25 мм и меньше) 3 мм неудобен — вынужденная низкая скорость экструзии дает артефакты. Тогда лучше 1,75 мм — в комбо с малым соплом дает очень мелкие детализированные модели.
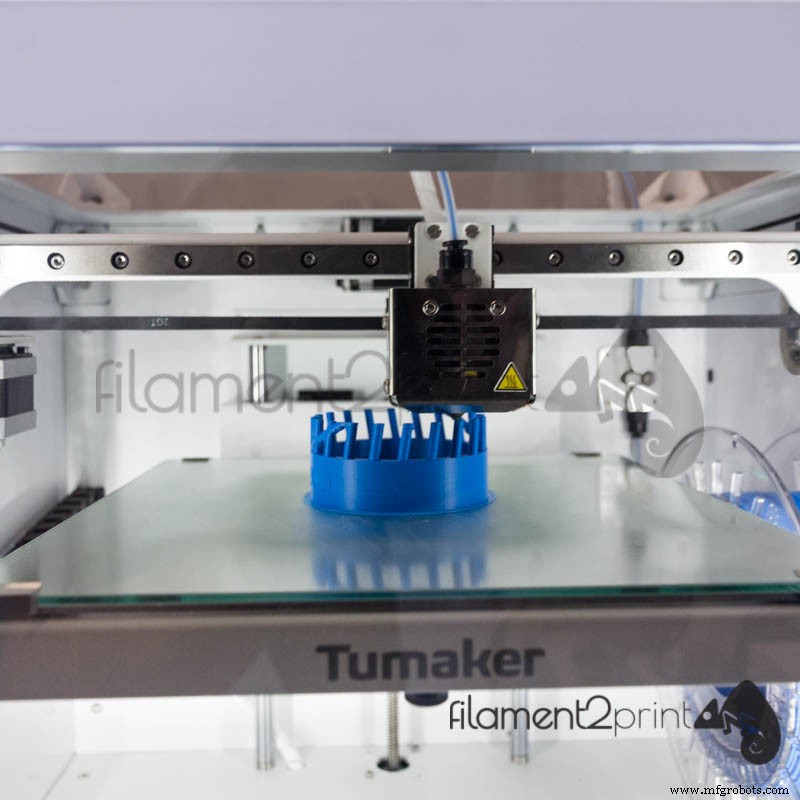
Изображение 2: Tumaker Voladora Bowden System
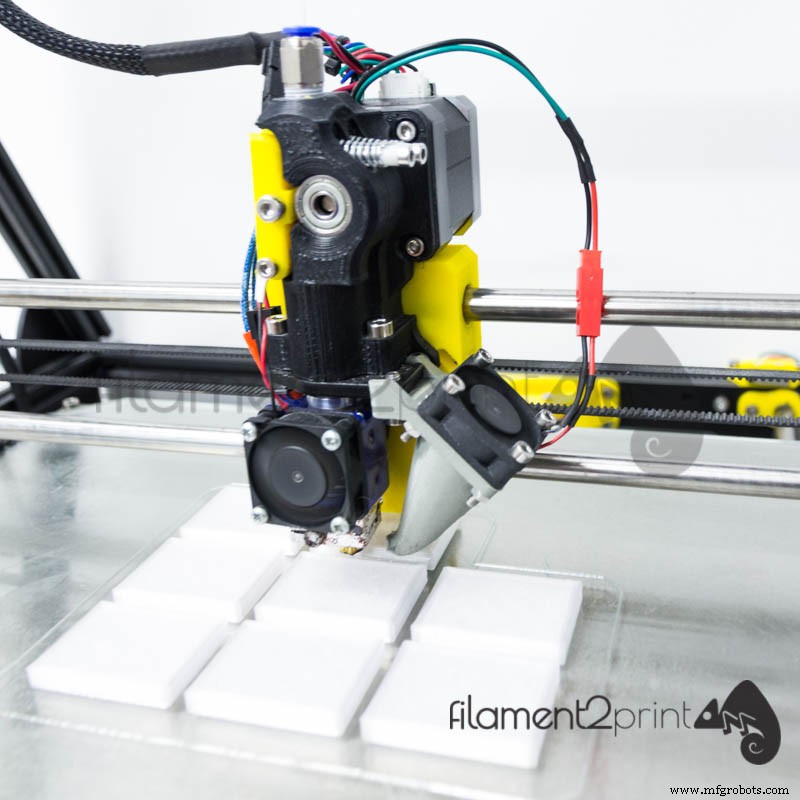
Изображение 3: Direct System Mendel Max XL
Диаметр 1,75 мм, имея меньшую устойчивость к изгибу, требует меньше давления для перемещения экструдером → проще дизайн экструдера, проще электроника, совместим с любым 3D-принтером и любым экструдером (не путать с системой подачи).
Итог: 1,75 мм — для непрофессионального использования, настольных принтеров, где печати длятся часы/дни. 3 мм — для профессиональных/промышленных принтеров с печатями по дням, крупными соплами.
3D печать
- Казу: от древнего мирлитона к современной пластиковой игрушке — история, производство и будущее
- Порошковое покрытие против покраски металла: что выбрать?
- Чпу обработка против литья под давлением: выбор оптимального производственного процесса для разработки прод…
- Паяние, сварка и припоек: выбор оптимального метода соединения металлов
- Нержавеющая сталь 304 против 316: какой маркой выбрать для вашего проекта?
- Водорез vs лазерная резка: выбор правильного процесса листового металла
- Дисковые против барабанных тормозов: выбор правильной системы для оптимальной производительности
- Плазменная или лазерная резка: какая технология дает лучшие результаты?
- ЧПУ 3, 4 или 5 осей: какой станок выбрать под задачу
- ЧПУ-резка vs Лазерная резка: выбор оптимального производственного процесса